




Обзор сварочного робота: ключевые технологии, компоненты системы и области промышленного применения
Что такое сварочный робот в промышленном производстве
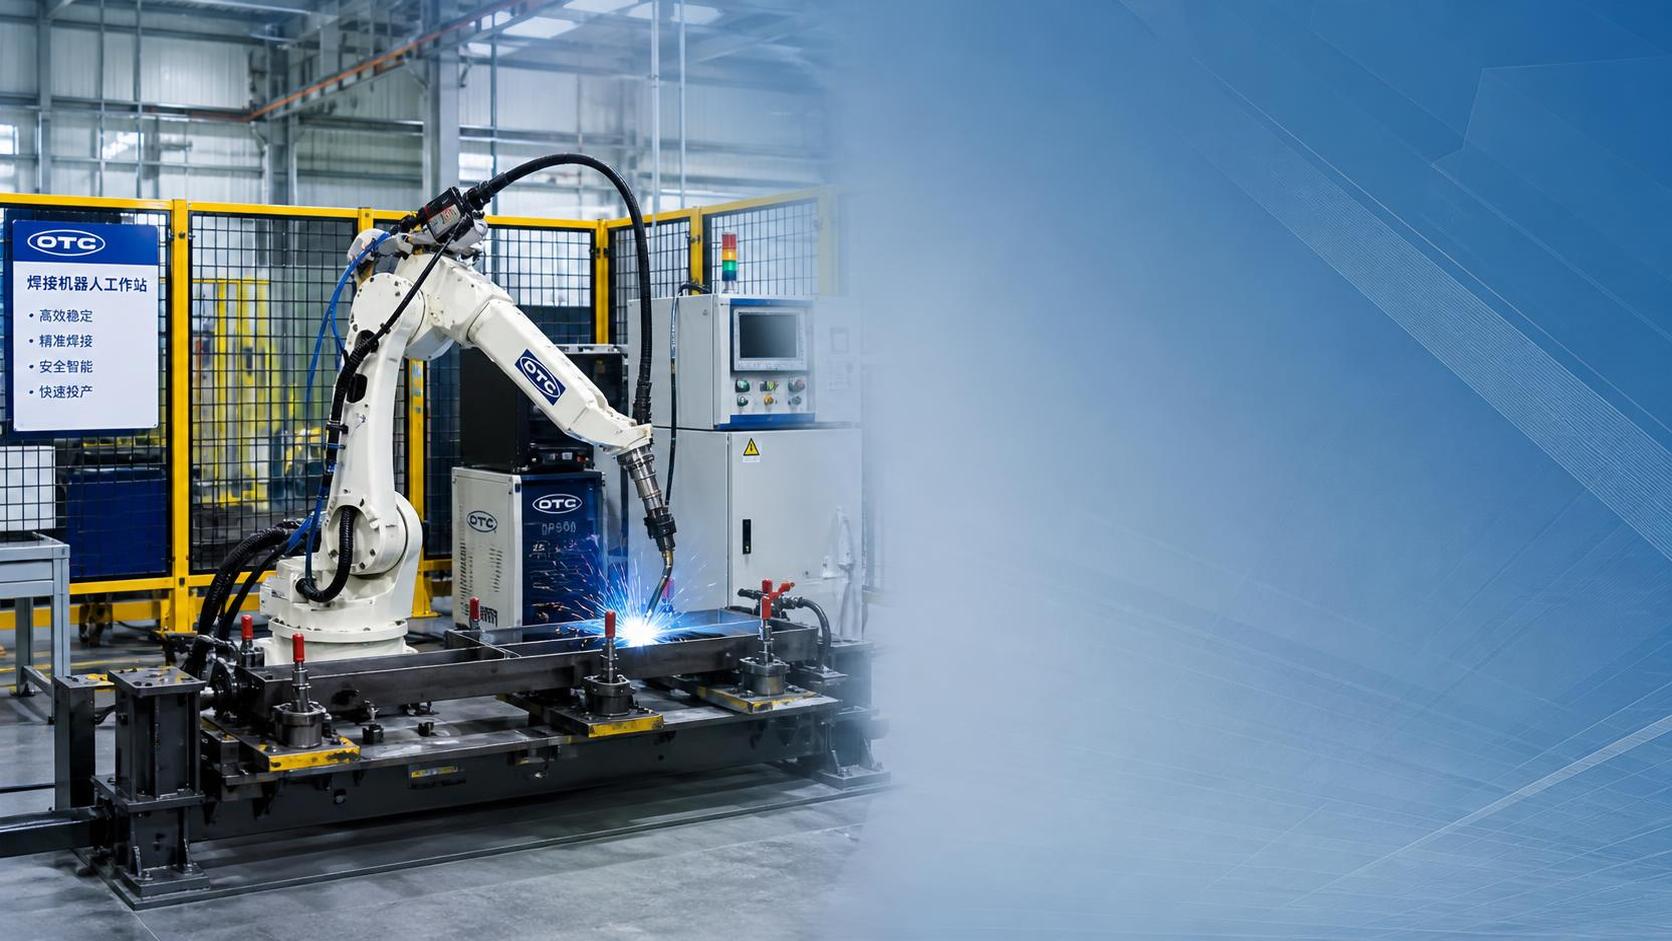
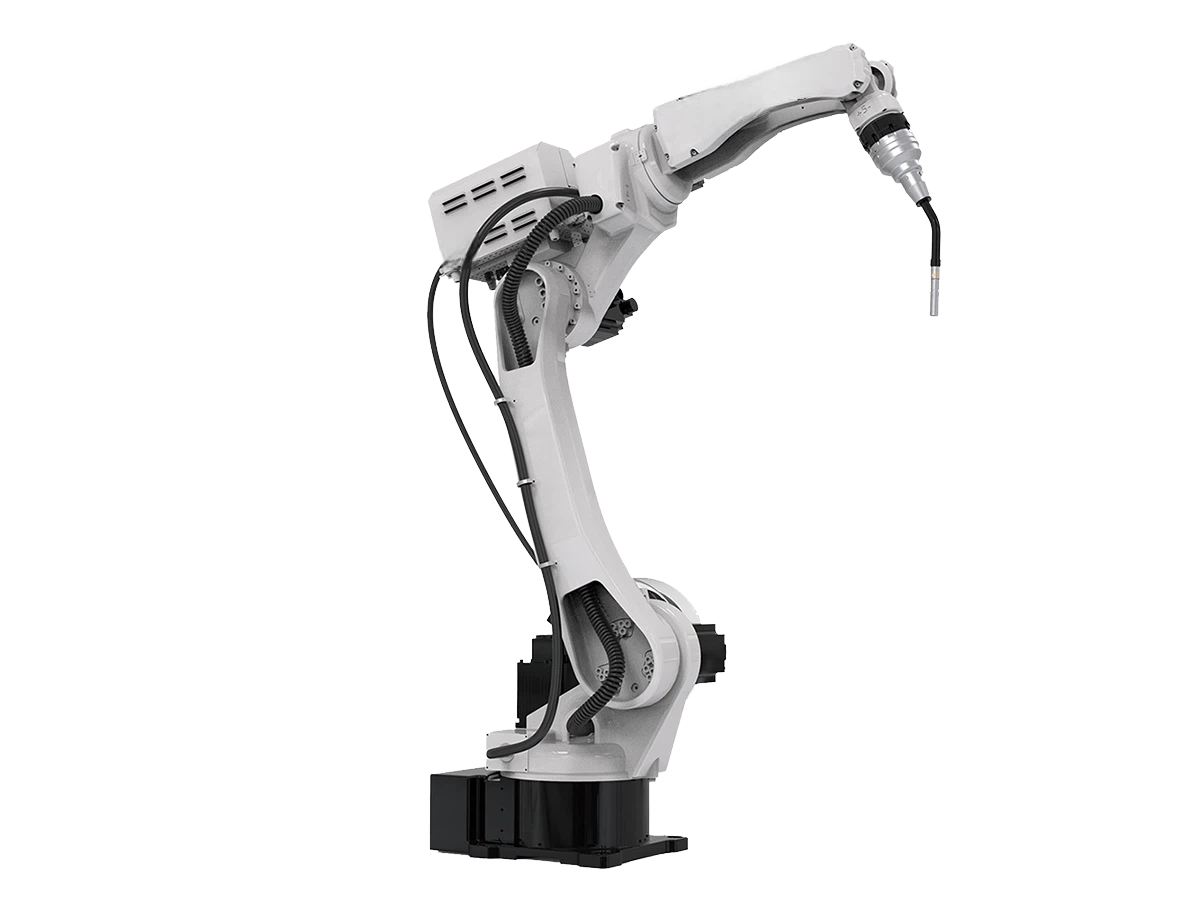
Сварочный робот — это автоматизированная сварочная система, объединяющая программируемый корпус робота, источник сварочного тока, горелку, управляющее программное обеспечение, оснастку и защитные устройства для выполнения повторяемых задач по соединению деталей. В промышленном производстве он используется для автоматизации дуговой сварки, включая MIG, MAG, TIG и некоторые специализированные процессы сварки швов, где точность, стабильность и производительность важнее одной лишь гибкости ручной работы.
Термин «сварочный робот» может в узком смысле означать манипулятор робота, однако на практике закупок его следует оценивать как комплексную ячейку. Реальная производительность зависит от взаимодействия осей робота, позиционеров, устройств слежения, блоков очистки горелки, стабильности подачи проволоки и качества сборки деталей. Производительная система проектируется с учетом заготовки, а не только марки робота или его грузоподъемности.
Для покупателей в сфере металлоконструкций, производства сосудов под давлением, обработки труб, изготовления строительных балок и листового металла сварочный робот стал практичным инструментом контроля качества сварки в условиях роста затрат на рабочую силу и более жестких сроков поставки. Он особенно ценен там, где одни и те же типы соединений повторяются в течение длительных производственных циклов либо где доступ к шву затруднен, опасен или неудобен с эргономической точки зрения для операторов.
Промышленные требования обычно сосредоточены на повторяемости, стабильности дуги, ремонтопригодности и интеграции с оборудованием на предшествующих и последующих этапах. Поэтому поставщики систем с более широким опытом в области оборудования для металлообработки часто имеют преимущество. Например, Wuxi Samgins работает с сварочными манипуляторами, роликовыми вращателями, позиционерами, линиями H-образных балок, режущими станками и специализированными сварочными системами, что важно, когда роботизированная ячейка должна быть частью более крупного производственного потока, а не отдельной машиной.
Как работает технология сварочного робота
В основе сварочного робота лежит скоординированное управление движением. Оси с сервоприводами перемещают горелку по запрограммированной траектории, в то время как источник сварочного тока поддерживает ток, напряжение, подачу проволоки и характеристики дуги, соответствующие конструкции соединения и материалу. Система управления синхронизирует движение и параметры сварки, чтобы скорость перемещения, угол горелки, вылет проволоки, схема колебаний и режим запуска-остановки дуги оставались в заданных технологических пределах.
Современные системы часто дополняются слежением за швом, контролем по дуге, контактным поиском, лазерным наведением или коррекцией на основе систем технического зрения для компенсации вариаций деталей. Эти технологии важны, поскольку даже высокоточный робот не может обеспечить надежные сварные швы, если поступающие детали отличаются по зазору, деформации или положению. На практике системы контроля снижают брак и объем доработки, но не заменяют качественную оснастку и технологическую дисциплину.
Также важно тепловое поведение. Сварка сопровождается нагревом, деформацией, разбрызгиванием и выделением дыма, поэтому конструкция ячейки должна учитывать охлаждение горелки, прокладку кабелей, защиту от столкновений и вытяжку. Некачественно спроектированный кабельный пакет или нестабильный механизм подачи проволоки могут снизить эффективность робота, который выглядит мощным по техническим характеристикам. Покупателям следует уточнять, как интегратор обеспечивает баланс между механической конструкцией, настройкой сварочного процесса и удобством технического обслуживания в течение длительных смен.
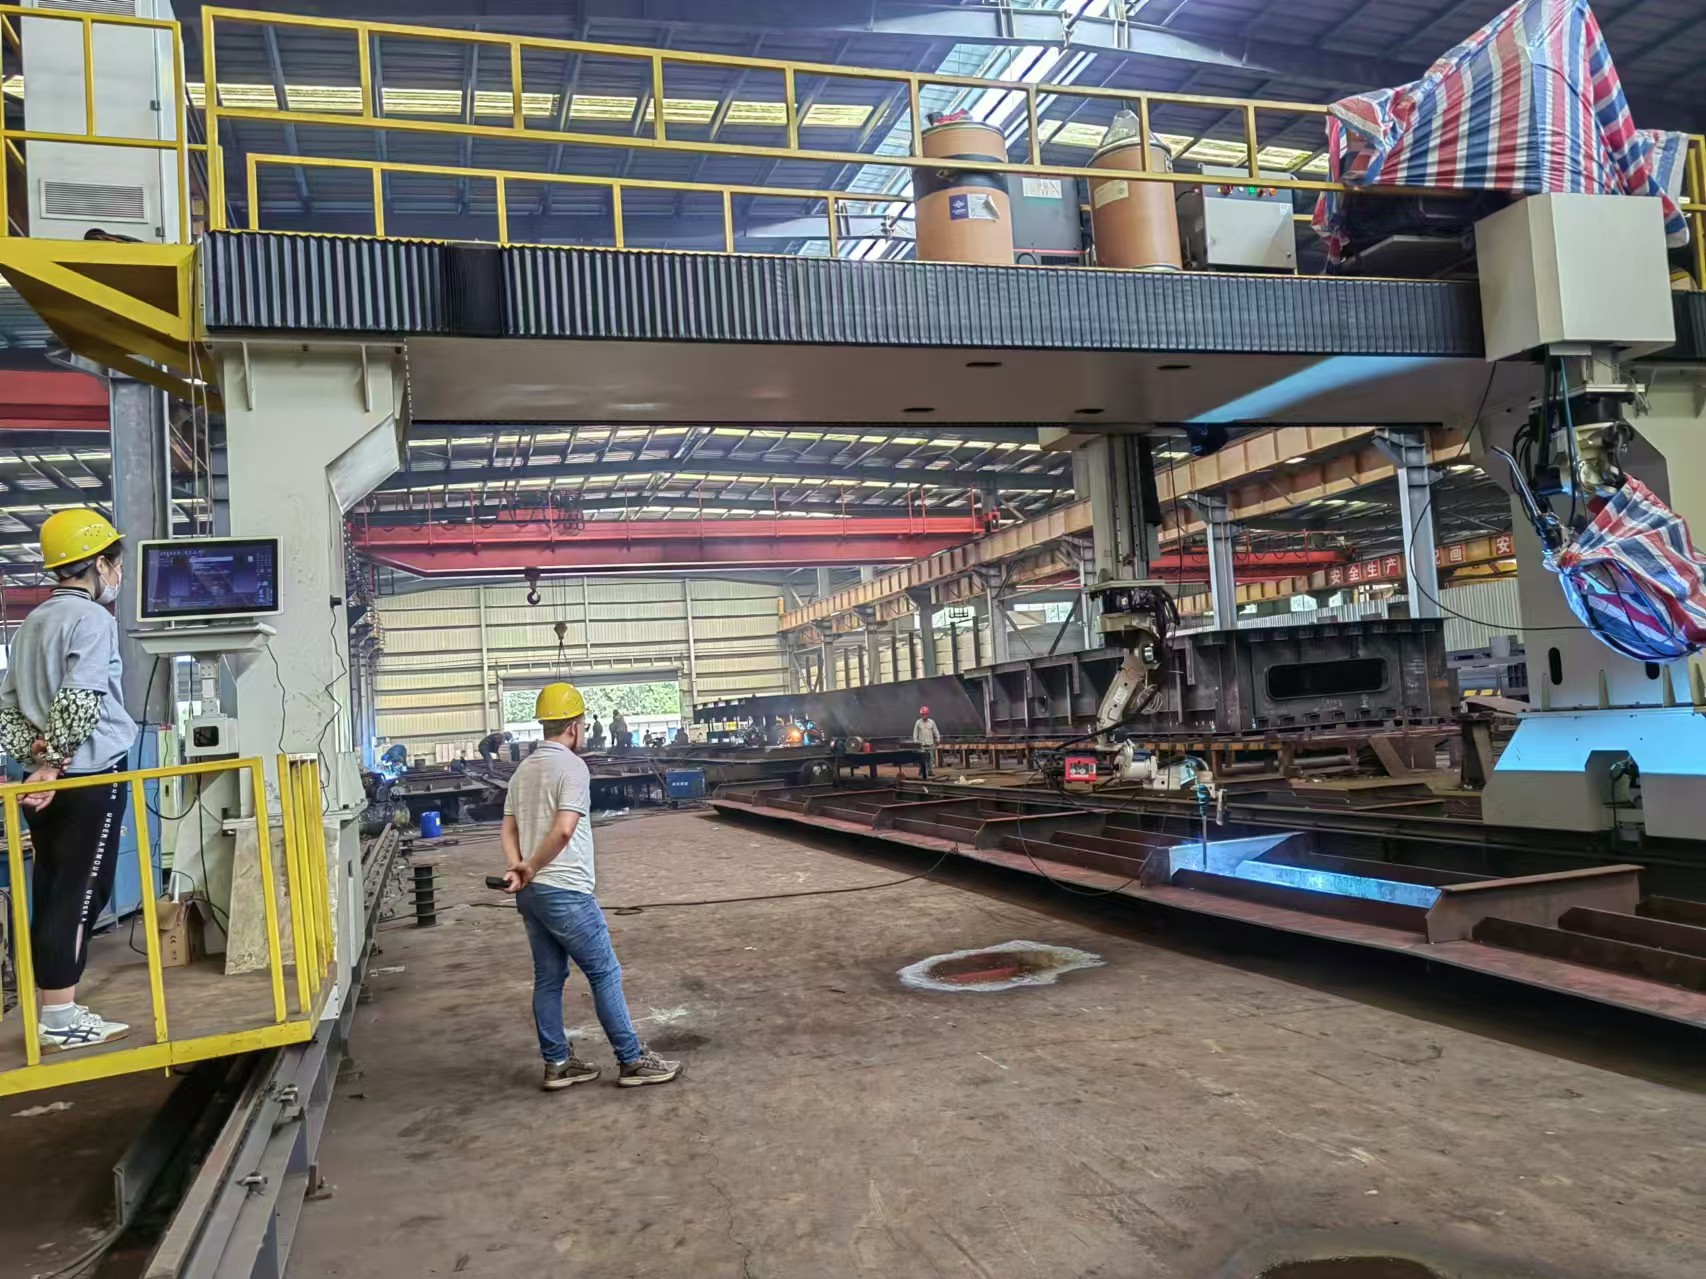
В более тяжелых применениях система может сочетать робота с внешними осями, такими как ходовые рельсы, позиционеры «головка-задняя бабка», роликовые вращатели или портальные конструкции. Это увеличивает рабочую зону и позволяет улучшить положение сварки. Wuxi Samgins предлагает индивидуальные решения со сварочными роботами на 7 и 9 осях, включая портальные и консольные исполнения, которые могут быть полезны для резервуаров, трубопроводов, длинных швов и крупных стальных конструкций, где стандартный напольный робот не обеспечивает необходимую рабочую зону.
Основные компоненты системы, которые следует оценивать покупателям
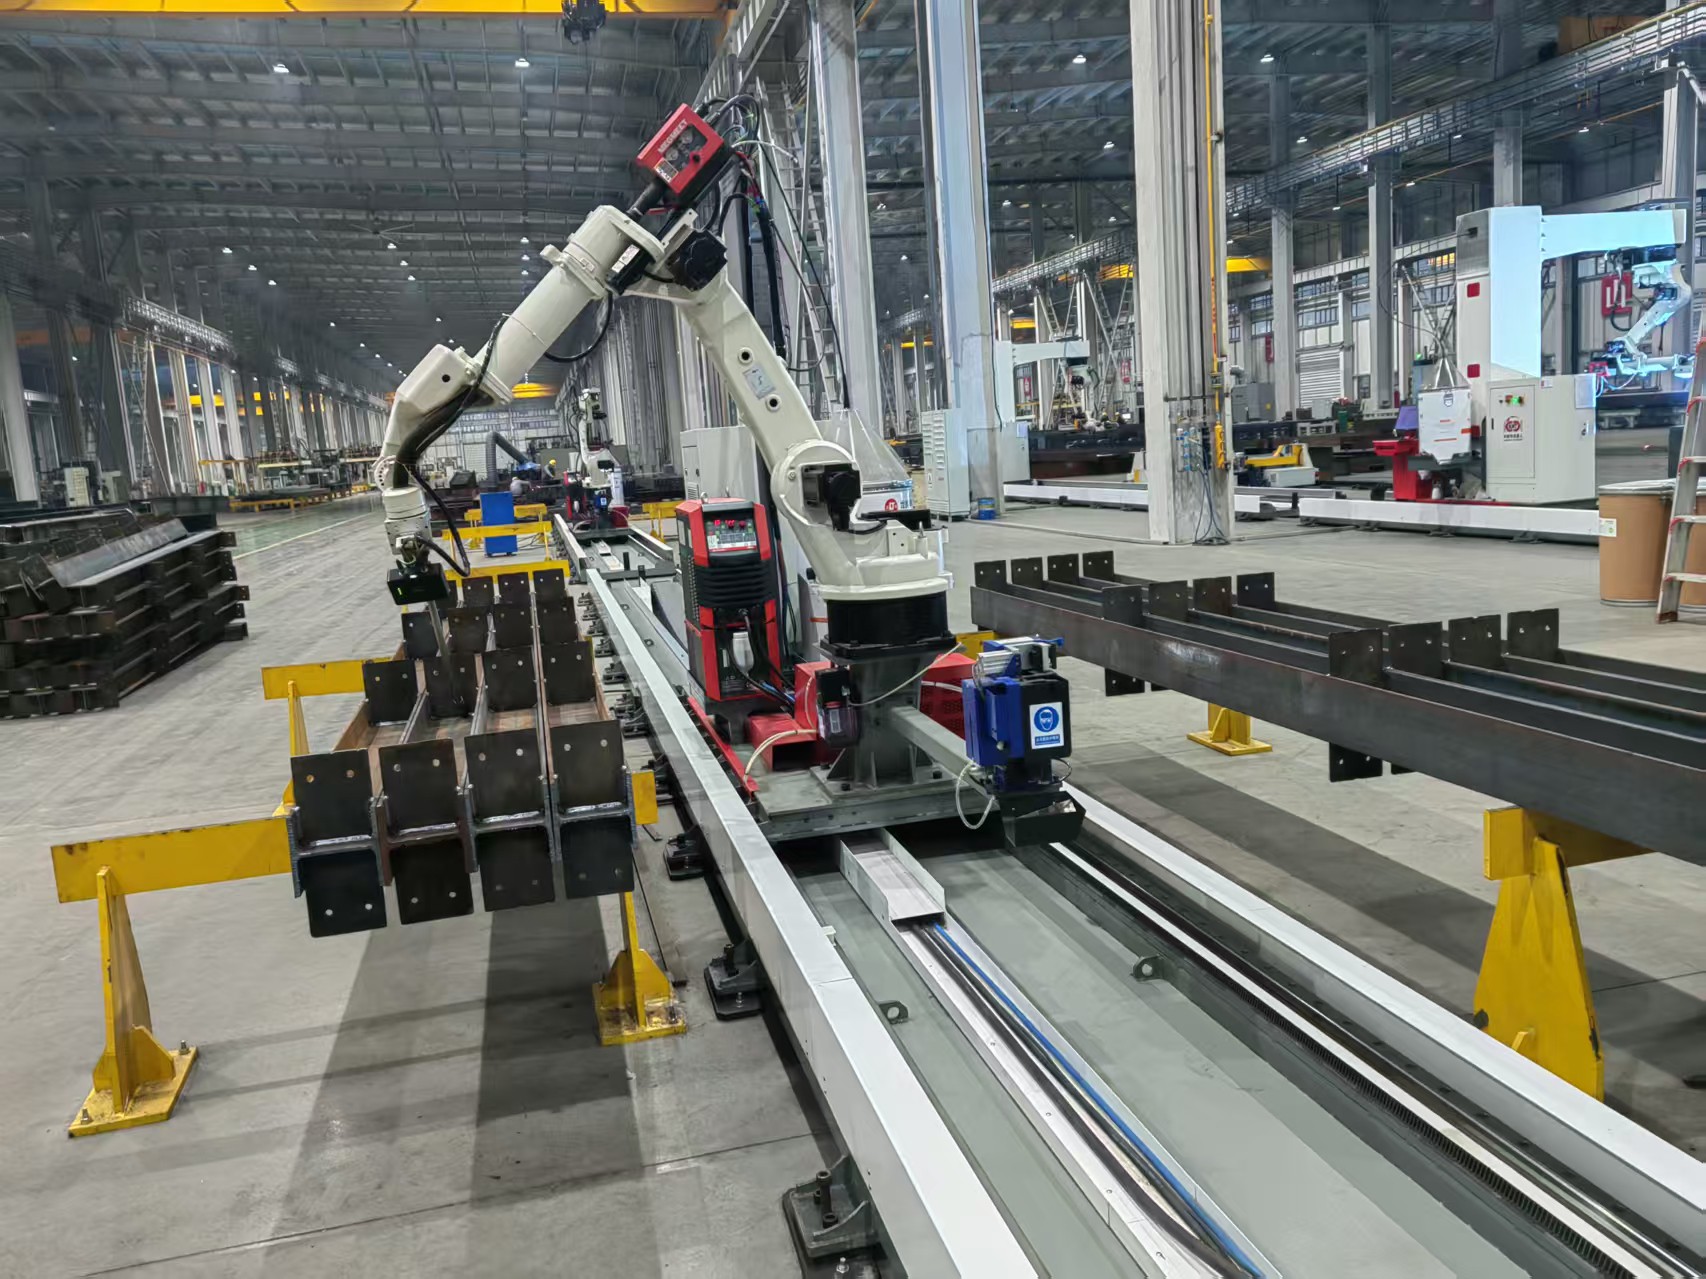
Комплексная роботизированная сварочная ячейка обычно включает робот-манипулятор, контроллер, пульт обучения, источник сварочного тока, механизм подачи проволоки, сварочную горелку, кабельный пакет, оснастку и защитное ограждение. Помимо этих основных компонентов используются дополнительные, но зачастую критически важные подсистемы: очистители горелки, устройства резки проволоки, модули слежения за швом, дымоудаление, датчики наличия деталей и интерфейсы сбора данных для производственного мониторинга.
Внешние позиционеры заслуживают особого внимания, поскольку они существенно влияют на качество наплавки и длительность цикла. Если заготовку можно повернуть в нижнее или горизонтальное положение для сварки, стабильность дуги повышается, а программирование становится проще. Для цилиндрических деталей сварочные вращатели или устройства для работы с трубами могут быть важнее самого робота. Для балок, рам и коробчатых конструкций синхронизированные позиционеры могут сократить неудобный доступ горелки и неэффективность многопроходной сварки.
Оснастка является еще одним решающим фактором. Сварочный робот не может экономически компенсировать низкую повторяемость зажима на протяжении тысяч циклов. Качественная оснастка сохраняет стабильность базовых точек, ограничивает тепловую деформацию и обеспечивает удобство загрузки для операторов или автоматизированной обработки материалов. Покупателям следует оценивать время переналадки оснастки, охват семейства деталей и возможность поддержки поставщиком будущих изменений моделей без необходимости полной переработки ячейки.
Выбор компонентов влияет на долгосрочный срок службы и точность. Wuxi Samgins заявляет, что в ключевых гидравлических, сервоприводных и CNC-компонентах используются известные импортные бренды, что актуально для покупателей, которым необходимы надежная точность движения и более простое планирование замены. При сравнении коммерческих предложений стоит запрашивать четкий перечень основных закупаемых компонентов, рекомендуемые запасные части и ожидаемые расходуемые элементы на первый год эксплуатации.
Основные типы систем сварочных роботов
Наиболее распространенная классификация начинается с конструкции робота. Стандартный шарнирный сварочный робот подходит для многих компактных ячеек и сварных деталей среднего размера. Он обеспечивает гибкую ориентацию горелки и широко используется для рам, кронштейнов, корпусов и повторяемых конструкционных сборок. Обычно это отправная точка для предприятий, начинающих роботизацию сварки изделий со стабильными сериями.
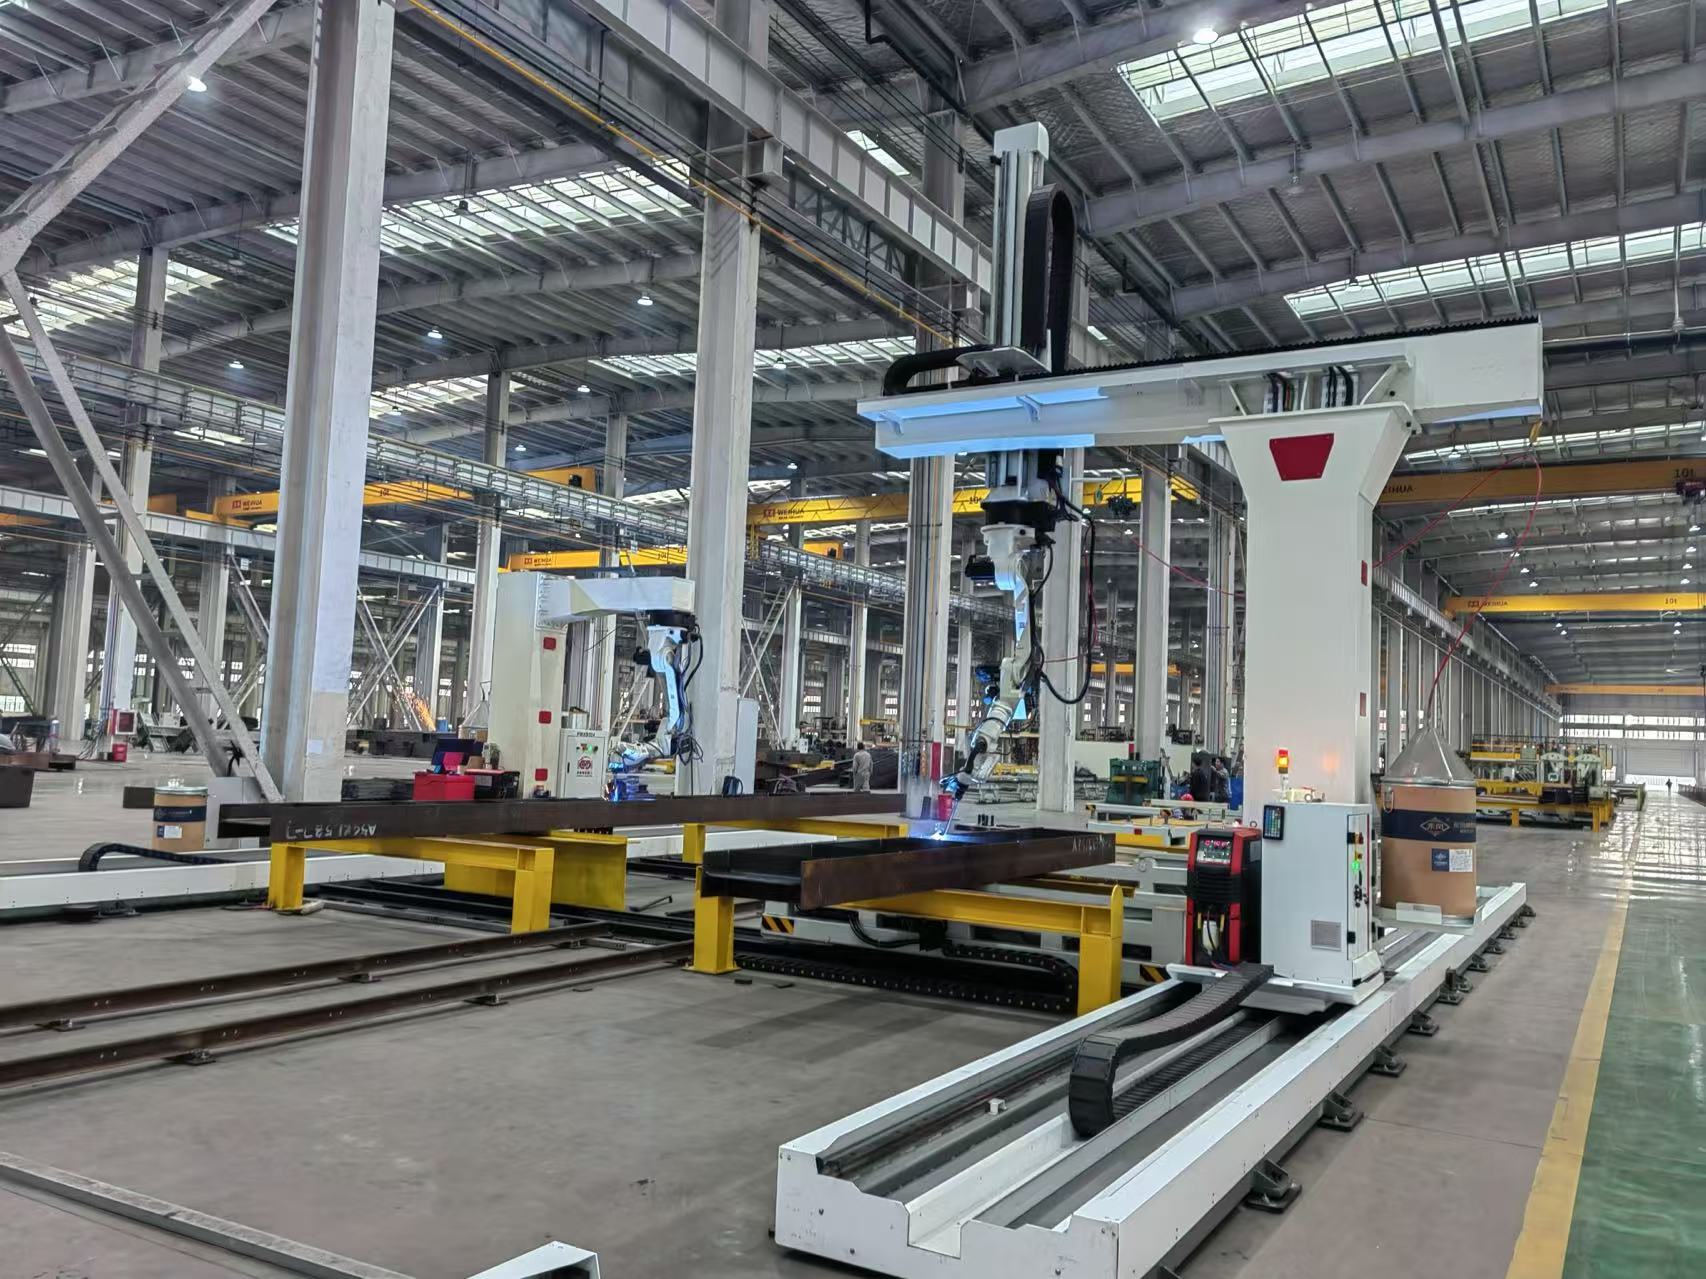
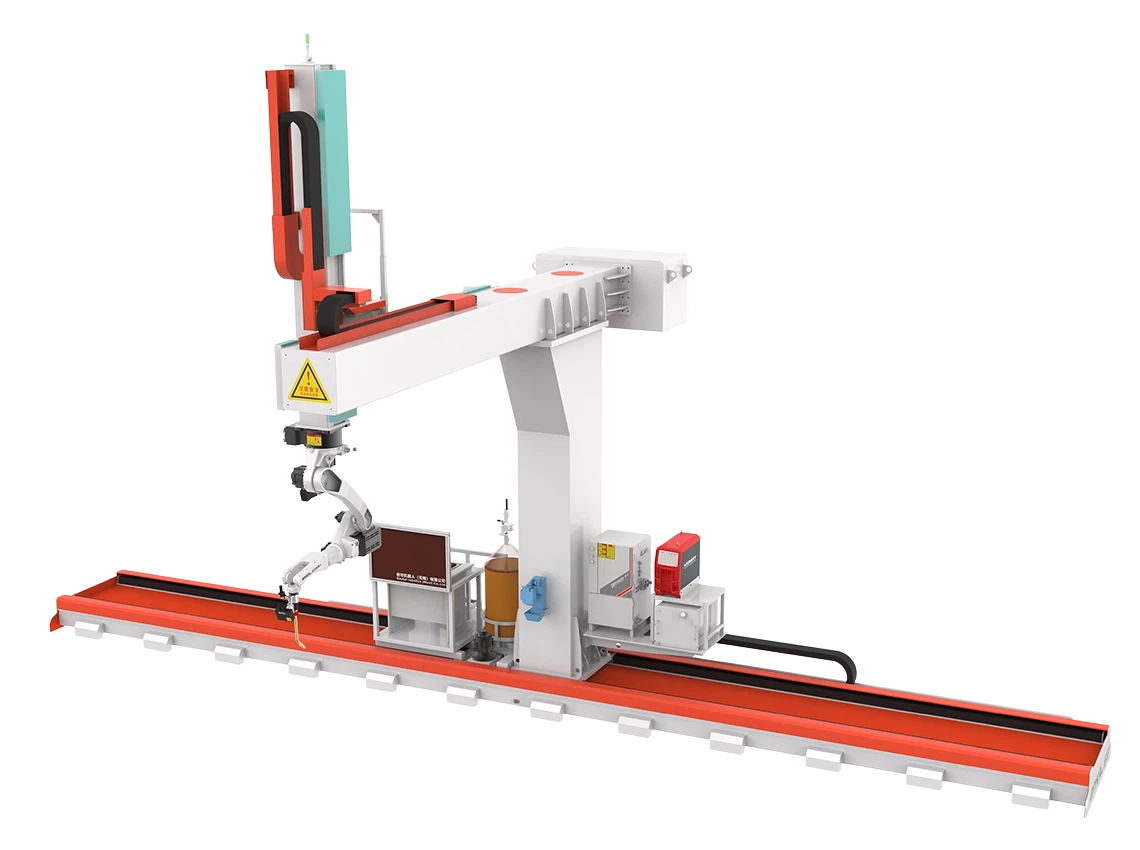
Для более крупных заготовок поставщики могут предлагать консольные или портальные системы с дополнительными ходовыми осями. Консольный сварочный робот на 7 осях может обеспечивать увеличенный радиус действия для длинных швов или крупногабаритных сварных сборок, сохраняя при этом относительно свободный доступ к площади пола. Консольная или портальная система на 9 осях дополнительно расширяет координацию движений и часто выбирается для резервуаров, компонентов под давлением, длинных труб, пространственных рам и тяжелых стальных конструкций, требующих сложного покрытия траекторий сварки.
Еще одна полезная классификация основана на применении и процессе. Некоторые ячейки создаются для кольцевой сварки труб, другие — для продольной сварки швов, третьи — для H-образных балок или пространственных рам. Производственная логика, стратегия оснастки и программирование движений существенно различаются между этими применениями. Покупателю не следует считать все предложения по сварочным роботам напрямую сопоставимыми, если геометрия целевой заготовки принципиально различается.
Wuxi Samgins имеет значение в этом отношении, поскольку ее ассортимент выходит за рамки автономных роботизированных ячеек и включает сопутствующее оборудование, такое как сварочные позиционеры, вращатели, машины для сварки труб, машины для продольной сварки швов, оборудование для производства H-образных балок и системы резки. Такая более широкая продуктовая линейка может упростить интеграцию для покупателей, создающих комплексную производственную линию, а не решающих задачи по одной станции за раз.
Кому следует использовать сварочного робота и где он подходит лучше всего
Сварочный робот лучше всего подходит производителям с повторяемыми деталями, измеримыми требованиями к качеству и достаточным объемом выпуска, оправдывающим стандартизацию процессов. Типичные пользователи включают изготовителей стальных конструкций, цеха по производству сосудов под давлением, производителей резервуаров, подрядчиков по трубопроводам, производителей тяжелого оборудования, заводы транспортных компонентов и предприятия листовой металлообработки, которым необходимы стабильный внешний вид сварных швов и предсказуемый выпуск.
Наилучшее соответствие наблюдается там, где ручная сварка ограничена нехваткой рабочей силы, нестабильностью качества швов, рисками для безопасности или узкими местами производительности. Наибольшую выгоду получают многосменные производственные среды, поскольку загрузка робота растет, а затраты на труд на одну сваренную единицу снижаются. Детали с длинными швами, повторяющимися угловыми швами, частой сваркой в различных положениях или строгим контролем размеров обычно являются хорошими кандидатами для роботизации.
Сценарии применения различаются в зависимости от географии и требований доступа на рынок. Производителям, ориентированным на экспорт, часто требуются более последовательная документация, прослеживаемость сварки и технологическая дисциплина для прохождения аудитов заказчиков или выполнения контрактных спецификаций. Wuxi Samgins подчеркивает опыт международных проектов и знакомство со стандартами, часто применяемыми в мировой металлообработке, такими как ASME и API, что может помочь покупателям согласовать планирование оборудования с ожиданиями целевых рынков.
Список клиентов, предоставленный Wuxi Samgins, включая такие компании, как URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Zein Steel Industries Co.LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA, свидетельствует об опыте работы в различных зарубежных промышленных условиях. Не преувеличивая характер каждого проекта, такие рекомендации полезны, поскольку они указывают на опыт поддержки покупателей с различными производственными практиками, региональными спецификациями и требованиями к реализации проектов.
Как выбрать подходящего сварочного робота
Выбор следует начинать с заготовки, а не с каталога роботов. Покупателям необходимо определить тип и толщину материала, конфигурацию соединений, диапазон размеров продукции, длину швов за смену, уровень качества, требуемое тактовое время и будущие изменения продукции. Эти факторы определяют, будет ли оптимальным решением компактная шарнирная ячейка, система на рельсах, консольная конструкция или специализированная установка для сварки швов.
Вылет и грузоподъемность являются необходимыми, но неполными критериями. Доступ горелки, риск столкновений, способ загрузки деталей и координация позиционера часто важнее. Сварочный робот, который технически достает до соединения, все равно может быть неудачным выбором, если прокладка кабеля подвергается нагрузке, программирование затруднено или оснастка блокирует доступ для обслуживания. Покупателям следует запрашивать исследования траекторий или чертежи компоновки на основе реальных деталей до утверждения окончательной конфигурации.
Возможности процесса также следует оценивать с точки зрения стабильности технологии сварки. Уточните, как поставщик управляет библиотеками параметров, пробной сваркой, контролем деформаций и приемочными испытаниями. Для отраслей с производством по нормативным кодам оборудование должно поддерживать систему качества, уже используемую на предприятии. Wuxi Samgins отмечает соответствие своих машин ISO9001 и директивам ЕС CE по машинному оборудованию и LVD, что важно, когда отделам закупок требуется документированная производственная дисциплина и соблюдение требований безопасности.
Индивидуализация может иметь решающее значение для нестандартных деталей. Предприятия, производящие резервуары, трубопроводы, тяжелые поворотные конструкции или смешанные стальные сборки, могут нуждаться в индивидуальном сварочном роботе на 7 или 9 осях, а не в стандартном комплексе. В таких случаях возможности поставщика в области оснастки, внешних осей и координации всей линии должны иметь больший вес, чем только первоначальная цена оборудования.
Производственный процесс, монтаж и контроль качества
Надежный проект сварочного робота следует организованному рабочему процессу — от анализа применения до окончательного ввода в эксплуатацию. Обычная последовательность включает анализ деталей, подтверждение процесса, проектирование компоновки, разработку оснастки, моделирование траекторий робота при необходимости, производство, сборку, испытания вхолостую, пробную сварку, отгрузку, монтаж и обучение операторов. Задержки часто возникают, когда образцы заготовок, допуски или критерии приемки не определены достаточно рано.
Контроль качества должен охватывать как качество изготовления машины, так и качество результата сварки. Со стороны оборудования покупателям следует проверять жесткость конструкции, плавность движения, электробезопасность, защиту кабелей и прослеживаемость компонентов. Со стороны сварки проверка должна подтверждать внешний вид валика, стабильность проплавления, повторяемость между сменами и способность системы сохранять устойчивые результаты при нормальных производственных отклонениях, а не только в идеальных условиях испытаний.
Планирование монтажа часто недооценивается. Роботизированная сварочная ячейка может требовать подготовки фундамента, проверки мощности электроснабжения, прокладки защитного газа, сжатого воздуха, вытяжки, доступа для логистики деталей и определения зон безопасности. Наиболее быстрыми обычно являются проекты, в которых поставщик оборудования и инженерная команда предприятия заранее согласовывают интерфейсы инженерных коммуникаций, стандарты приемки и обязанности по обучению операторов и обслуживающего персонала.
Wuxi Samgins позиционирует себя как единая сервисная цепочка, охватывающая проектирование, производство, продажи, послепродажное обслуживание и техническую поддержку, что решает распространенную проблему закупок за рубежом: разрыв между поставкой машины и ее практической готовностью к производству. Покупателям все же следует запрашивать подробный перечень объема поставки, однако широкие возможности поддержки ценны при интеграции сварочного робота в существующую производственную линию с множеством технологических зависимостей.
Совокупная стоимость владения и аспекты ROI
Закупочная цена сварочного робота — лишь одна часть инвестиций. Совокупная стоимость владения включает оснастку, позиционеры, защитные ограждения, вытяжку, монтаж, обучение, расходные материалы, запасные части, программные опции, простои на техническое обслуживание, а также затраты на брак или доработку. Во многих проектах вспомогательное оборудование и технологическая подготовка сильнее влияют на окупаемость, чем сам манипулятор робота.
ROI зависит от загрузки. Робот, работающий с одной короткой партией в день, может выглядеть современно, но обеспечивать слабую окупаемость. Робот, заменяющий повторяющуюся ручную сварку в нескольких сменах, сокращающий объем ремонтных работ и стабилизирующий графики поставок, может окупиться значительно быстрее. Покупателям следует рассчитывать экономию труда, эффективность наплавки, прирост производительности, снижение дефектов сварки и уменьшение зависимости от дефицитных квалифицированных сварщиков за реалистичный период эксплуатации.
Планирование технического обслуживания также формирует затраты. Горелки, сопла, направляющие каналы, контактные наконечники, датчики и подвижные кабели являются изнашиваемыми элементами. Правильный вопрос заключается не в том, существует ли техническое обслуживание, а в том, предсказуемо ли оно и легко ли его выполнять. Сварочный робот с доступными точками обслуживания, стандартными компонентами и четким планированием запасных частей обычно демонстрирует лучшую финансовую эффективность, чем система с более низкой стоимостью, которую трудно обслуживать.
Для компаний, сравнивающих сроки внедрения автоматизации, практическими внутренними ориентирами служат доступность рабочей силы, давление невыполненных заказов и стандартизация продукции. Такие вопросы, как момент, когда автоматизация начинает снижать затраты на труд, или способы решения проблем интеграции на производственных линиях, не являются второстепенными; они напрямую влияют на качество окупаемости. Надежный поставщик должен уметь обсуждать эти коммерческие реалии параллельно со спецификацией оборудования.
Циклы обслуживания, модернизация и будущие тенденции
Сварочный робот должен обслуживаться по плановому графику, привязанному к часам работы дуги, интенсивности смен и условиям окружающей среды. Регулярные работы обычно включают очистку от брызг, проверку выравнивания горелки, осмотр износа кабелей, контроль расхода газа, мониторинг стабильности подачи проволоки и повторную калибровку при необходимости. Профилактическое обслуживание особенно важно в цехах тяжелой металлообработки, где пыль, тепло и вибрация ускоряют износ электрических компонентов и компонентов движения.
Модернизация обычно выполняется поэтапно. Предприятие может начать с поддержки автономного программирования, затем добавить слежение за швом, регистрацию данных, удаленную диагностику или более совершенную оснастку по мере роста сложности деталей. Такой поэтапный подход часто разумнее, чем избыточные закупки для первой ячейки. Покупателям следует проверить, может ли архитектура сварочного робота принимать в будущем внешние оси, комплекты датчиков или программные функции без значительной переработки.
Общая отраслевая тенденция направлена на более интеллектуальные и взаимосвязанные сварочные ячейки, а не только на более быстрых роботов. Производители все чаще хотят получить прослеживаемость, сокращение времени наладки, более удобные интерфейсы для операторов и лучшую совместимость с цифровыми производственными системами. Одновременно растет спрос на специализированную роботизацию для строительной стали, крупных труб, длинных швов и многоосевой тяжелой металлообработки, где стандартные компактные ячейки часто недостаточны.
В этом контексте поставщики с возможностями индивидуализации и знаниями оборудования на уровне линий занимают выгодное положение. Wuxi Samgins объединяет предложения по сварочным роботам с сопутствующим оборудованием для металлообработки, индивидуальными тяжелыми решениями, экспортным опытом и обязательствами по долгосрочной поддержке. Для покупателей, планирующих не одну машину, а масштабируемый путь автоматизации сварки, такое сочетание может быть важнее, чем оценка отдельного робота изолированно.
поиск
Рекомендуемые товары
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.
![Звезда 1]()
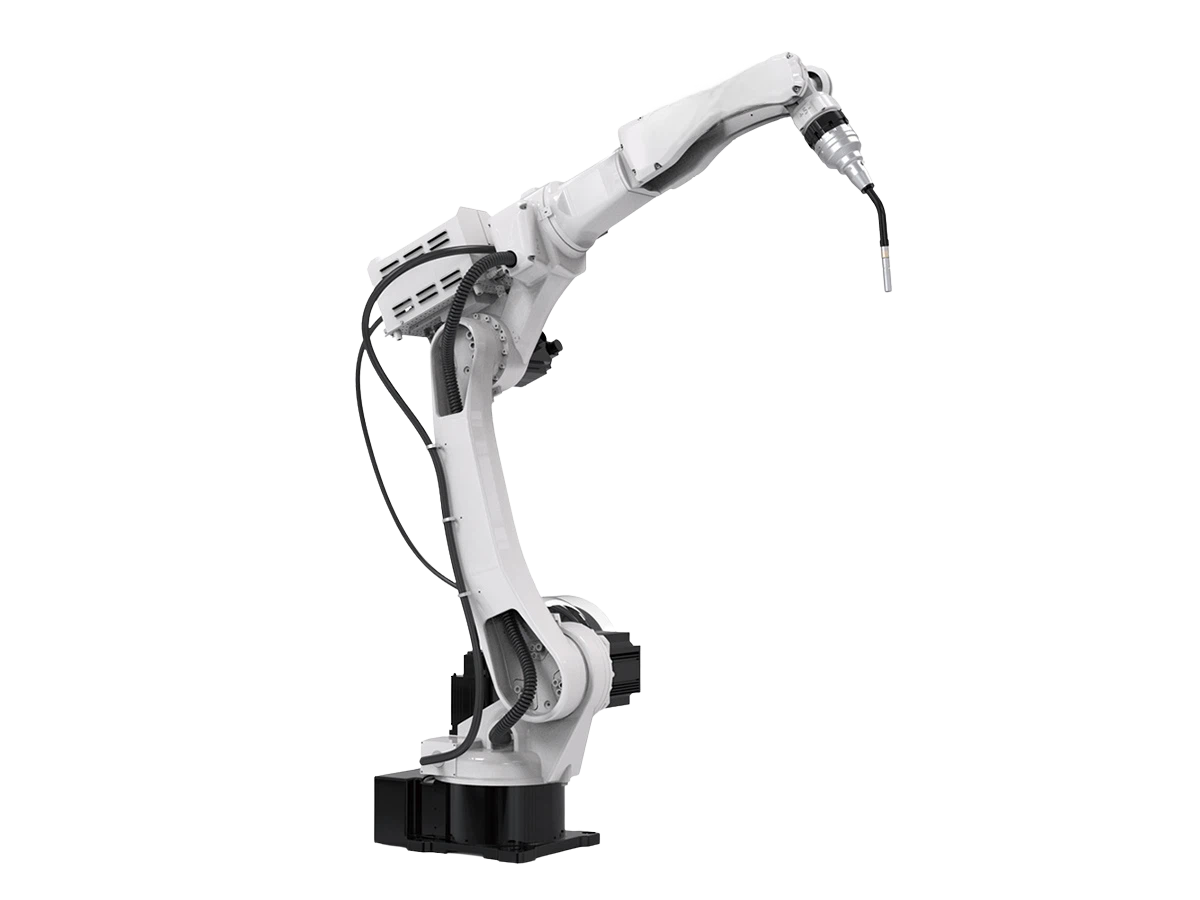
 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.
![Звезда 1]()
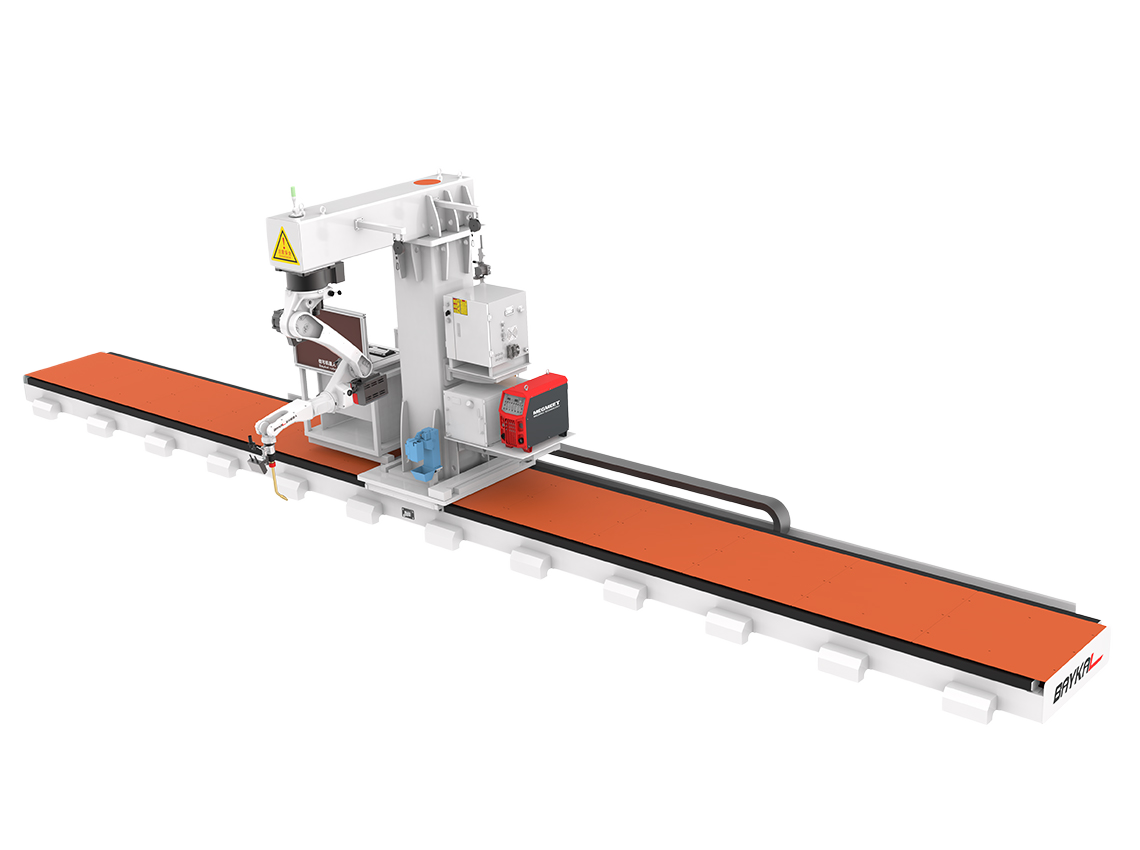
- 7-осевой сварочный робот рельсового типаПланируемая площадь, необходимая для данного оборудования (без учета рабочих мест операторов, зон хранения материалов, буферных зон резки и т. д.), составляет 12 метров в ширину и 2 метра в глубину. Система в основном включает следующие компоненты: одну специализированную рельсовую направляющую для робота, одну скользящую каретку, одного 6-осевого сварочного робота с системой управления, один источник сварочного питания, одну станцию очистки горелки, одну сварочную горелку и вспомогательное оборудование.
![Звезда 1]()
- 7-осевой сварочный робот консольного типа7-осевой сварочный робот консольного типа для длинномерных стальных заготовок длиной до 12 м, оснащенный автоматическим отслеживанием шва, 7 осями ЧПУ и функцией эффективной зональной сварки。
![Звезда 1]()
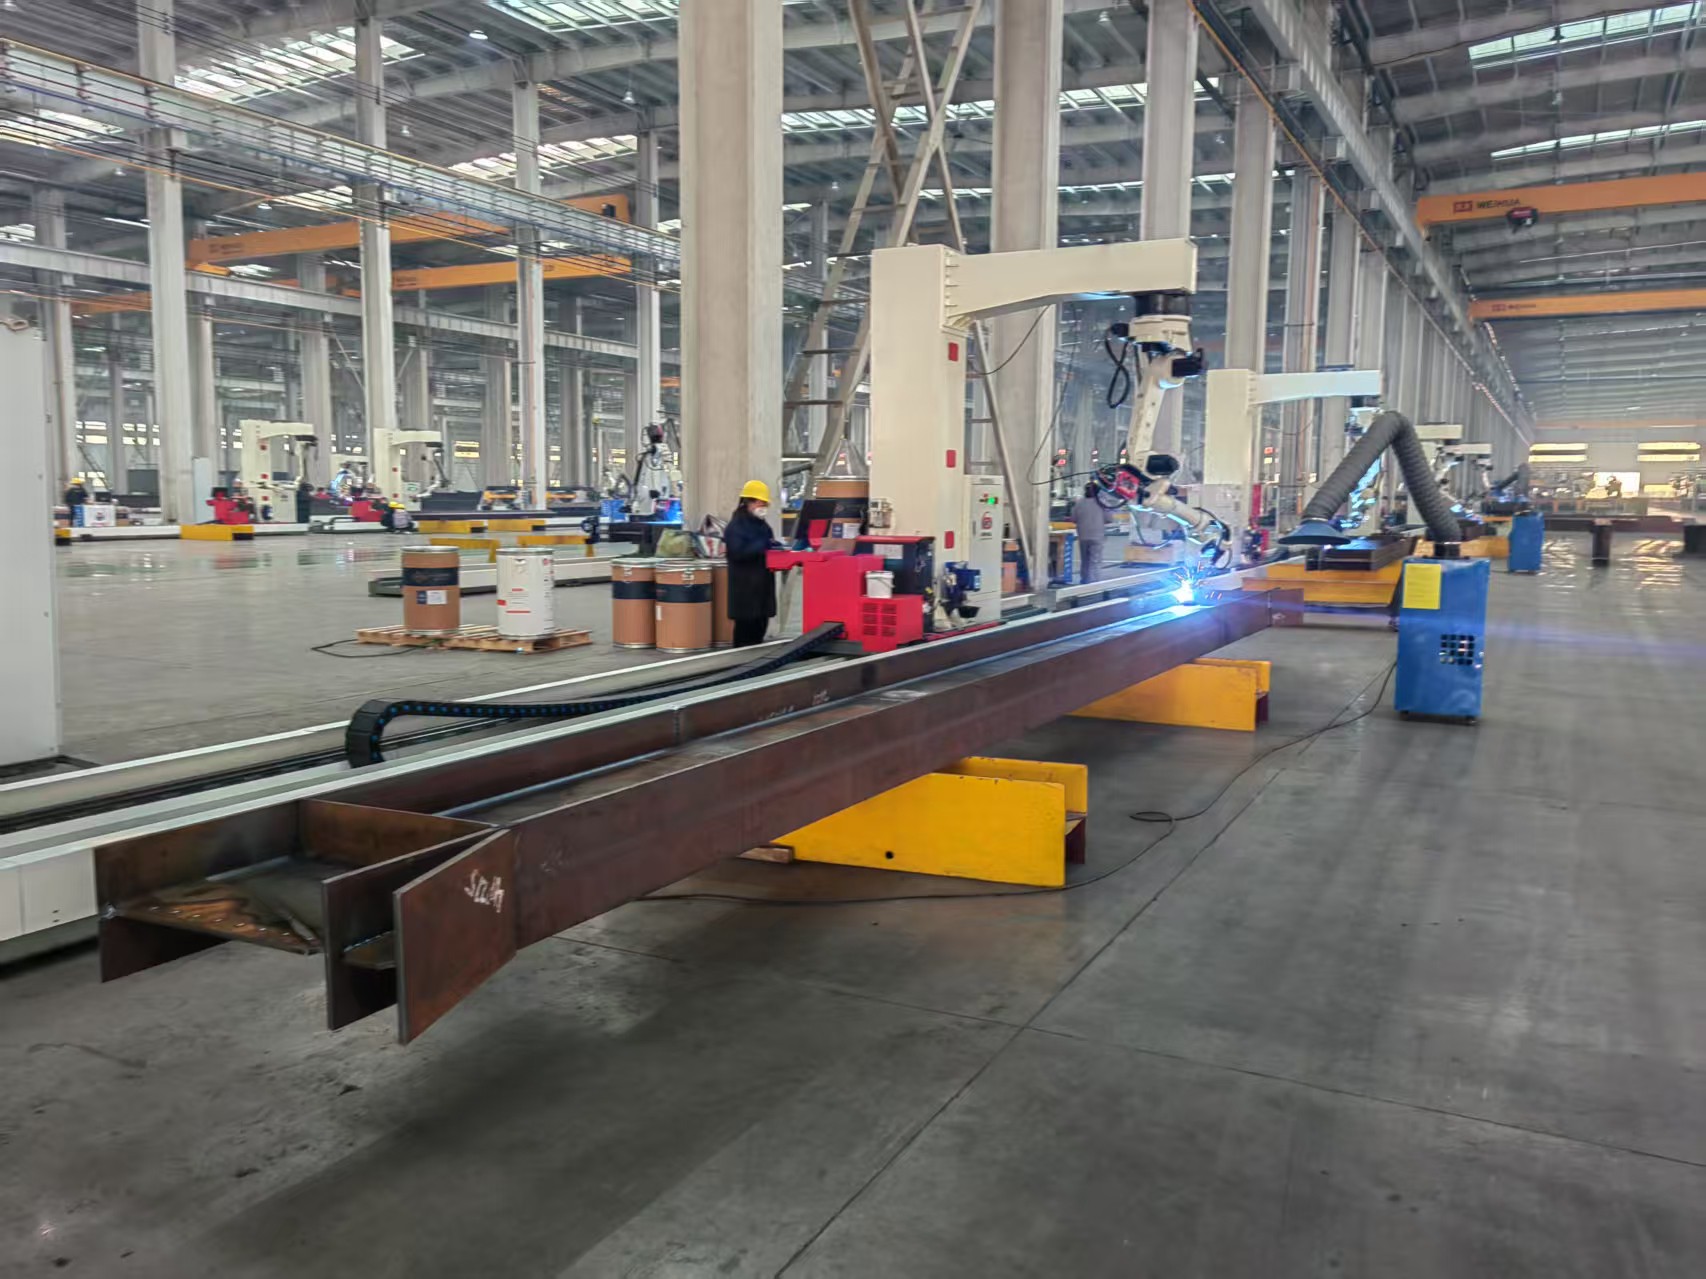
- 9-осевой портальный сварочный роботДанное оборудование в основном включает специальную рельсовую направляющую для робота (1 комплект), каретку скольжения (1 комплект), 6-осевого сварочного робота и его систему управления (1 комплект), источник сварочного питания (1 комплект), станцию очистки горелки (1 комплект), сварочную горелку (1 комплект) и т. д.
Опора напольной рельсовой направляющей имеет длину 12 метров, и к ней приварена одна напольная рельсовая направляющая. Для заготовок длиной более 12 метров и менее 25 метров используются два робота для зональной сварки, что позволяет значительно повысить эффективность сварки.![Звезда 1]()
- Промышленный сварочный робот MIG с 6 осями и размахом руки 1800 ммСварочный робот с радиусом действия 1945 мм, грузоподъёмностью 6 кг и повторяемостью ±0,08 мм для стабильной автоматизированной сварки.
![Звезда 1]()

Рекомендуемые блоги
 Тенденции развития гидравлических гильотинных ножниц в 2026 году: автоматизация и эффективность
 Окупаемость сварочного робота: когда автоматизация начинает снижать затраты на рабочую силу
- Торцевой фрезерный станок или обрабатывающий центр с ЧПУ: что лучше для обработки плоских поверхностей?
- Точность трубогибочного станка: какие факторы влияют на пружинение и повторяемость?
- Распространённые проблемы интеграции сварочных роботов и способы их устранения на производственных линиях
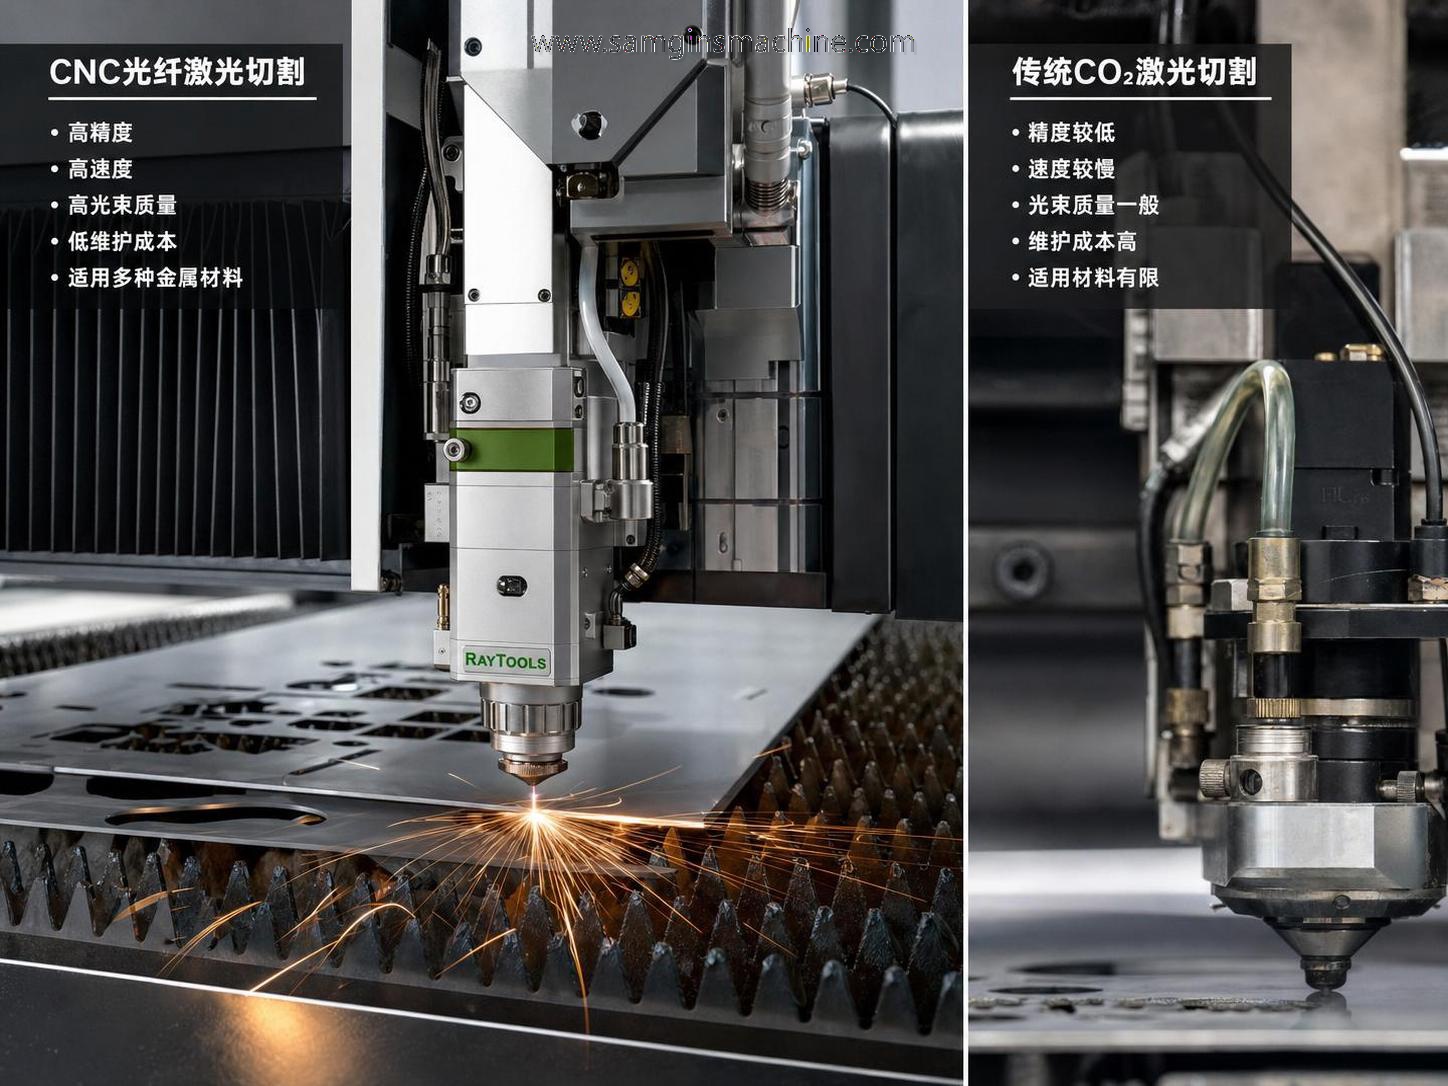
- Станок лазерной резки с ЧПУ и волоконный лазерный станок: в чём реальная разница?
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.