




Обзор производителя 9-осевых сварочных роботов: ключевые знания для покупателей в сфере промышленной автоматизации
Что такое производитель 9-осевых сварочных роботов?
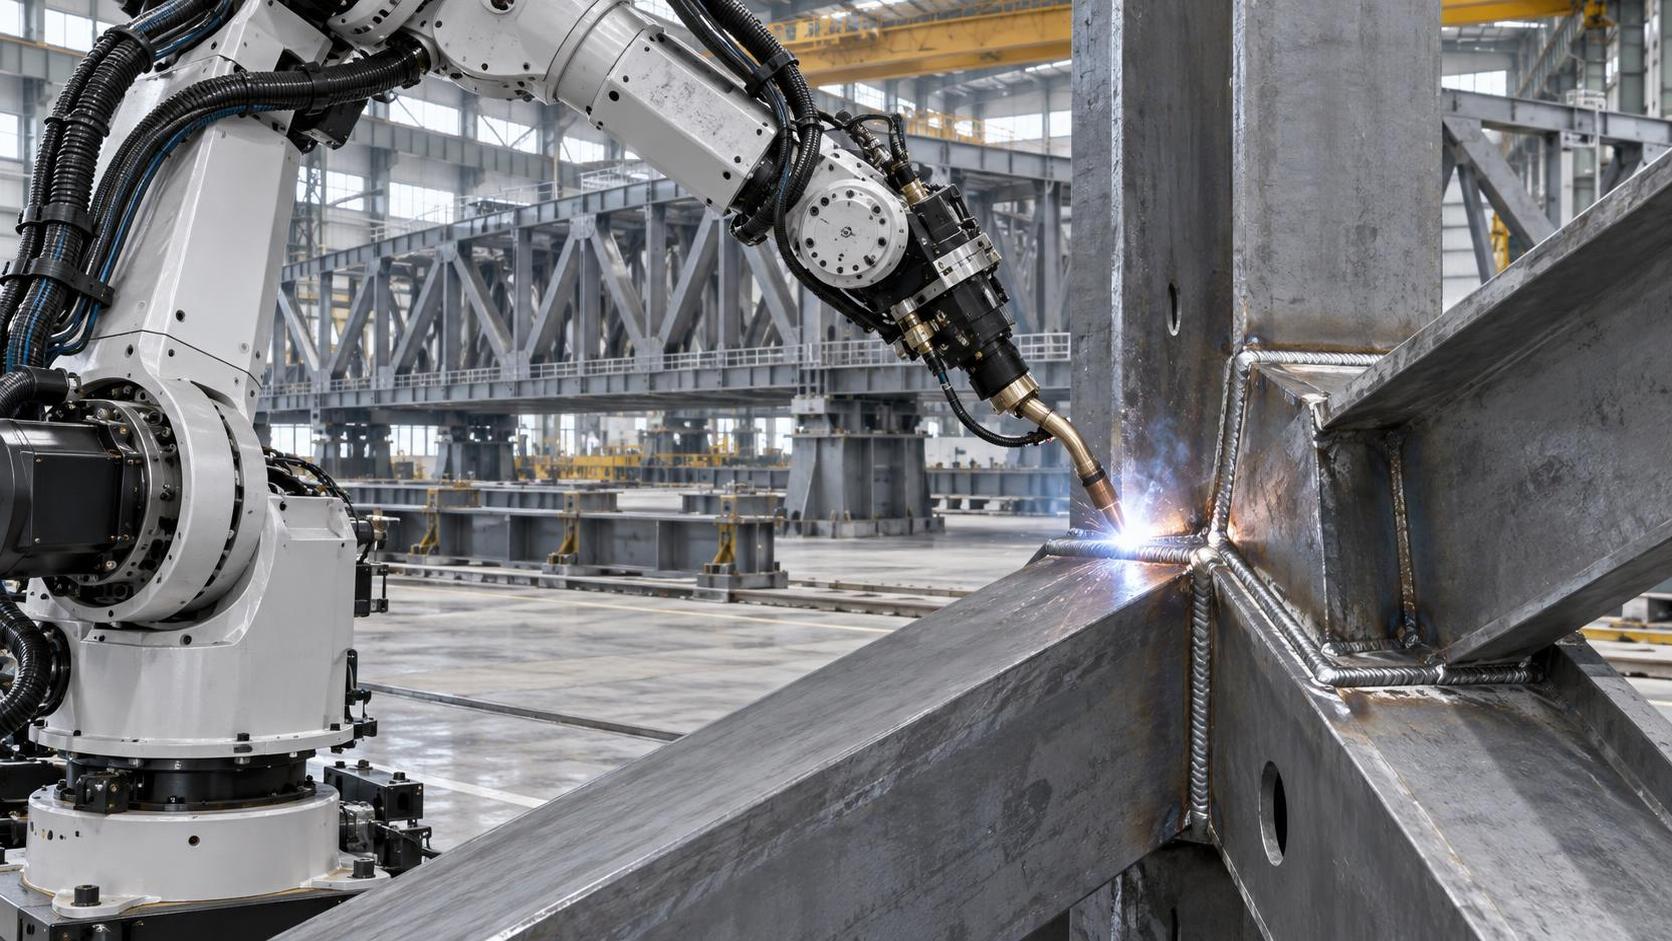
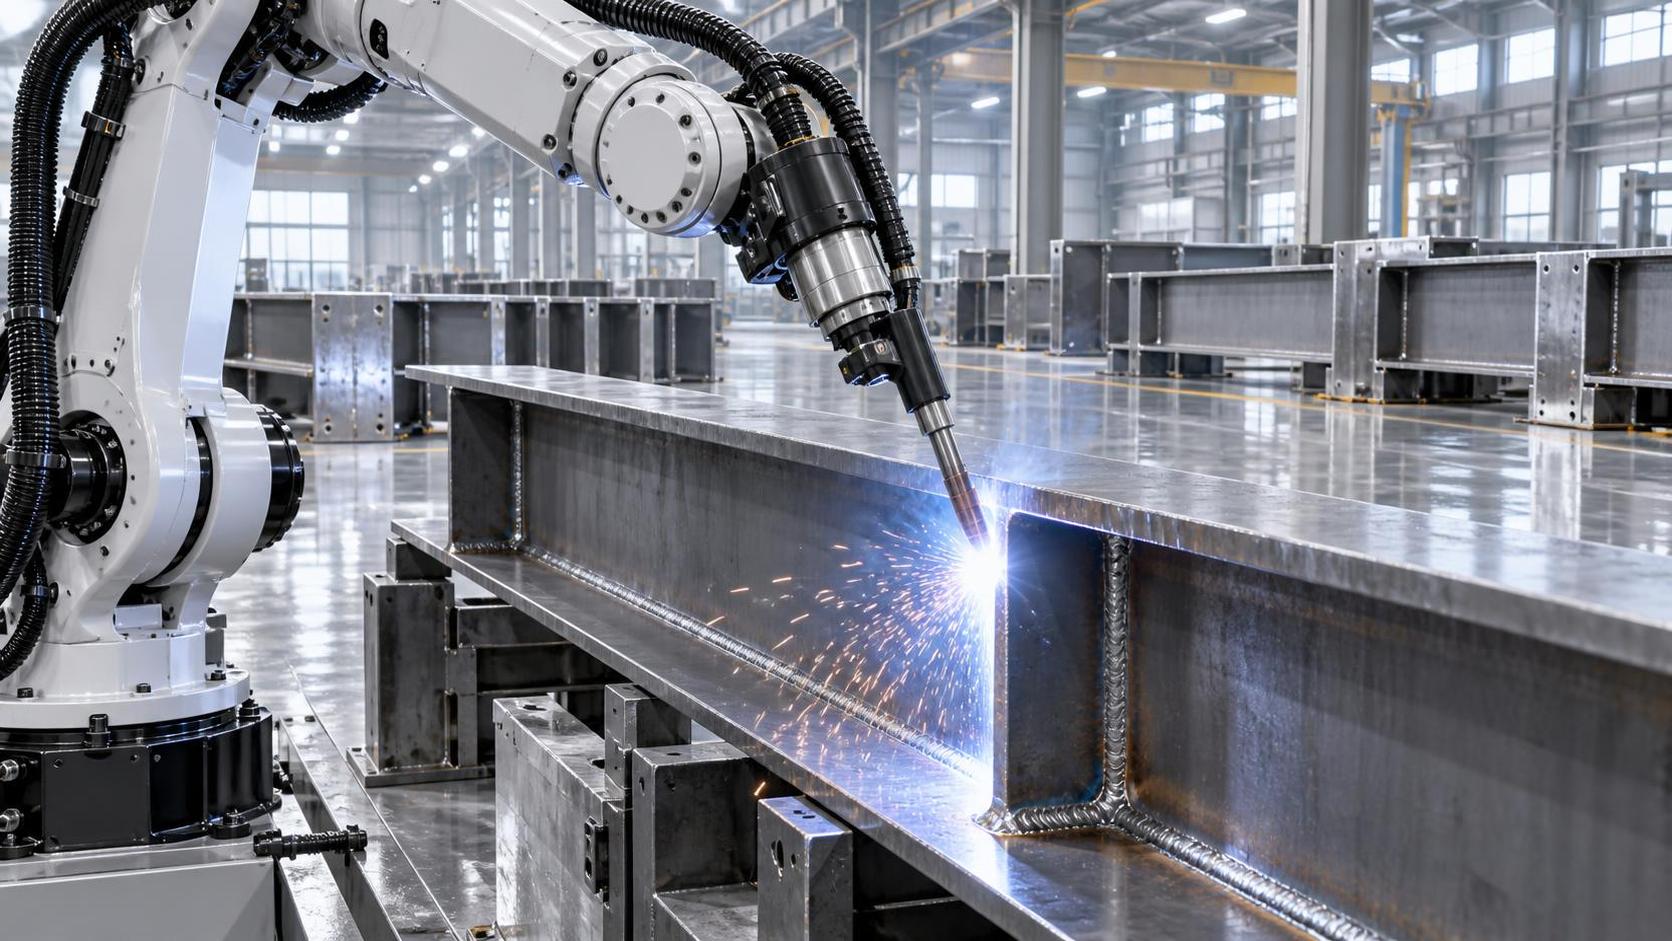
Производитель 9-осевых сварочных роботов проектирует и поставляет сварочные ячейки, в которых несколько управляемых осей совместно перемещают горелку, ориентируют заготовку и поддерживают заданную траекторию сварки. Этот термин обычно описывает скоординированную систему, а не только один роботизированный манипулятор. Она может объединять шестиосевого промышленного робота с трехосевым позиционером, рельсовой системой, схемой передняя бабка — задняя бабка или другим внешним оборудованием перемещения.
Дополнительные оси ценны, когда к сварному шву необходимо подойти с нескольких углов, когда компонент имеет большую длину или массу либо когда соединение должно сохраняться в благоприятном для сварки положении. Вместо многократной остановки производства для ручного перепозиционирования контроллер синхронизирует движение робота и заготовки. Цель состоит в контроле угла горелки, скорости перемещения, положения проволоки и доступа дуги по всей запрограммированной длине соединения.
Для покупателей роль производителя не ограничивается поставкой оборудования. Комплексное предложение должно определять грузоподъемность и рабочую зону робота, интерфейс источника сварочного питания, концепцию оснастки, защитное ограждение, режимы работы, метод офлайн-программирования или программирования с обучающего пульта, а также критерии приемки. Компетентный производитель 9-осевых сварочных роботов также оценивает вариативность деталей, объем производства, тип материала, геометрию соединений и инженерные коммуникации предприятия, необходимые для надежной работы ячейки.
Как работают девятиосевые сварочные системы
Типичный роботизированный манипулятор имеет шесть осей для позиционирования и ориентации сварочной горелки в пространстве. Внешние оси обеспечивают дополнительное движение для вращения, наклона, линейного перемещения или индексирования заготовки. В девятиосевой конфигурации контроллер рассматривает эти движения как единую скоординированную кинематическую систему. Это позволяет горелке следовать по шву, в то время как компонент движется в запланированном соотношении с роботом.
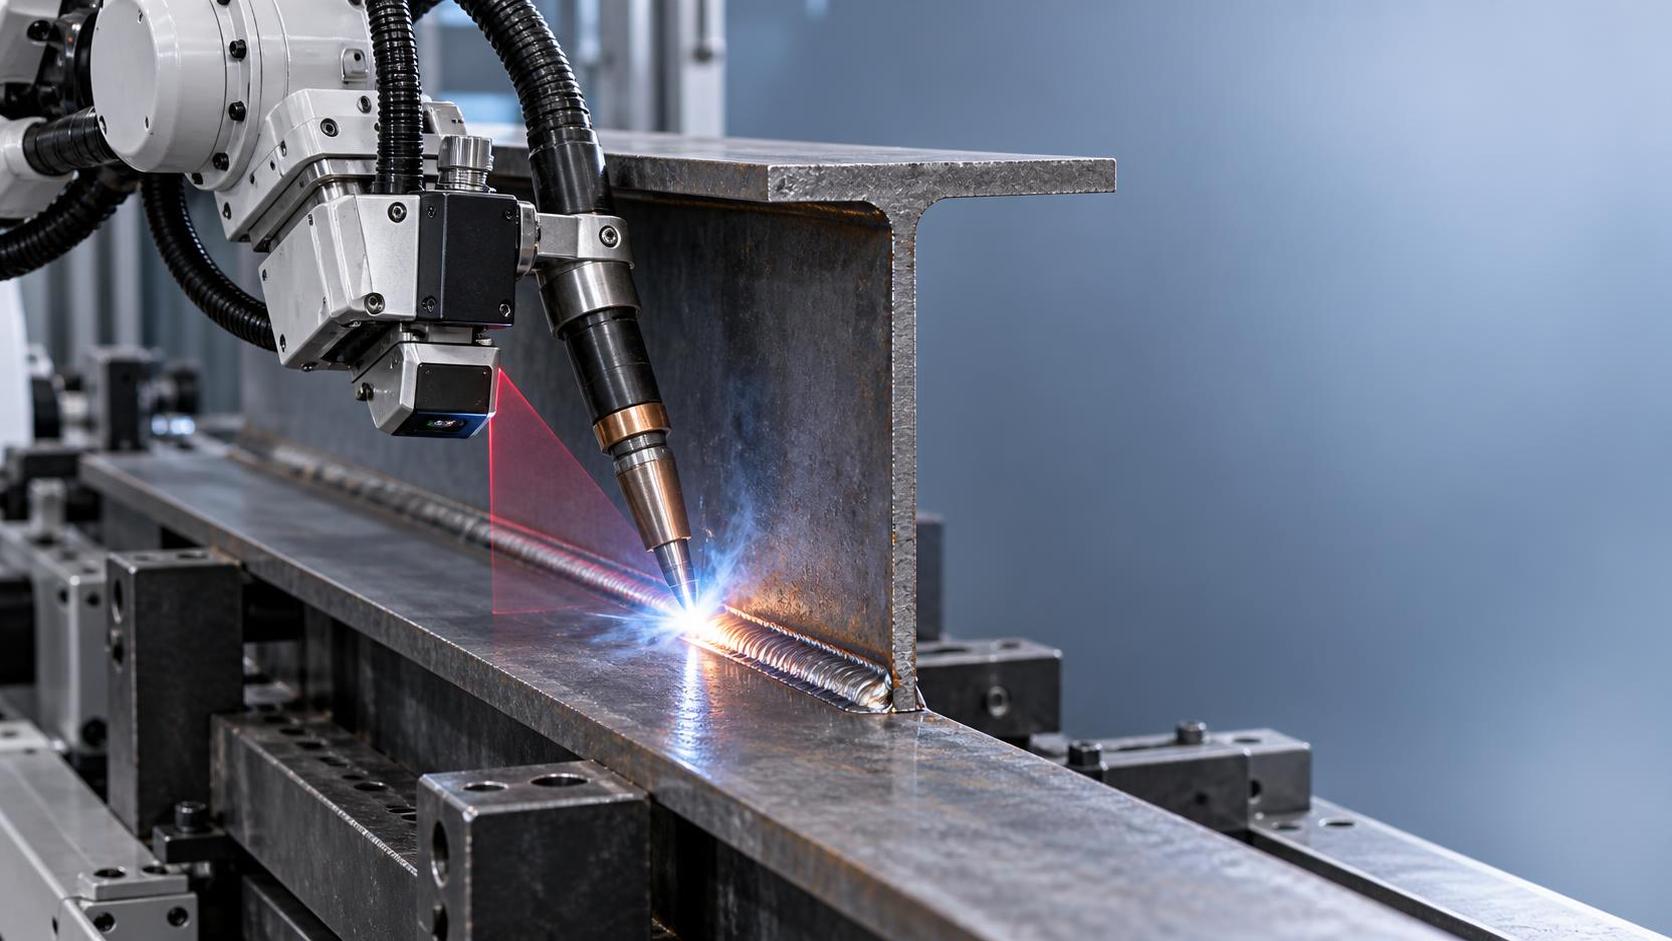
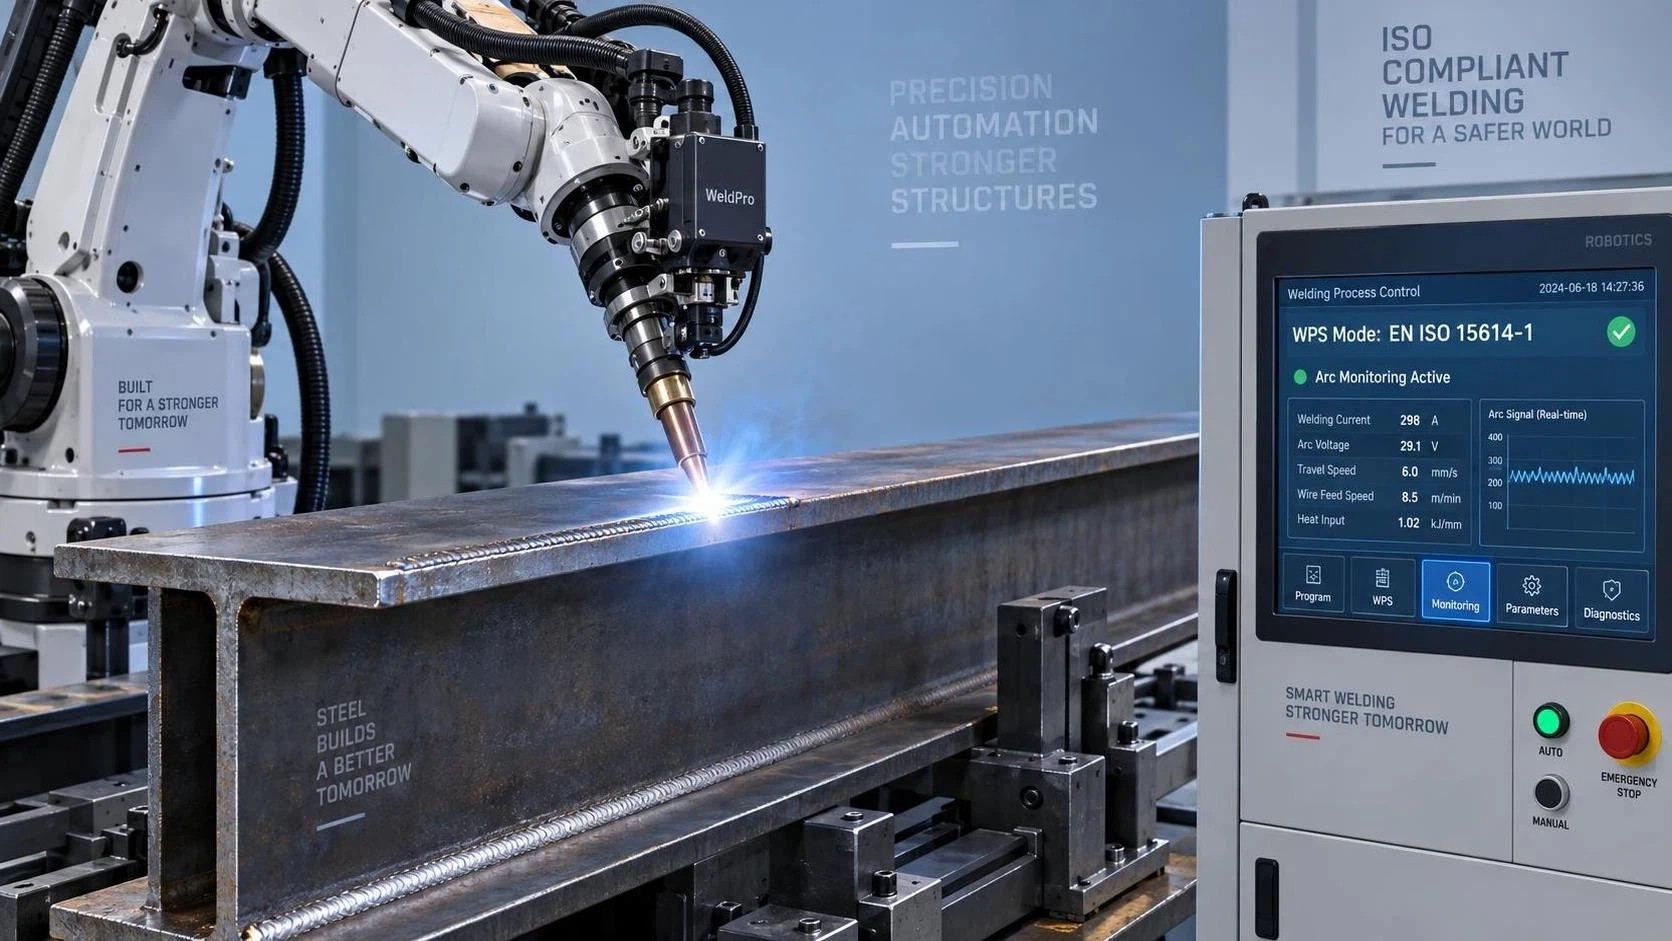
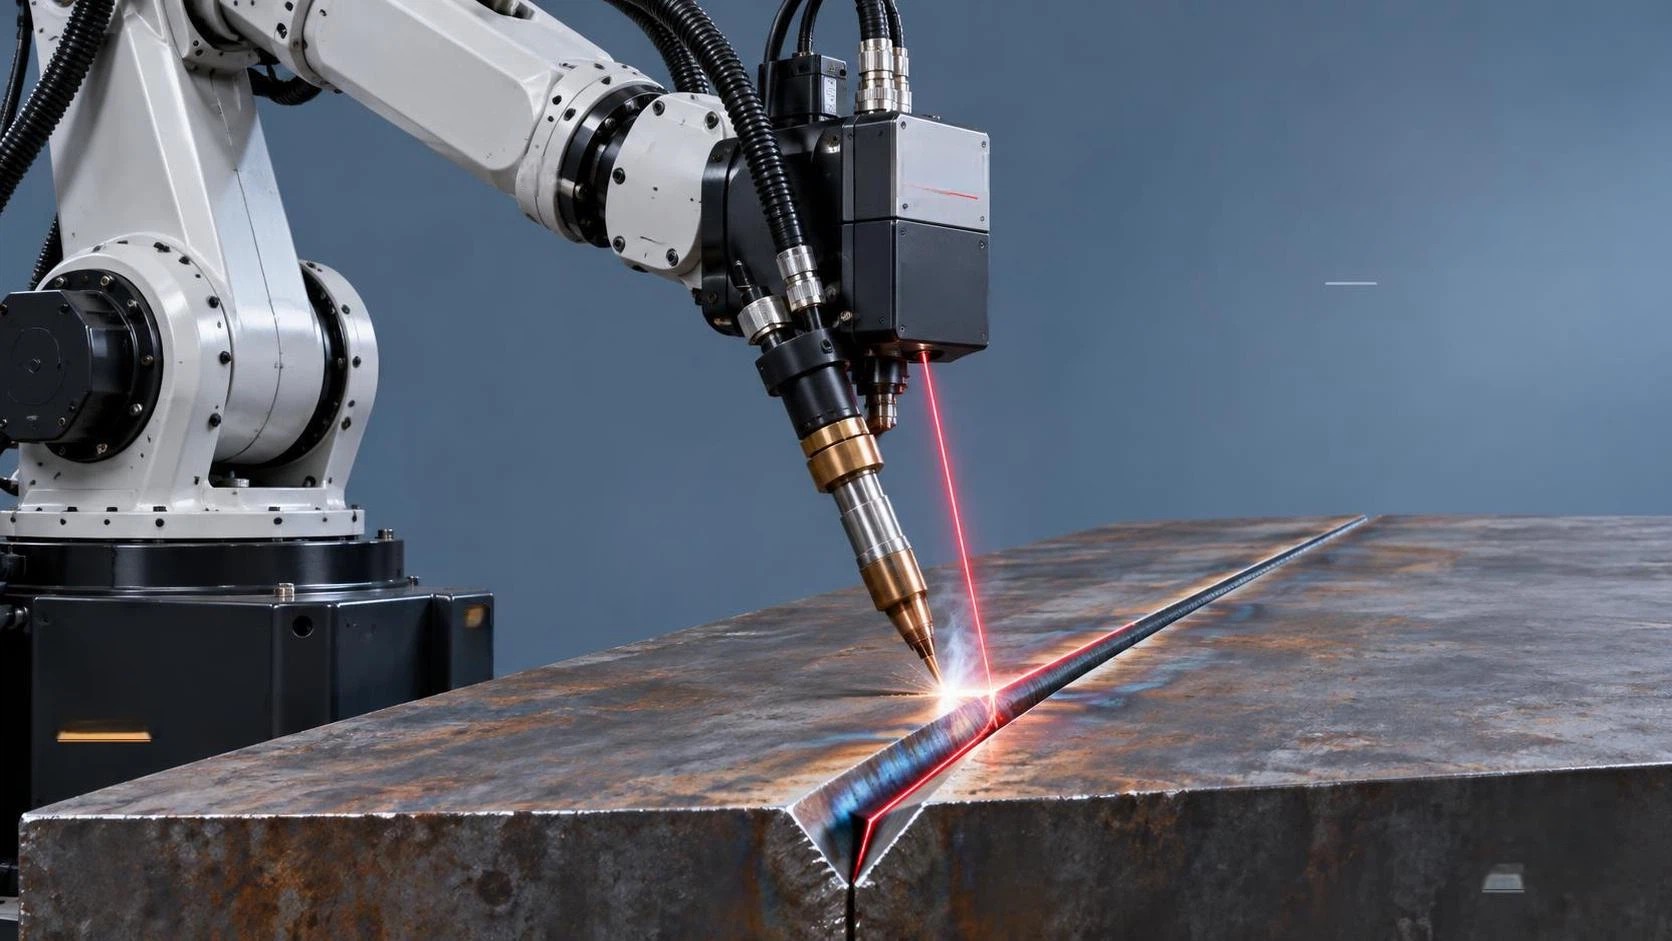
Сварочный процесс обычно сочетает механическое перемещение с источником питания, механизмом подачи проволоки, комплектом горелки, подачей защитного газа и сварочными параметрами, соответствующими материалу и технологии. В зависимости от применения ячейка может использовать процесс MIG, MAG, TIG или другой совместимый процесс дуговой сварки. Отслеживание шва, машинное зрение, контактное измерение или лазерное измерение могут рассматриваться при изменении положения соединения, однако их ценность зависит от стабильности деталей и производственных требований.
Хорошие характеристики движения сами по себе не гарантируют качественные сварные швы. Оснастка должна обеспечивать повторяемые базовые точки, сохранять размерную стабильность под воздействием тепла и предоставлять доступ для горелки и необходимого контроля. Поэтому производителю 9-осевых сварочных роботов следует проверить конструкцию оснастки, прокладку кабелей, зоны столкновений, заземление, тепловые деформации и последовательность сварки до окончательного утверждения компоновки ячейки. Технологические испытания особенно важны для изделий с изменяемыми параметрами или критичных с точки зрения безопасности.
Основные типы девятиосевых сварочных ячеек
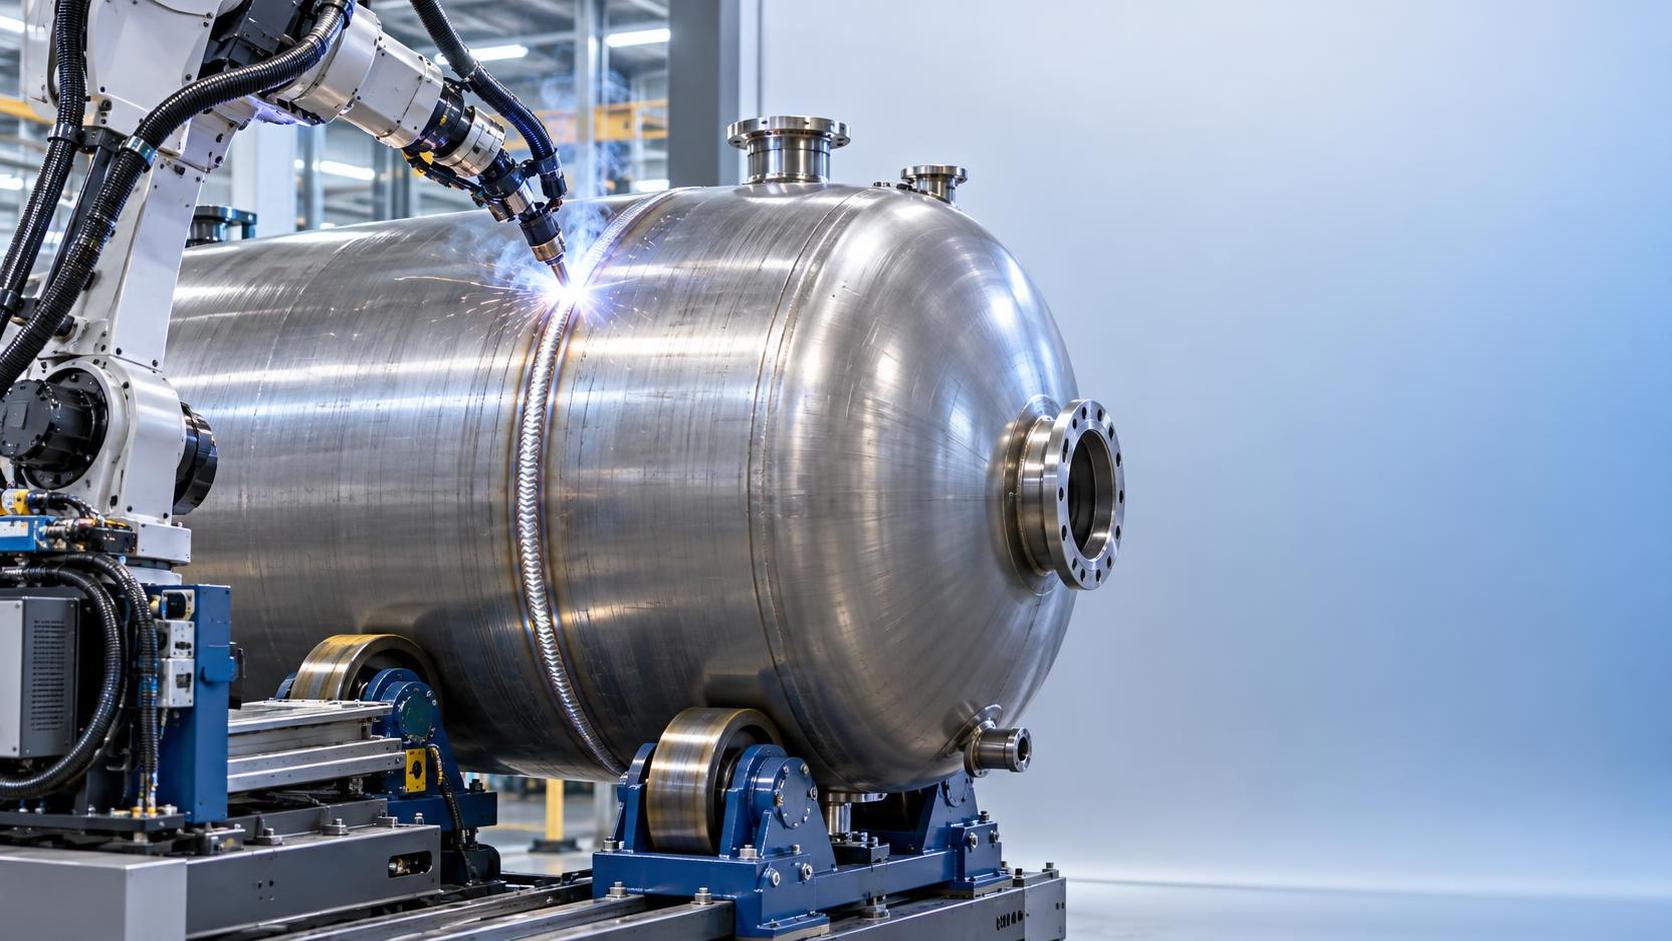
Наиболее распространенная конфигурация объединяет шестиосевого робота с двухосевым сварочным позиционером и одной линейной осью. Позиционер вращает и наклоняет сварную деталь, тогда как робот или деталь перемещается по рельсу для обработки длинных швов. Такая конфигурация может подходить для резервуаров, металлоконструкций, рам, сосудов, трубных узлов и изготовленных компонентов из листового металла, где доступ к сварному шву изменяется по длине детали.
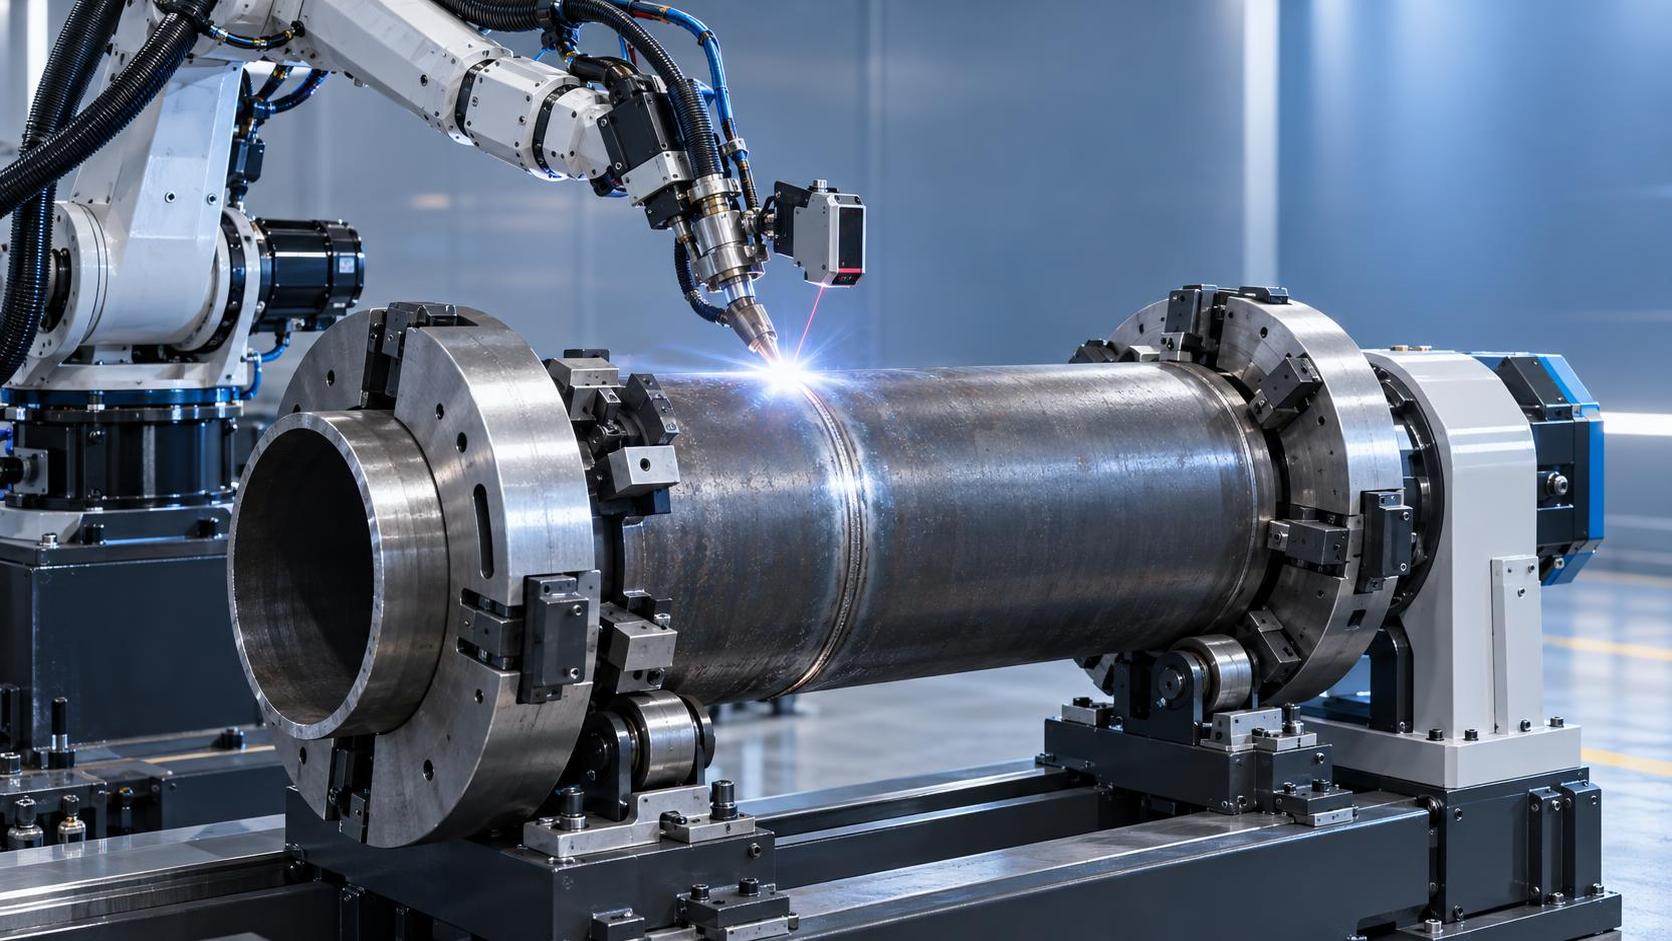
Во второй категории используется поворотное оборудование с передней и задней бабками вместе с роботом на направляющей. Этот вариант часто рассматривают для цилиндрических, удлиненных или валоподобных заготовок, требующих стабильного вращения. Допустимый размер детали зависит от условий загрузки, межцентрового расстояния, массы оснастки, крутящего момента вращения и допустимого эксцентриситета. Покупателям не следует выбирать оборудование только по номинальной нагрузке, поскольку заготовка со смещенным центром может создавать существенно иные эксплуатационные требования.
Ячейки для тяжелых условий эксплуатации могут использовать сварочные роликовые вращатели, манипуляторы, оборудование типа колонна-стрела или индивидуальные поворотные решения в сочетании с роботизированной автоматизацией. Wuxi Samgins предлагает индивидуально изготовленные 7/9-осевые сварочные роботы наряду со сварочными манипуляторами, сварочными роликовыми вращателями, сварочными позиционерами, машинами для сварки продольных швов и оборудованием для сварки труб. Такой более широкий ассортимент оборудования может помочь покупателям согласовать роботизированную ячейку с предварительной сборкой, последующей транспортировкой и фактической геометрией производственной линии.
Критерии выбора для промышленных покупателей
Начинайте выбор с семейства деталей, а не со спецификации робота. Задокументируйте самые крупные и самые малые компоненты, массу, центр тяжести, типы сварки, расположение соединений, толщину материала, требуемую скорость наплавки, допуски, годовое количество и ожидаемые изменения моделей. Ячейка, разработанная только под один идеальный компонент, может стать неэффективной, когда фактическое производство включает меньшие партии, пересмотренные чертежи, нестабильную сборку или иные требования к оснастке.
Рабочая зона и грузоподъемность должны учитывать полный комплект инструмента, включая горелку, проволоку, кабельный пакет, датчики и крепежное оборудование. Производительность внешних осей должна учитывать оснастку и динамические нагрузки, а не только массу заготовки. Покупателям следует запрашивать исследование рабочей зоны, анализ помех, оценку времени цикла и определение недоступных зон сварки. Эти документы выявляют практические ограничения до капитальных затрат и упрощают сопоставление предложений поставщиков на одинаковой основе.
Требования к программированию и переналадке не менее важны. Для высокообъемных стабильных изделий могут быть оправданы специализированные приспособления и оптимизированные автоматизированные последовательности. Контрактным производителям или изготовителям с частыми переналадками могут потребоваться модульные приспособления, простая загрузка оператором, библиотеки параметров и поддержка более быстрой корректировки программ. Подходящий производитель 9-осевых сварочных роботов должен объяснить, какие операции остаются ручными, какие навыки необходимы операторам и как будут проверяться новые детали после установки.
Применение, стандарты и доступ на рынок
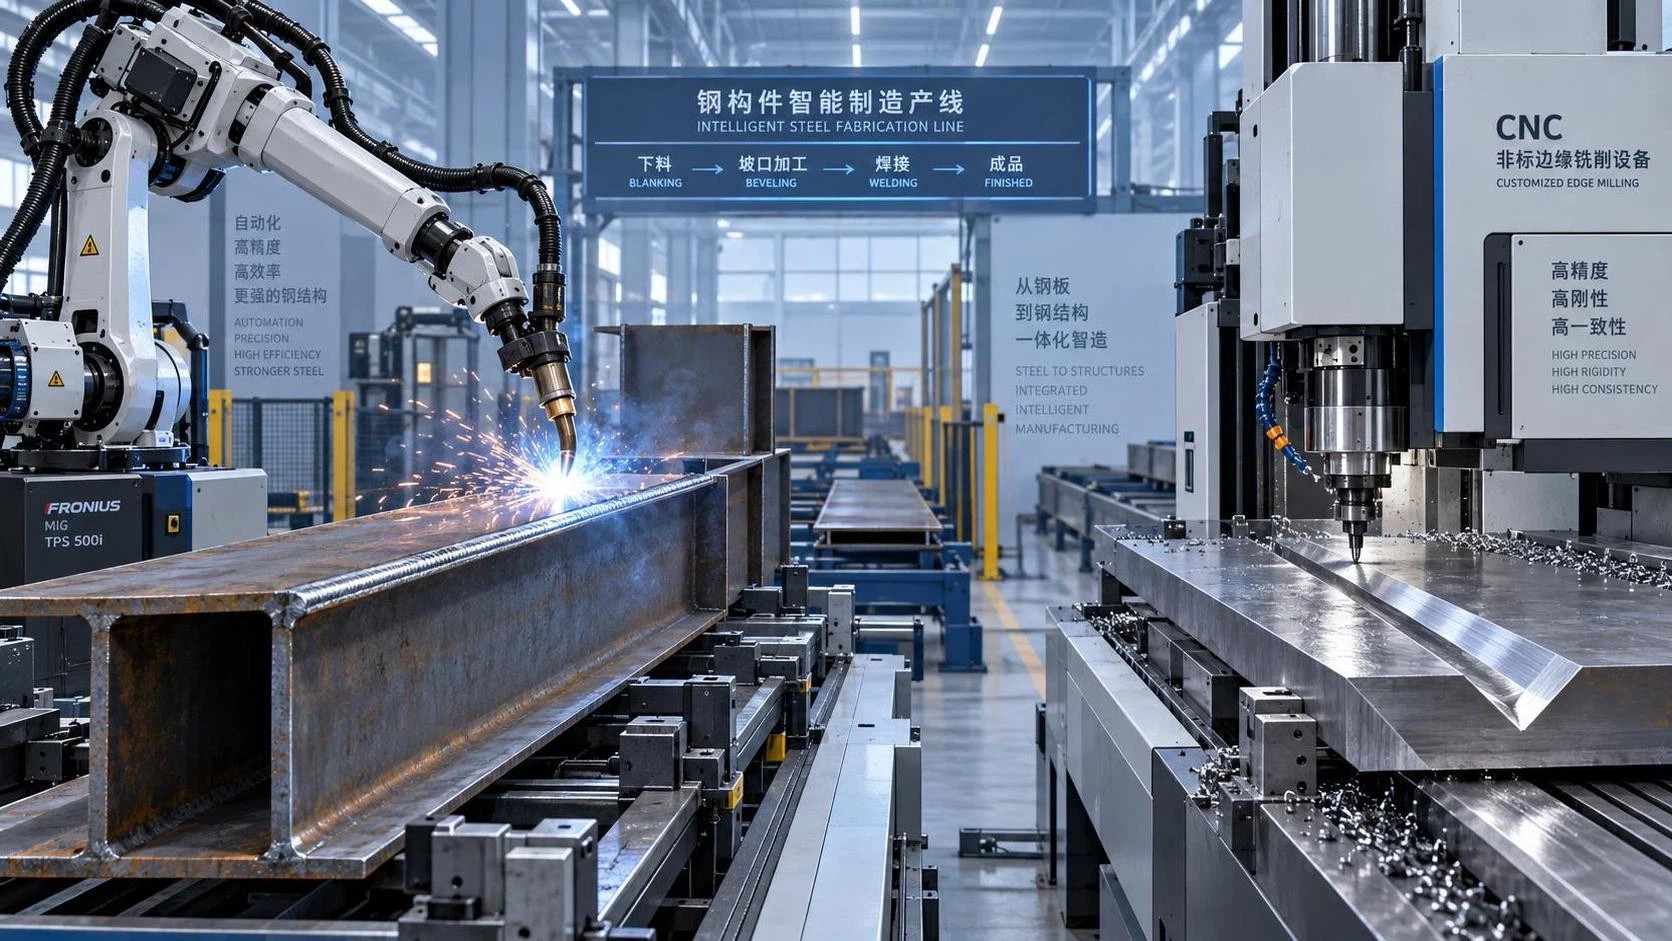
Девятиосевая автоматизация сварки обычно оценивается изготовителями резервуаров и сосудов, мастерскими по производству трубопроводов и трубных узлов, производителями стальных конструкций, изготовителями транспортного оборудования, инженерными подрядчиками и предприятиями по обработке листового металла. Она особенно актуальна там, где кольцевые швы, продольные швы, угловые соединения или многоплоскостные сборки требуют частого перепозиционирования. Наилучшим применением не обязательно является деталь с наибольшей длиной швов; часто это деталь, для которой повторяемость и доступное положение сварки могут сократить вариативность процесса.
Стандарты необходимо проверять с учетом местоположения проекта, отрасли конечного применения и договорных требований. Wuxi Samgins заявляет, что его машины соответствуют системе качества ISO9001 и директивам ЕС CE по машинному оборудованию и низковольтному оборудованию, а его команда знакома с ASME, API и другими местными отраслевыми нормами. Покупателям следует подтвердить точный объем соответствия, документацию, электрические требования, ответственность за сварочные технологии и любые обязательства по инспекции третьей стороной для собственного проекта.
Wuxi Samgins указывает среди международных клиентов URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA. Эти рекомендации свидетельствуют об опыте международных проектов, однако покупателю все равно следует запрашивать рекомендации, относящиеся к конкретному применению, сведения об объеме работ и разрешенные контакты или подтверждения проектов в ходе комплексной проверки. Схожие отрасли не означают автоматически идентичные условия эксплуатации.
Производство, монтаж и контроль качества
Надежный проект сварочной ячейки начинается с инженерного анализа. Обычно он охватывает чертежи заказчика, условные обозначения сварки, способ перемещения, тактовое время, рабочее пространство, концепцию безопасности, подключения инженерных коммуникаций, интерфейсы оснастки и архитектуру управления. Затем поставщик разрабатывает механическую компоновку, выбирает совместимые компоненты робота и сварочного оборудования и определяет интерфейсы между оборудованием перемещения, источником питания, датчиками, устройствами безопасности и органами управления оператора. Четкие точки согласования сокращают дорогостоящие изменения на более поздних этапах проекта.
Выбор компонентов влияет не только на первоначальные характеристики, но и на обслуживаемость. Wuxi Samgins указывает, что ключевые гидравлические, сервоприводные и CNC-компоненты используют импортные бренды с мировой известностью для обеспечения точности, стабильности и срока службы. Отделам закупок следует запрашивать утвержденный перечень компонентов, совместимость электрооборудования для конкретной страны, рекомендации по запасным частям и их местную доступность. Также необходимо уточнить ответственность за расходные материалы, обслуживание горелки, калибровку, резервное копирование контроллера и доступ к программному обеспечению после передачи оборудования.
Монтаж должен включать проверку фундамента и анкеровки, проверку уровня, ввод в эксплуатацию электрических и газовых систем, калибровку робота при необходимости, проверку безопасности, испытания вхолостую, пробную сварку и обучение операторов. Приемка должна основываться на согласованных образцах деталей и измеримых критериях, таких как доступная зона сварки, повторяемость, время цикла, функции безопасности и передача документации. Для обеспечения качества производства необходимо установить регулярные проверки износа оснастки, состояния горелки, подачи проволоки, расхода газа, заземления, расходных материалов и внешнего вида сварных швов или результатов контроля.
Совокупная стоимость владения и окупаемость инвестиций
Цена покупки является лишь одним элементом совокупной стоимости владения. Покупатели должны учитывать робота и внешние оси, источник сварочного питания, оснастку, ограждения, системы безопасности, инженерную интеграцию, монтаж, обучение, фрахт, ввод в эксплуатацию, запасные части, расходные материалы, инженерные коммуникации, техническое обслуживание и будущие изменения программ. Модернизация предприятия может включать фундаменты, доступ для подъемного оборудования, вентиляцию, сжатый воздух, электрическую мощность и оборудование для перемещения материалов. Полный бюджет делает более содержательным сравнение базовой ячейки с готовым к производству решением.
Окупаемость инвестиций определяется производительным временем горения дуги, доступностью рабочей силы, эффективностью наплавки, сокращением переделок, производительностью, стабильностью качества и возможностью выполнять повторяемые работы в течение нескольких смен. Ее не следует рассчитывать простым заменением одного сварщика одним роботом. Учитывайте загрузку, разгрузку, сборку, контроль, подготовку оснастки, переналадку программ, плановое обслуживание и реалистичное время бесперебойной работы. Пробная сварка или исследование времени цикла с использованием представительных деталей дает более достоверную основу для инвестиционной модели.
Планирование жизненного цикла должно определять интервалы профилактического обслуживания и ожидаемое время реагирования до покупки. Регулярная проверка подшипников позиционера, систем привода, расходных частей горелки, кабельных пакетов, устройств безопасности и зажимов оснастки помогает сохранять точность и доступность оборудования. Wuxi Samgins предлагает долгосрочные гарантии и техническую поддержку в области проектирования, производства, продаж, послепродажного и технического обслуживания. Покупателям следует преобразовать это общее обязательство в письменный объем сервисных услуг, охватывающий удаленную поддержку, поддержку ввода в эксплуатацию, сроки поставки запасных частей и процедуры эскалации.
Будущие тенденции в автоматизации роботизированной сварки
Рынок движется в сторону более гибких ячеек, способных обрабатывать более широкий ассортимент изготовленных деталей без снижения производственной дисциплины. Модульные позиционеры, реконфигурируемая оснастка, улучшенное офлайн-моделирование и стандартизированные интерфейсы могут сократить подготовку, необходимую для новой работы. Эти возможности важны для производителей, сталкивающихся с меньшими партиями и частыми обновлениями продукции. Однако гибкость имеет свою стоимость, поэтому конструкция должна соответствовать фактической частоте и сложности переналадок.
Адаптивные технологии, такие как поиск шва, отслеживание соединения, мониторинг процесса и сбор данных, становятся более актуальными там, где сборка варьируется или возрастают требования к прослеживаемости. Их практическая ценность зависит от качества поступающих деталей, стабильности технологии сварки и способности предприятия использовать собранные данные. Производитель 9-осевых сварочных роботов должен различать функции, необходимые для решения производственной задачи, и опции, которые повышают сложность без измеримой эксплуатационной выгоды.
Для принятия обоснованного решения о закупке подготовьте технический запрос, включающий образцы чертежей, материалы, требования к сварке, целевую производительность, ограничения предприятия, требуемые стандарты, предпочтительный уровень автоматизации и ожидания по послепродажному обслуживанию. Попросите поставщиков представить компоновку, конфигурацию осей, допущения по оснастке, объем технологического процесса, исключения, план приемки, этапы поставки и предложение по поддержке жизненного цикла. Такое систематическое сравнение помогает промышленным покупателям выбрать систему автоматизации, которую можно уверенно ввести в эксплуатацию, обслуживать и расширять.
поиск
Рекомендуемые товары
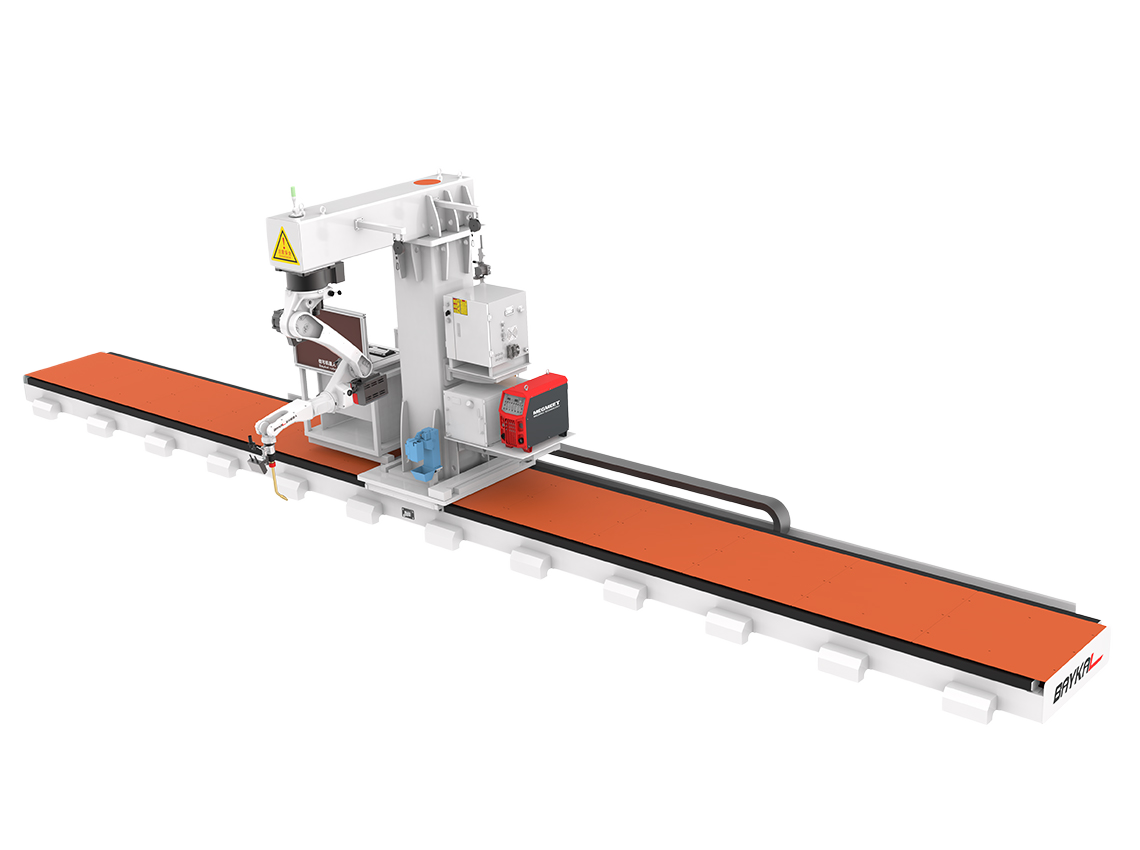
 9-осевой сварочный робот консольного типа9-осевой сварочный робот консольного типа для крупных стальных заготовок с автоматическим отслеживанием, импортом 3D-моделей и эффективной автоматизацией сварки с ЧПУ.
![Звезда 1]()
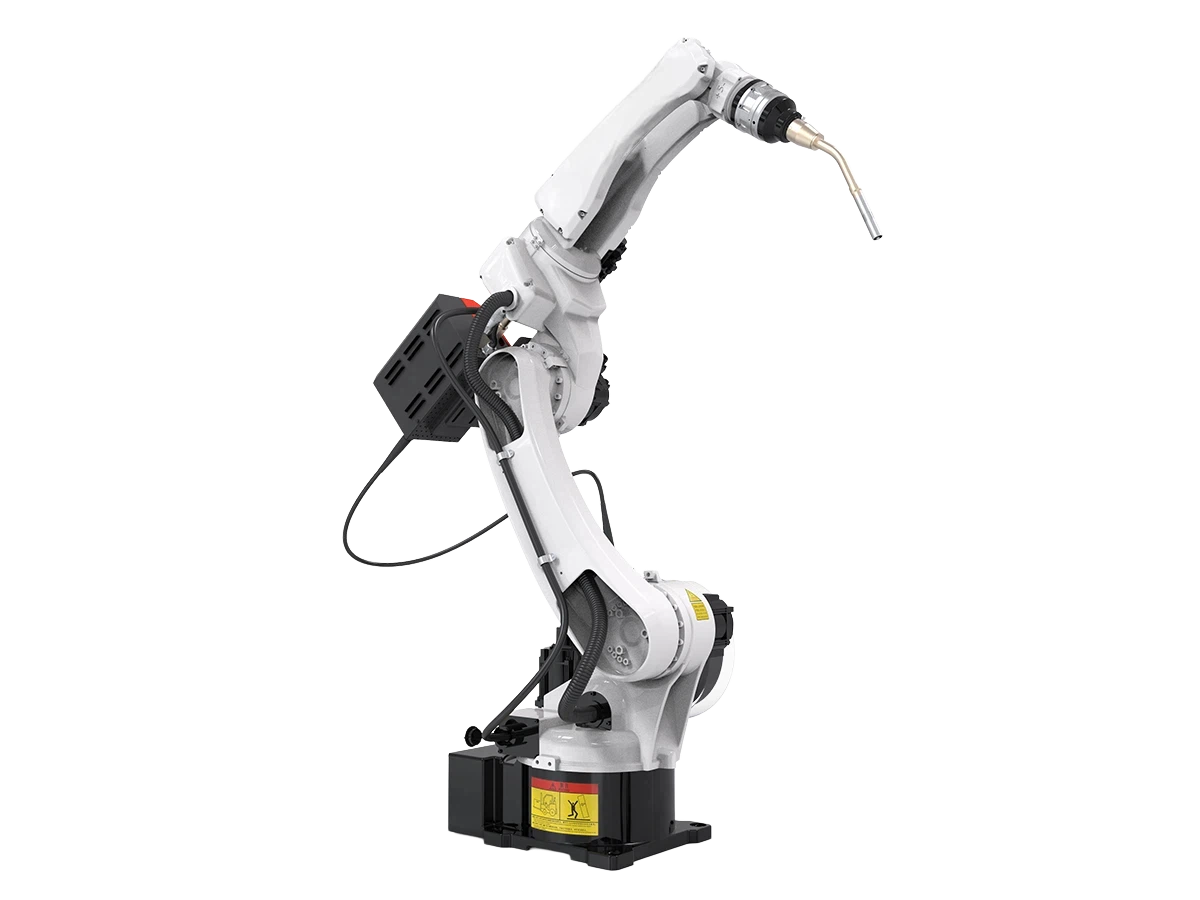
 6-осевой промышленный сварочный робот MIG с размахом руки 2000 ммЭтот сварочный робот предназначен для надежной дуговой сварки в тяжелых производственных условиях, отличается большим радиусом действия, стабильной повторяемостью и гибкостью установки.
![Звезда 1]()
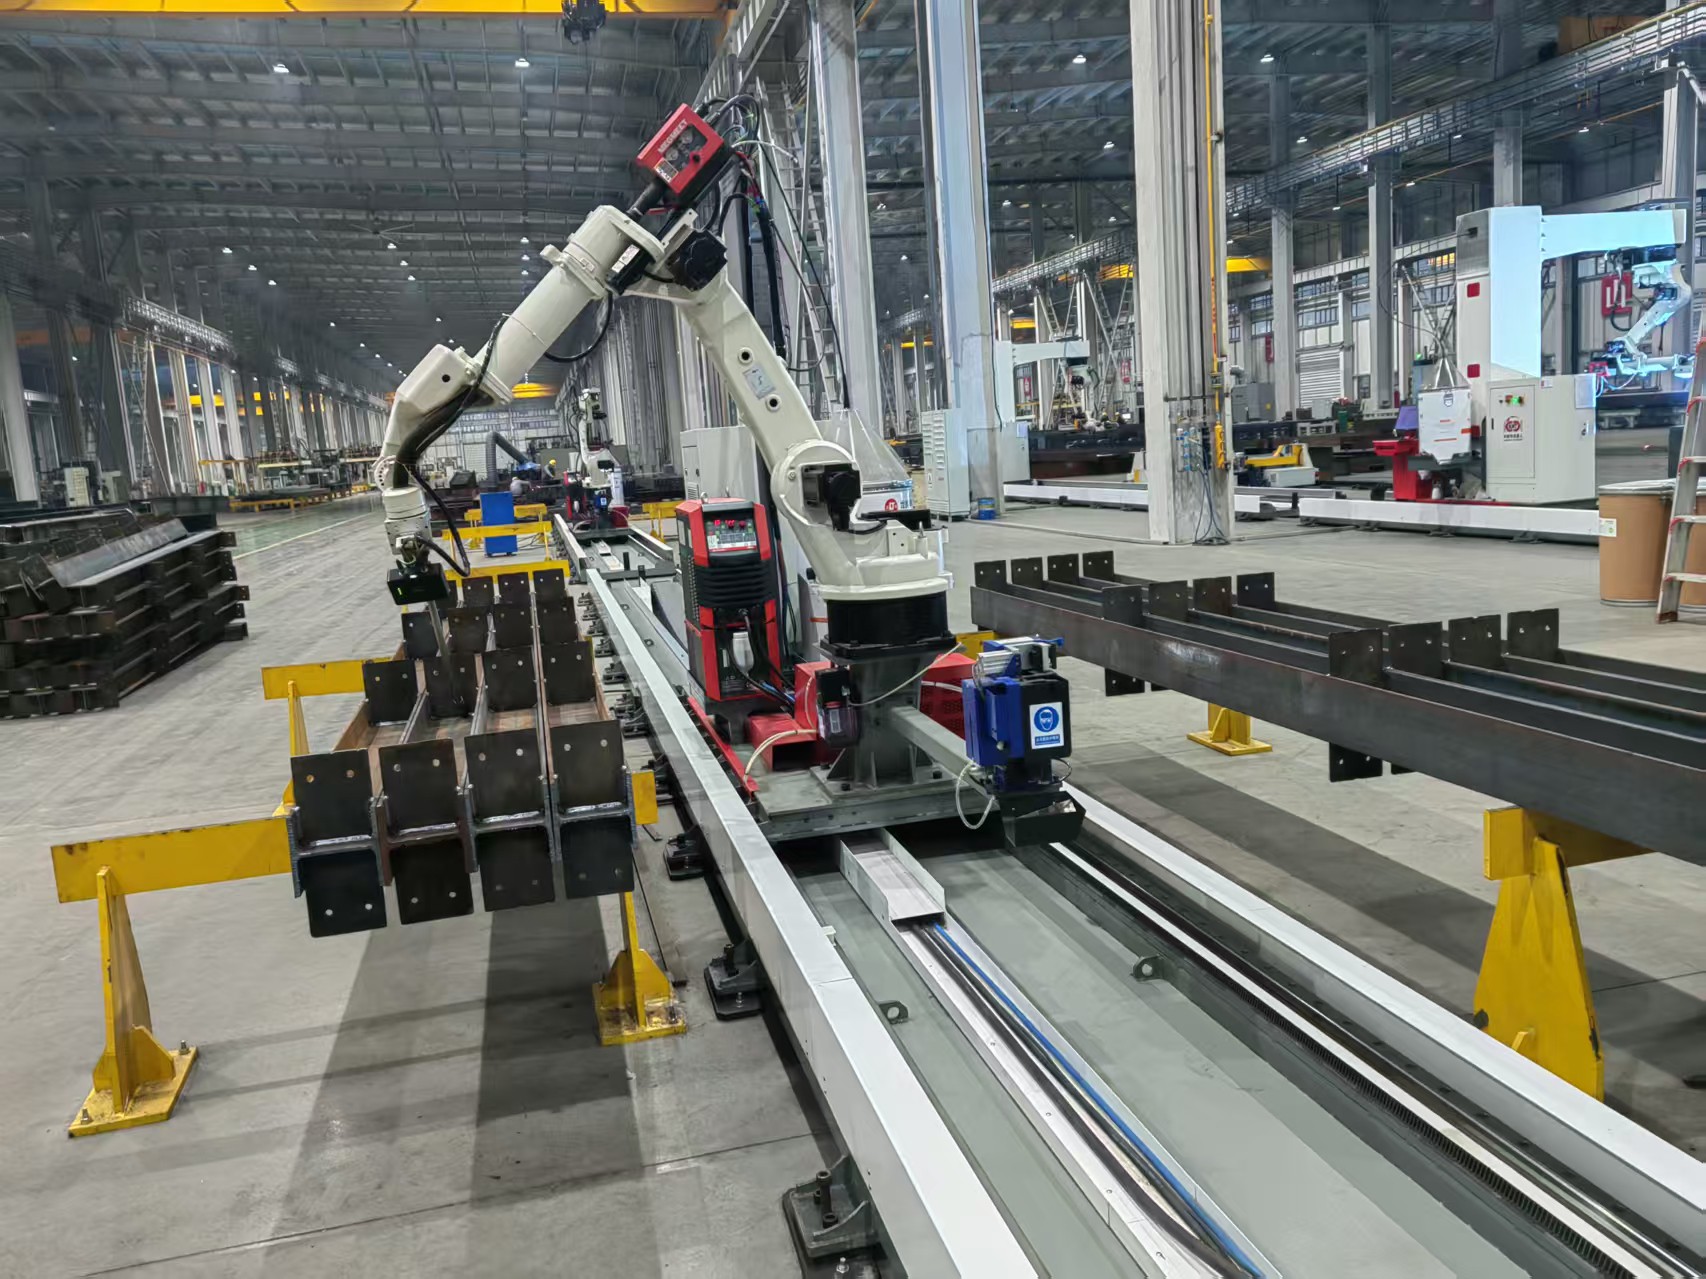
- 7-осевой сварочный робот рельсового типаПланируемая площадь, необходимая для данного оборудования (без учета рабочих мест операторов, зон хранения материалов, буферных зон резки и т. д.), составляет 12 метров в ширину и 2 метра в глубину. Система в основном включает следующие компоненты: одну специализированную рельсовую направляющую для робота, одну скользящую каретку, одного 6-осевого сварочного робота с системой управления, один источник сварочного питания, одну станцию очистки горелки, одну сварочную горелку и вспомогательное оборудование.
![Звезда 1]()
- 7-осевой сварочный робот консольного типа7-осевой сварочный робот консольного типа для длинномерных стальных заготовок длиной до 12 м, оснащенный автоматическим отслеживанием шва, 7 осями ЧПУ и функцией эффективной зональной сварки。
![Звезда 1]()
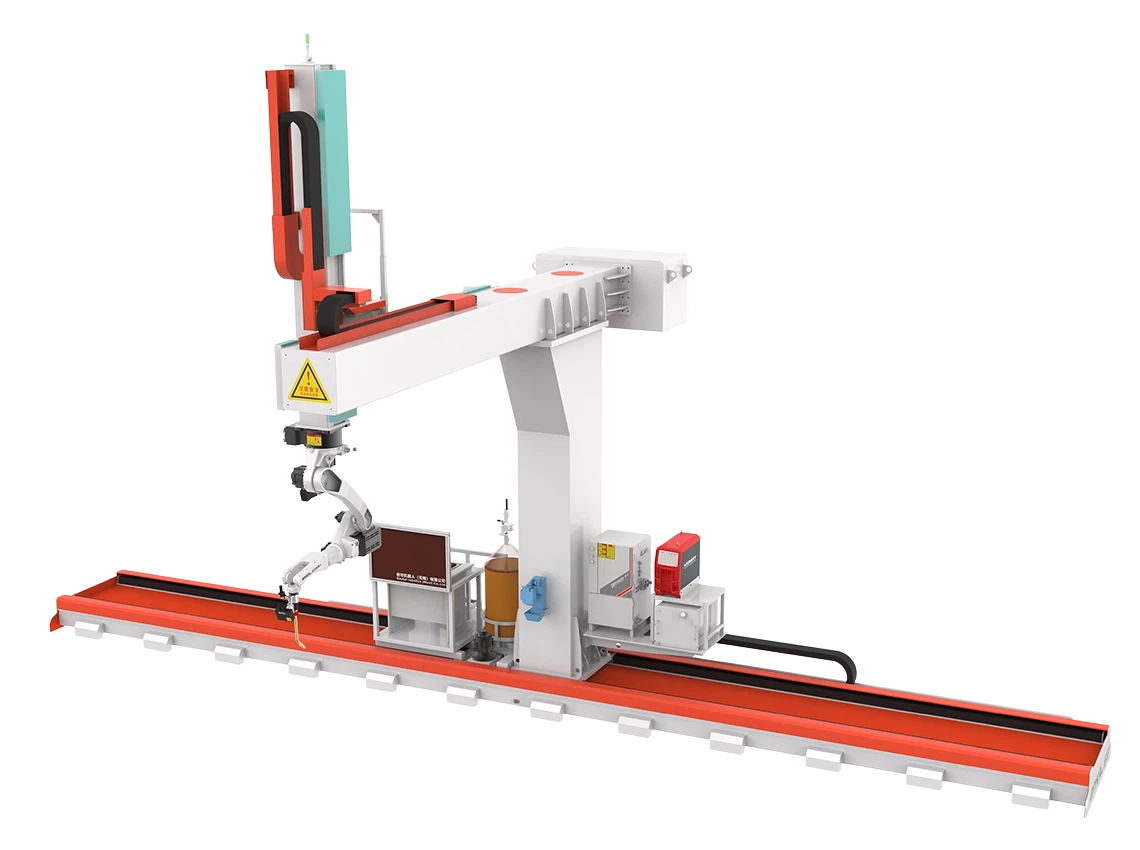
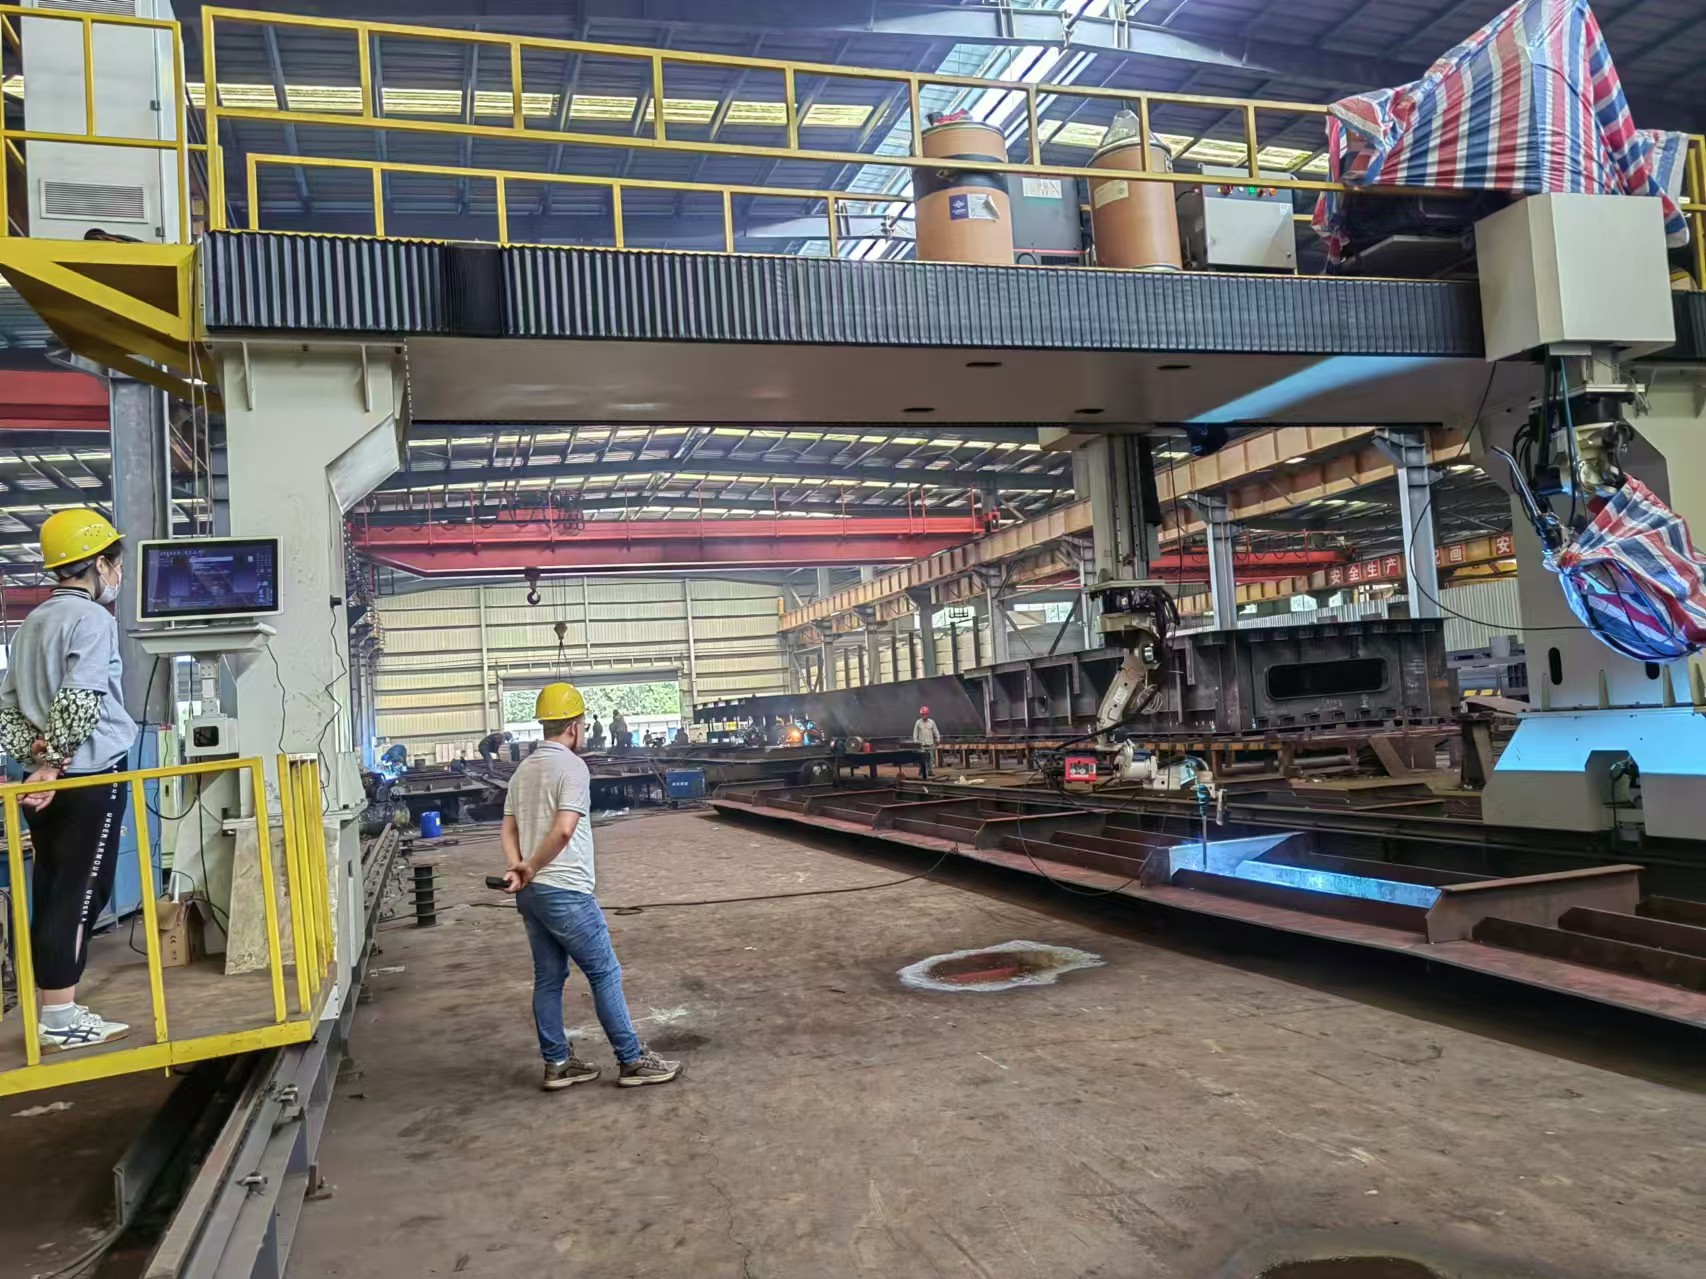
- 9-осевой портальный сварочный роботДанное оборудование в основном включает специальную рельсовую направляющую для робота (1 комплект), каретку скольжения (1 комплект), 6-осевого сварочного робота и его систему управления (1 комплект), источник сварочного питания (1 комплект), станцию очистки горелки (1 комплект), сварочную горелку (1 комплект) и т. д.
Опора напольной рельсовой направляющей имеет длину 12 метров, и к ней приварена одна напольная рельсовая направляющая. Для заготовок длиной более 12 метров и менее 25 метров используются два робота для зональной сварки, что позволяет значительно повысить эффективность сварки.![Звезда 1]()
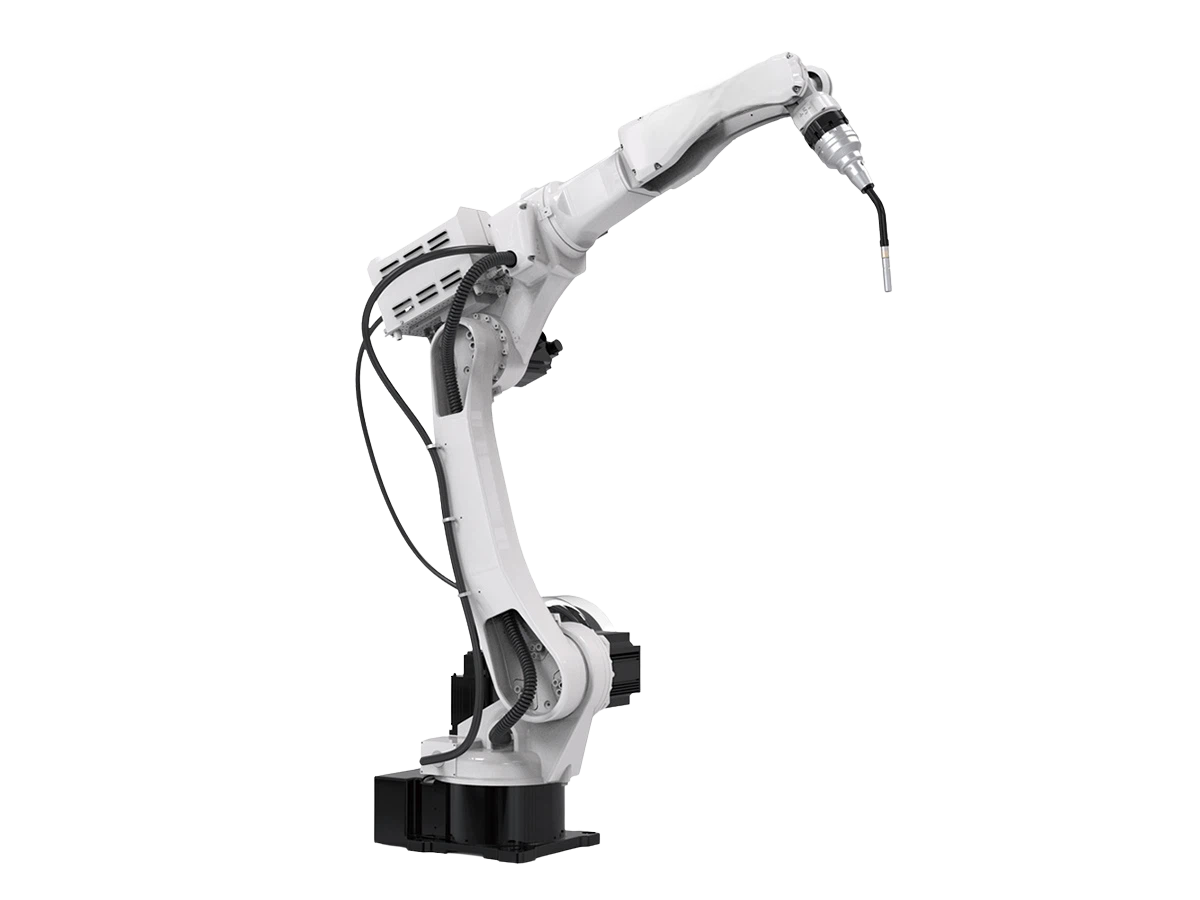
- Промышленный сварочный робот с 6 осями и вылетом руки 1500 ммБлагодаря максимальному радиусу действия 1594 мм робот хорошо подходит для сварочных ячеек среднего масштаба, где важна зона охвата.
![Звезда 1]()

Рекомендуемые блоги
 Какова типичная разница в цене между сварочными роботами для изготовления трубопроводов и универсальными моделями?
- Совместимы ли сварочные роботы для сосудов под давлением со спецификациями сварочных процедур ASME Section VIII Div. 1?
- Какой сварочный робот для металлообработки обеспечивает самый короткий срок окупаемости при замене двухпозиционных линий MIG?
- Как сварочный робот для двутавровых балок справляется с несоответствием допусков при сборке стенки и полки более 1.2mm
- Соответствуют ли сварочные роботы для стальных конструкций требованиям ISO 3834-2 сразу или только после квалификации процесса?
- Когда сварочному роботу для сварки длинных швов требуется лазерное слежение за швом вместо наведения на основе машинного зрения?
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.