




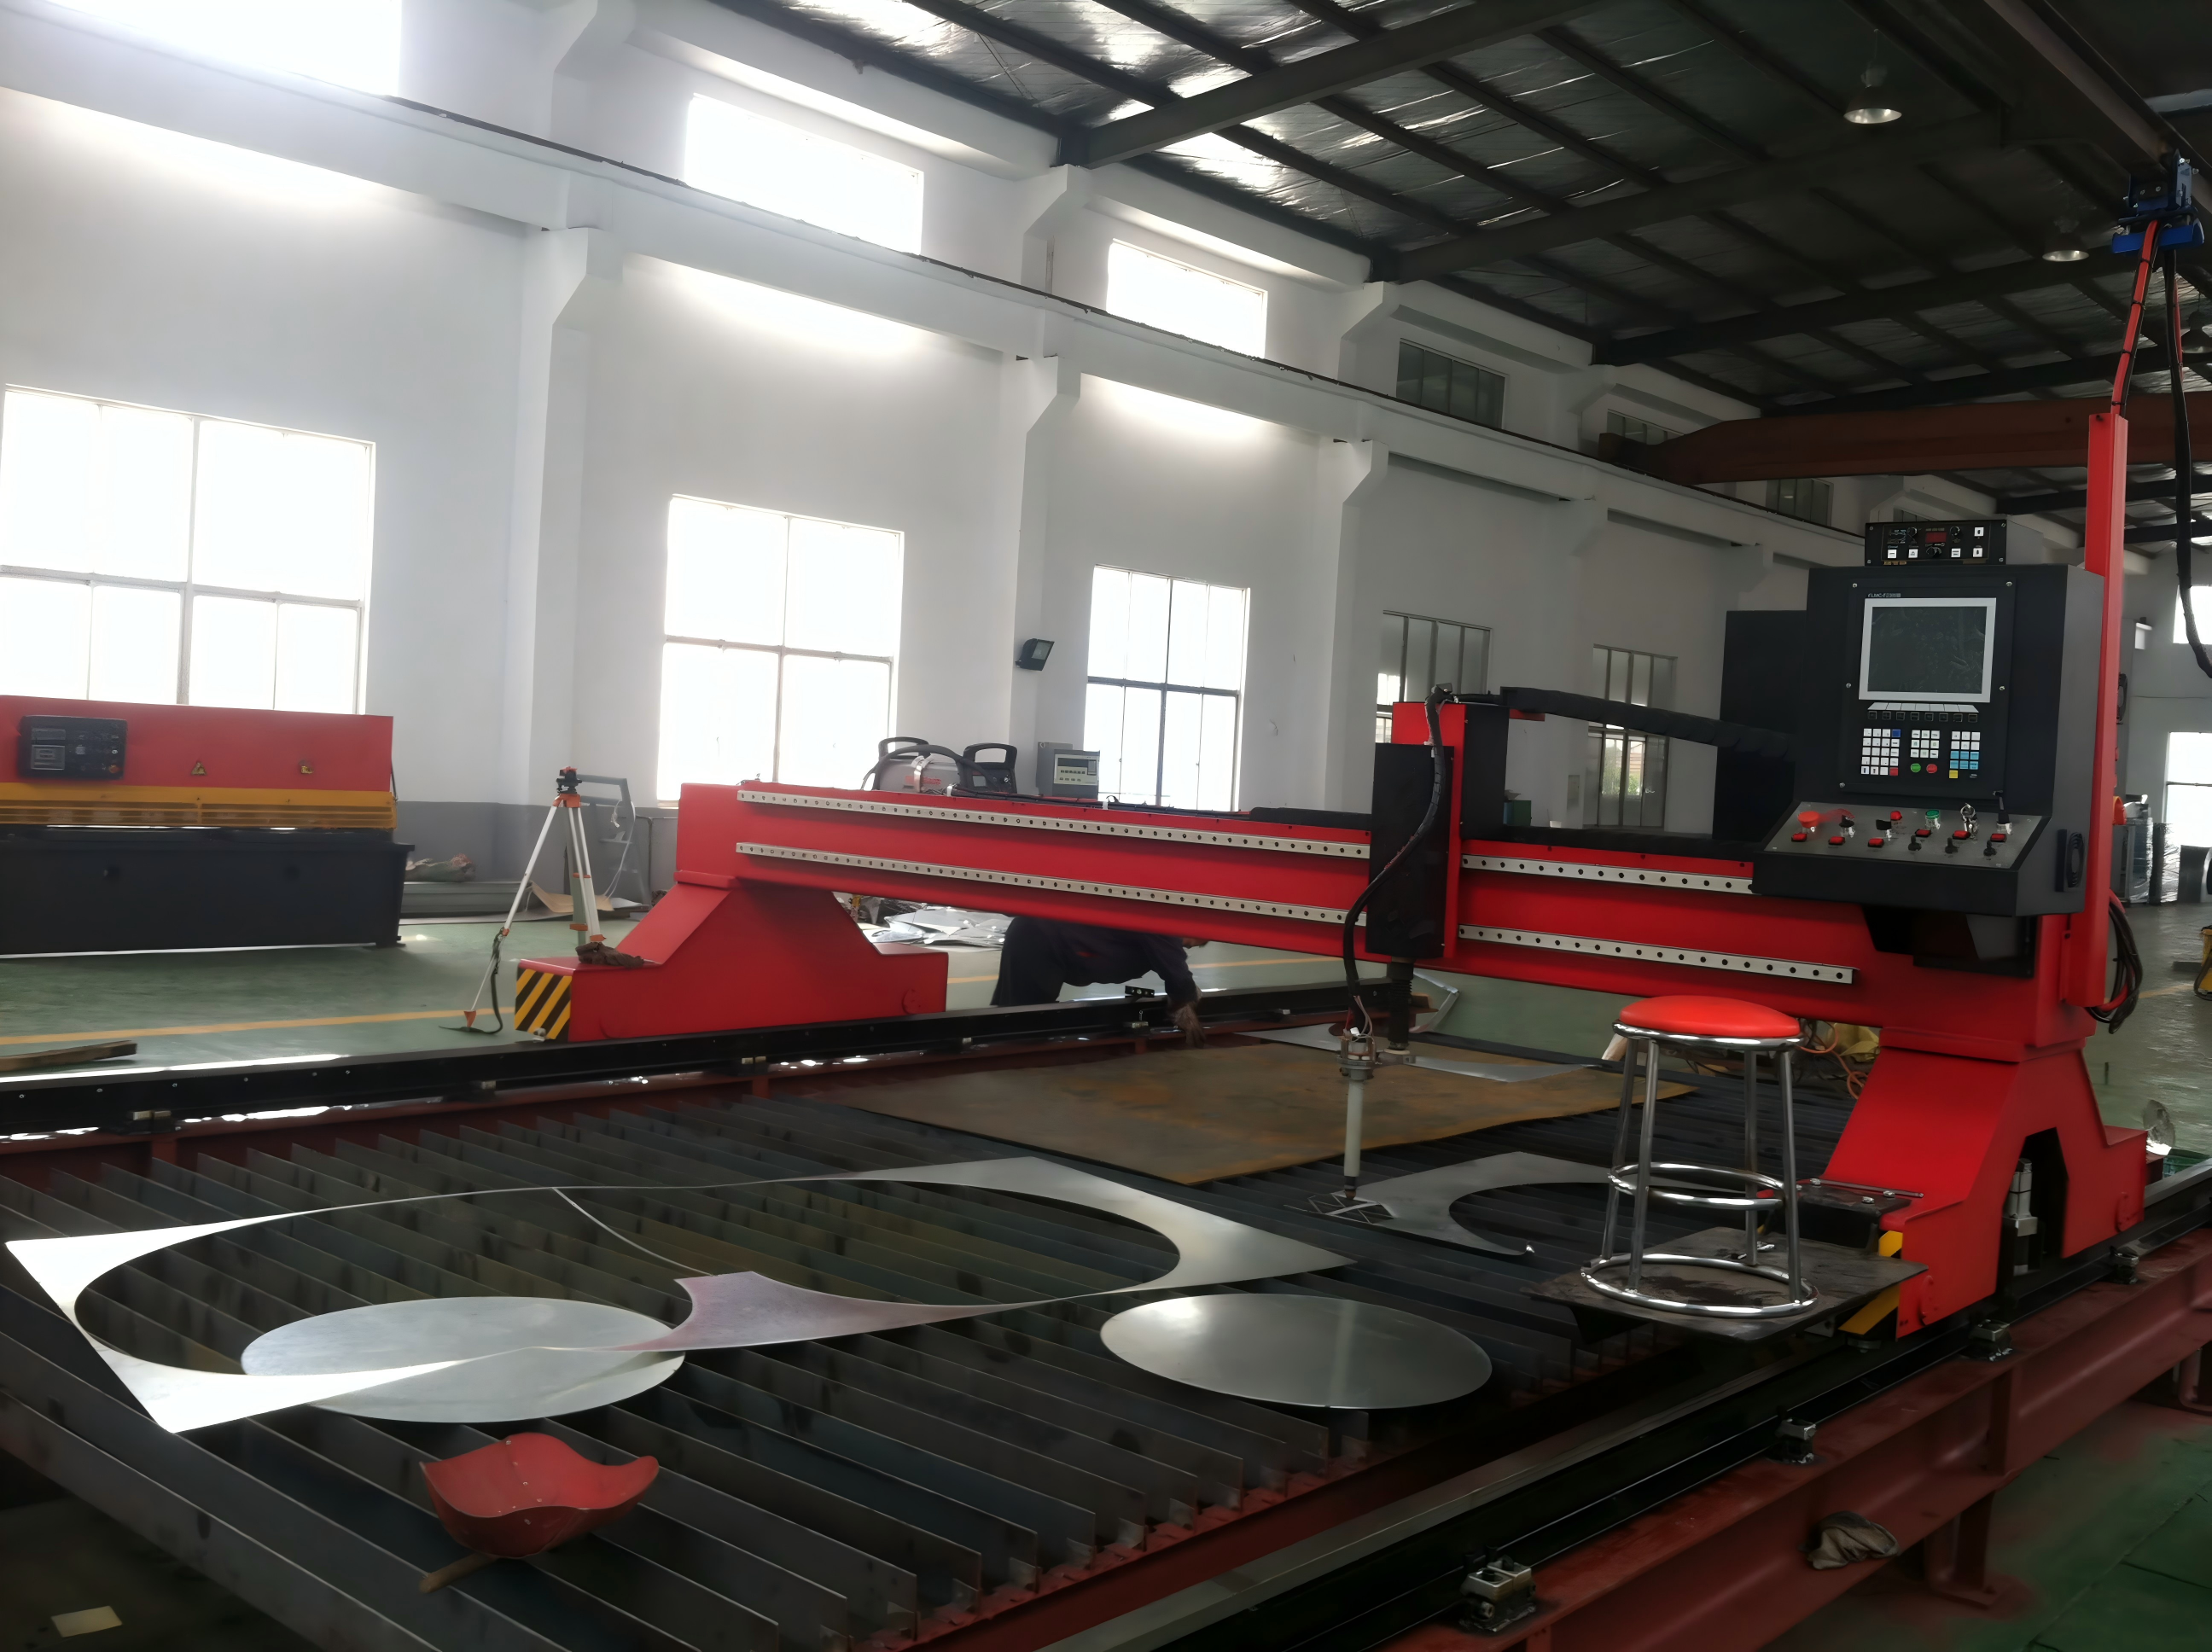
Подробное руководство по лазерным станкам для резки: принцип работы, совместимость материалов и факторы производительности
Что представляет собой станок лазерной резки в современном производстве
Станок лазерной резки — это цифровая производственная система, которая фокусирует высокоэнергетический луч на заготовке для плавления, сжигания или испарения материала по запрограммированной траектории. В промышленной практике этот термин обычно относится к лазерному оборудованию с ЧПУ для листового металла, труб, профилей и отдельных неметаллических применений, хотя волоконные лазерные системы сегодня преобладают в большинстве предприятий металлообработки.
Ключевая промышленная ценность станка лазерной резки заключается в его способности объединять точность, гибкость и производительность в одном процессе. По сравнению с механической резкой он сокращает необходимость смены оснастки и контактный износ. По сравнению с некоторыми альтернативными методами термической резки он позволяет получать более узкую ширину реза, более мелкие детали и более чистые кромки на многих материалах малой и средней толщины.
Для покупателей в секторах производственного и обрабатывающего оборудования станок лазерной резки — не просто отдельная единица оборудования. Он часто является частью более широкого рабочего процесса, включающего транспортировку материалов, удаление заусенцев, гибку, сварку, дробеструйную обработку, сверление и окончательную сборку. Поэтому выбор станка должен быть связан с требованиями к качеству последующих операций, сроками поставки и производственной номенклатурой, а не только с заявленной мощностью.
На мировых рынках металлообработки станок широко применяется в цехах листового металла, на заводах металлоконструкций, в мастерских по производству резервуаров и трубопроводов, при выпуске сельскохозяйственного оборудования, корпусов машин, транспортных компонентов и нестандартных металлических деталей. Наиболее убедительное экономическое обоснование возникает там, где для рентабельности критичны частые изменения конструкции, вариативность партий и стабильность размеров.
Как работает станок лазерной резки
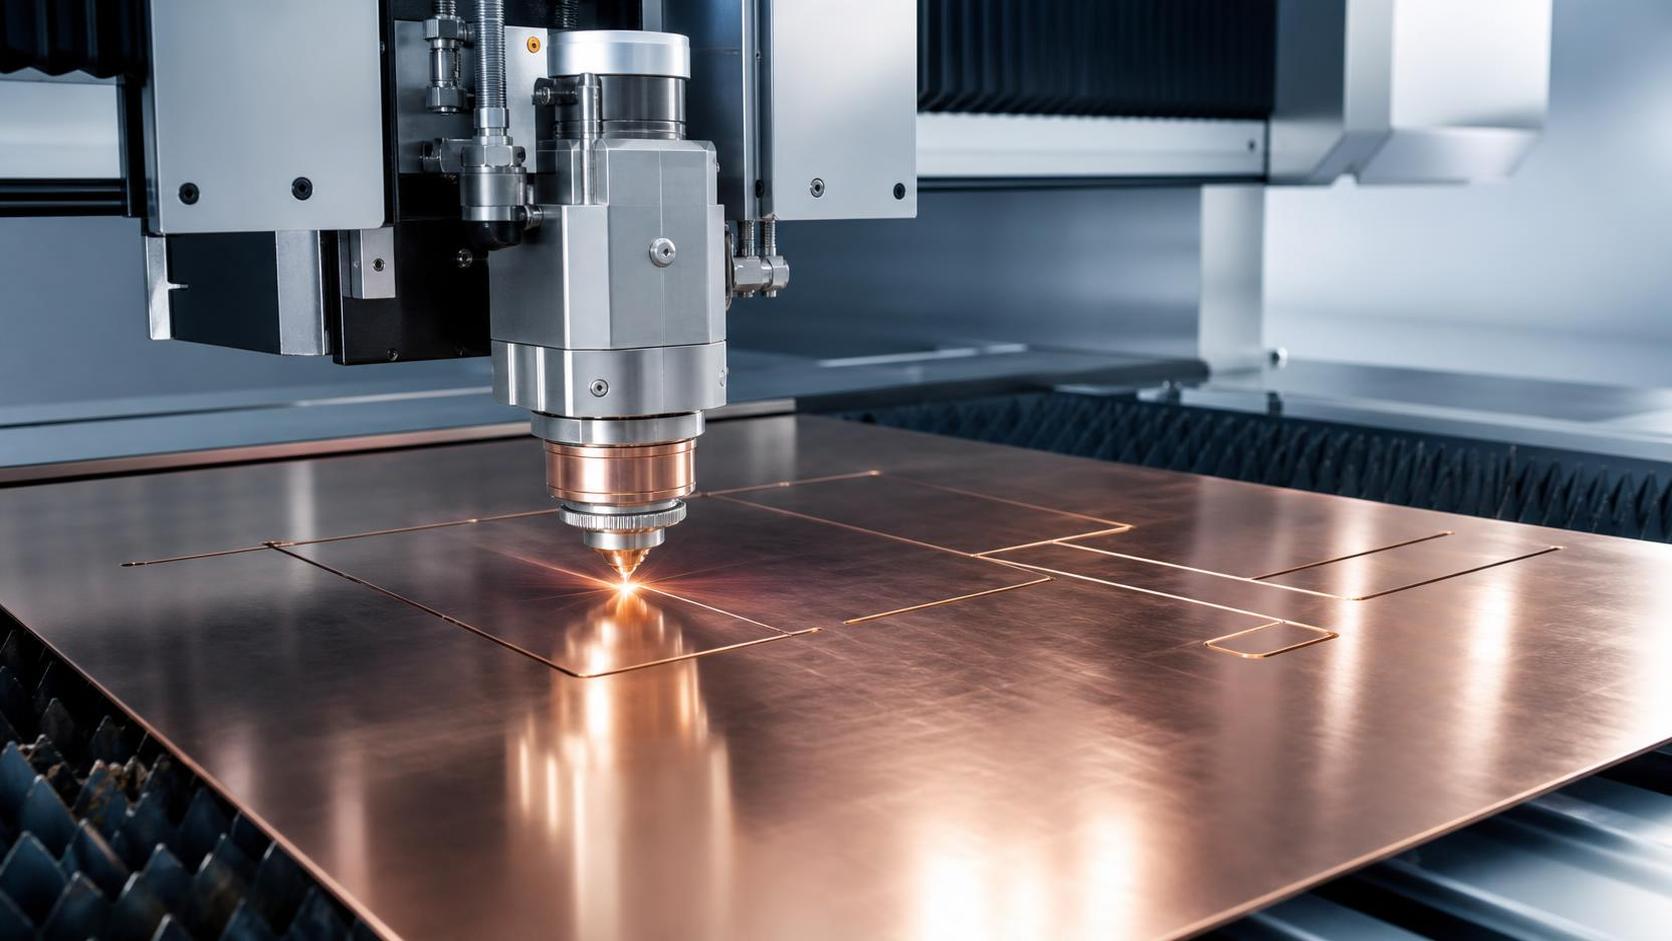
Станок лазерной резки преобразует электрическую энергию в когерентный луч, затем направляет этот луч через компоненты оптической системы к режущей головке. Луч фокусируется в очень малую точку на поверхности материала, создавая плотность энергии, достаточную для быстрого повышения локальной температуры. В зависимости от типа материала и параметров процесса материал плавится, окисляется или испаряется по линии реза.
Вспомогательный газ является важной частью процесса. Кислород может поддерживать экзотермическую резку углеродистой стали, часто повышая эффективность резки толстых сечений. Азот обычно используется там, где предпочтительны кромки без окисления, особенно для нержавеющей стали и декоративных либо готовых к сварке деталей. Сжатый воздух может применяться в чувствительных к затратам задачах, однако его влияние на качество и стабильность кромки необходимо оценивать отдельно в каждом случае.
Система управления движением определяет, преобразуется ли мощность луча в полезный производственный результат. Оси с сервоприводом, точность интерполяции ЧПУ, стабильность реечной или линейной передачи и контроль высоты головки влияют на остроту углов, круглость отверстий, конусность, уровень заусенцев и повторяемость. Стабильная станина и отзывчивая система управления особенно важны, когда станок лазерной резки должен обрабатывать смешанную геометрию в течение длительных смен.
На результат также влияют тепловложение, состояние сопла, положение фокуса, скорость резки, стратегия прожига и плоскостность листа. Поэтому опытные поставщики уделяют внимание всей системе резки, а не только источнику лазера. При практической закупке наиболее производительный станок лазерной резки обычно отличается сбалансированными оптикой, управлением, газоснабжением, механической жесткостью и сервисной поддержкой.
Основные типы станков лазерной резки и сферы их применения
Основными категориями рынка являются волоконные лазеры, CO2-лазеры и специализированные лазерные системы. Для металлообработки волоконный лазер стал основным выбором, поскольку обеспечивает высокую электрическую эффективность, высокую скорость резки тонкого и среднетолстого листа, а также практичную интеграцию с автоматизированным производством. Системы CO2 все еще используются на некоторых предприятиях, но реже встречаются в новых инвестиционных решениях для резки металла.
По формату заготовки покупатели обычно выбирают между станками для плоского листа, лазерными резаками труб и трубопроводов, а также комбинированными системами для листа и труб. Плоский станок лазерной резки подходит для общих работ с листовым металлом, таких как шкафы, корпуса, кронштейны, кожухи оборудования и конструкционные листы. Трубные системы лучше подходят для круглых, квадратных и прямоугольных сечений, используемых в каркасах, мебели, фитнес-оборудовании и опорах технологических трубопроводов.
По масштабу производства существуют базовые станки с ручной загрузкой, системы со сменным столом для более высокой производительности и автоматизированные ячейки с загрузчиками, разгрузчиками, сортировкой и цифровым управлением производством. Правильная конфигурация зависит от размера партий, стоимости труда, графика смен, ассортимента материалов и того, насколько время вне резки в настоящее время ограничивает выпуск цеха.
В рамках более широкого ассортимента оборудования Wuxi Samgins рекомендуемыми смежными решениями являются станки волоконной лазерной резки с ЧПУ для листовых работ, станки волоконной лазерной резки труб с ЧПУ для трубного производства и станки газопламенной резки с ЧПУ, когда экономика толстого листа благоприятствует альтернативным термическим процессам. Для производителей металлоконструкций, работающих с двутавровыми балками или конструкционными операциями, лазерное оборудование также может дополнять оборудование для сверления, подготовки кромок, сварки и дробеструйной обработки в интегрированной производственной цепочке.
Совместимость материалов, логика толщины и ожидания по качеству реза
Станок лазерной резки чаще всего используется для углеродистой стали, нержавеющей стали, алюминиевых сплавов, оцинкованного листа и некоторых марок меди или латуни при условии применения подходящей мощности источника, защиты оптики и газовой стратегии. Отражательная способность материала, теплопроводность, покрытие поверхности и плоскостность влияют на стабильность процесса. Покупателям следует подтверждать целевые материалы пробной резкой при реалистичных производственных параметрах, а не полагаться исключительно на заявления в каталогах.
Возможность обработки по толщине не является простой функцией мощности в ваттах. Станок может технически резать определенную максимальную толщину, но коммерчески полезная резка требует приемлемой скорости, состояния кромки, стабильности размеров и пригодности для последующей сварки, нанесения покрытия или сборки. Для многих предприятий прибыльный диапазон толщин важнее лабораторного максимума, поскольку он определяет ежедневный выпуск и общую стоимость детали.
Качество реза обычно оценивается по ширине реза, шероховатости кромки, образованию заусенцев, зоне термического влияния, точности размеров, качеству отверстий и стабильности при длительной работе. Детали из нержавеющей стали, непосредственно используемые в видимых сборках, часто требуют кромок без окислов и ограниченного изменения цвета. Для компонентов из углеродистой стали, предназначенных для конструкционной сварки, приоритетом могут быть надежность кромки и производительность, а не внешний вид, при условии сохранения стабильной последующей сборки.
Совместимость материалов также должна быть связана с рабочим процессом предприятия. Если цех регулярно гнет, сваривает или окрашивает детали после резки, станок лазерной резки должен обеспечивать эту последовательность с предсказуемым состоянием кромки. На многих предприятиях станок для удаления заусенцев, листогибочный пресс, сварочный робот или процесс фрезерования кромок располагается непосредственно после резки, поэтому стабильность так же важна, как и номинальная точность.
Кто использует станки лазерной резки и почему это важно
Основными пользователями станков лазерной резки являются производители изделий из листового металла, поставщики компонентов OEM, цеха металлоконструкций, машиностроители, производители корпусов, изготовители транспортного оборудования и подрядчики по производству оборудования для энергетики. Таким пользователям обычно необходима гибкая резка без специализированной оснастки, быстрое преобразование чертежа в деталь и стабильная геометрия для последующей подгонки и сварки.
Это особенно ценно для покупателей, работающих со смешанными заказами, экспортными проектами и индивидуальным производством. Станок лазерной резки может сократить время подготовки между работами, повысить эффективность раскроя и снизить отходы при использовании эффективного программирования. Это делает его привлекательным в B2B-среде, где высока вариативность заказов и ограничены сроки поставки.
Для оборудования под давлением, резервуаров, трубопроводов и металлоконструкций выбор оборудования часто должен соответствовать более широким системам производства. Wuxi Samgins имеет хорошие позиции в этой области, поскольку ее ассортимент выходит за рамки резки и включает сварочные манипуляторы, сварочные роликовые вращатели, сварочные позиционеры, машины для сварки продольных швов, оборудование для производства двутавровых балок, листогибочные прессы, вальцовочные станки и оборудование для обработки труб. Это дает закупочным командам практический путь к совместимости линий вместо изолированной покупки станков.
Наиболее убедительный случай внедрения возникает, когда для заказчика важны эффективность труда, повторяемость размеров и прослеживаемость производства. В таких условиях станок лазерной резки становится инструментом управления процессом, а не только режущим устройством. Его ценность возрастает, когда руководство измеряет сроки выполнения, стабильность деталей, уровень переделок и использование оборудования по всему предприятию.
Как выбрать правильную конфигурацию станка
Выбор станка лазерной резки начинается с производственной реальности: типа материала, распределения толщин, годового объема, размера деталей, требований к допускам и того, является ли выпуск в основном прототипами, смешанными малыми партиями или повторяющимся серийным производством. Покупателям следует проанализировать как минимум шесть-двенадцать месяцев фактических данных по резке. Это позволяет избежать распространенной ошибки — покупки избыточной мощности для редких работ при игнорировании узких мест производительности, влияющих на ежедневное производство.
Ключевые варианты конфигурации включают размер рабочего стола, мощность источника, возможности режущей головки, систему вспомогательного газа, удаление пыли, программное обеспечение и способ загрузки. Сменные столы повышают время резки в загруженных операциях с листовым металлом. Патроны и системы поддержки для трубной резки важны для работы с трубами и профилями. Для предприятий, поставляющих готовые к сварке компоненты, стабильность фокуса и чистота кромки могут быть важнее максимальной скорости холостого хода, указанной в спецификации.
Качество механических и электрических компонентов также заслуживает внимания. Wuxi Samgins подчеркивает использование известных импортных гидравлических, серво- и ЧПУ-компонентов на ключевых позициях для обеспечения точности, стабильности и длительного срока службы. На практике это важно, поскольку отклик сервопривода, плавность движения и надежность управления напрямую влияют на обработку углов, точность отверстий, незапланированные простои и объем обслуживания.
Индивидуальная настройка является еще одним фактором выбора. Некоторым покупателям требуются специальные схемы загрузки, увеличенная длина обработки труб, интегрированная логика снятия фасок или совместимость с существующими сварочными линиями. Возможности Wuxi Samgins по индивидуализации сварочных роботов, машин для сварки продольных швов и тяжелых роликовых вращателей демонстрируют полезную инженерную гибкость для клиентов, желающих встроить станок лазерной резки в более крупный производственный процесс, а не адаптировать предприятие под стандартный станок.
Контроль качества, стандарты, монтаж и ожидания от сервиса
Надежный станок лазерной резки следует оценивать по производственной дисциплине в той же степени, что и по образцам деталей. Покупателям следует изучить изготовление станины, подход к снятию внутренних напряжений, где это применимо, контроль выравнивания, качество электрической сборки, защитное размещение кабелей и оптики, а также методы заводских приемочных испытаний. Повторяемость со временем зависит от конструкции станка и стабильности сборки, а не только от бренда источника лазера.
При международных закупках документация по системе качества и соответствию требованиям является частью контроля рисков. Wuxi Samgins заявляет, что ее станки соответствуют системе качества ISO9001 и директивам ЕС по машинам CE и низковольтному оборудованию LVD, а также что компания имеет патенты на полезные модели, связанные со сварочным и режущим оборудованием. Эти моменты актуальны для покупателей, которым требуется документированная основа для проверки импорта, квалификации проекта или внутреннего одобрения поставщика.
Планирование монтажа должно охватывать состояние фундамента, электроснабжение, доступность газа, вентиляцию, вытяжку, поток материалов и обучение операторов. Многие проблемы производительности, которые покупатели приписывают самому станку лазерной резки, фактически возникают из-за нестабильного сжатого воздуха, неподходящей чистоты вспомогательного газа, плохого хранения листов или недостаточного технического обслуживания. Дисциплинированный процесс ввода в эксплуатацию значительно снижает эти риски.
Послепродажная поддержка должна оцениваться с той же серьезностью, что и спецификация станка. Wuxi Samgins выделяет долгосрочные гарантии и поддержку, охватывающую проектирование, производство, продажи, послепродажное и техническое обслуживание. Для B2B-пользователей реальный вопрос заключается в возможностях реагирования: доступности запасных частей, удаленной диагностике, качестве документации, технологических рекомендациях и понимании поставщиком таких стандартов, как ASME, API и местные нормы изготовления, определяющие требования конечного применения.
Сценарии применения, доступ к рынкам и контекст мировых референций
Станок лазерной резки широко применяется там, где требуются точные профили, комбинации пазов и отверстий, гибкость контуров и контролируемое тепловложение. Типичные сценарии включают шкафы из листового металла, защитные ограждения оборудования, детали из нержавеющей стали, опорные кронштейны, элементы воздуховодов, пластины конструкционных соединений, легкие промышленные рамы, а также трубные компоненты для сварных сборок. В экспортно-ориентированных цехах цифровая резка также улучшает контроль изменений чертежей в многоязычных цепочках поставок.
Доступ на мировой рынок часто требует большего, чем качественный пробный рез. Покупателям могут потребоваться стабильная документация, знание норм и практическое понимание отраслевых рабочих процессов. Wuxi Samgins указывает на более чем десятилетний опыт экспорта и знание ASME, API и местных норм, что актуально для клиентов в таких секторах, как оборудование под давлением, металлоконструкции, производство для энергетики и проектные промышленные поставки.
Ее список референций, включающий такие компании, как URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co. LLC, BatysMunaiGazZhabdyktary LLP, PT. Cahaya mas Cemerlang, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA, свидетельствует об опыте работы с различными региональными требованиями и промышленными применениями. Эти референции следует рассматривать как коммерческий контекст, а не как универсальное доказательство пригодности, однако они указывают на опыт реализации трансграничных проектов.
Для покупателей, сравнивающих варианты снабжения, это важно, поскольку станок лазерной резки часто поступает на предприятия, где жестки сроки последующих операций и реальны затраты на остановку производства. Поставщик с более широкими знаниями в области производства обычно может эффективнее обсуждать логику раскроя, подготовку под сварку, обработку листов или интеграцию со стадиями гибки и сварки, чем поставщик, сосредоточенный только на продажах отдельных станков.
Факторы производительности, сроки обслуживания и будущие отраслевые тенденции
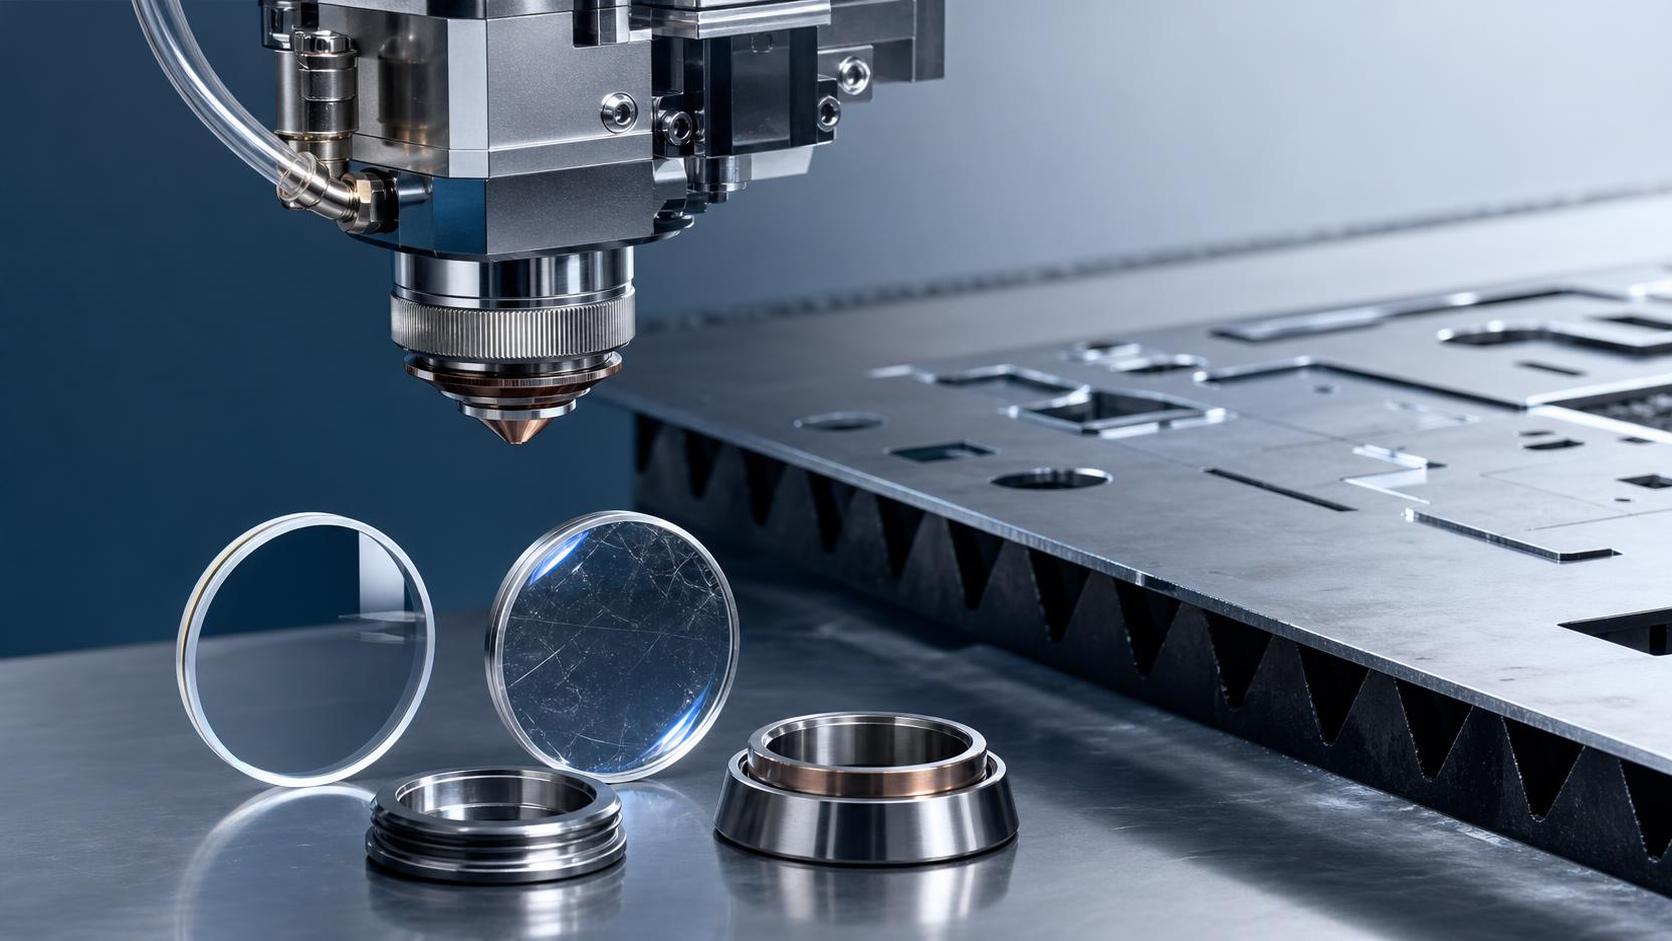
Основными факторами производительности станка лазерной резки являются качество луча, точность движения, тепловая стабильность, контроль газа, эффективность программного обеспечения и дисциплина оператора. В ежедневной работе загрязнение линз, износ сопел, нарушение выравнивания, нестабильность вспомогательного газа и пренебрежение очисткой ламелей могут постепенно ухудшать качество реза. Поэтому покупатели должны рассматривать обслуживание как производственный фактор, а не как второстепенную задачу.
Сроки регулярного обслуживания зависят от загрузки, типа материала и условий цеха. Расходные материалы и оптические компоненты требуют плановых проверок, тогда как направляющие, приводы, патроны, фильтры и вытяжные системы нуждаются в профилактическом обслуживании на основе фактических часов работы. Правильный интервал не является универсальным. Его следует определить во время ввода в эксплуатацию, а затем корректировать с использованием производственных записей, тенденций дефектов и анализа простоев.
В перспективе рыночная тенденция направлена на более высокую автоматизацию, улучшенный программный раскрой, более интегрированные загрузку и разгрузку, удаленную диагностику и более тесную связь между данными резки и системами управления предприятием. Еще одна заметная тенденция — специализация процессов, при которой резка плоского листа, резка труб, подготовка фасок и интеграция сварочных ячеек планируются совместно для сокращения ручной обработки и вторичных операций.
Для закупочных команд перспективный станок лазерной резки — не обязательно тот, который имеет самые высокие номинальные характеристики. Это станок, соответствующий профилю материалов предприятия, который можно уверенно обслуживать, который поддерживает требования к качеству последующей формовки или сварки и поставляется поставщиком, способным масштабироваться вместе с более широкими производственными потребностями. Именно здесь многопрофильный промышленный партнер может предложить стратегическую ценность, выходящую за пределы первоначальной покупки станка.
Сколько в действительности стоит владение станком лазерной резки
Полная стоимость владения станком лазерной резки включает гораздо больше, чем цену покупки. Покупателям следует рассчитывать капитальные затраты, монтаж, потребление электроэнергии, вспомогательный газ, расходные материалы, профилактическое обслуживание, запасные части, обучение операторов, программное обеспечение, вытяжку, производственную площадь и влияние финансирования. Использование материала и уровень отходов могут быть значительными скрытыми факторами, особенно при слабой практике раскроя или нестабильной структуре заказов.
Экономика труда также имеет значение. Более автоматизированный станок может стоить дороже первоначально, но сократить задержки загрузки, время сортировки, переделки и зависимость от высокоспециализированных операторов. На многих B2B-предприятиях окупаемость станка лазерной резки обеспечивается более короткими сроками выполнения, меньшим количеством деталей, передаваемых на сторону, снижением вторичной обработки и лучшей подгонкой при гибке или сварке, а не только скоростью резки.
Анализ ROI должен строиться на основе реальных групп работ. Сравнивайте текущие методы, такие как плазменная, газопламенная, пильная резка, штамповка или субподрядная лазерная обработка, с ожидаемыми внутренними показателями. Измеряйте время цикла, уровень дефектов, энергопотребление, расход газа и трудозатраты последующих операций. Там, где геометрия деталей сложна и переналадка происходит часто, лазерная обработка обычно получает преимущество, поскольку сочетает точность с гибкостью программирования.
Для многих промышленных покупателей наилучшее инвестиционное обоснование возникает, когда станок лазерной резки выбирается как часть технологической цепочки. Если поставщик может поддерживать связанные потребности, такие как гибка на листогибочном прессе, обработка труб, обработка двутавровых балок, сварка продольных швов или роботизированная сварка, покупатель может достичь более низкой стоимости на уровне системы и лучшей координации производства, чем при фрагментированных закупках. Именно такой широкий подход обычно создает долгосрочную ценность.
поиск
Рекомендуемые товары
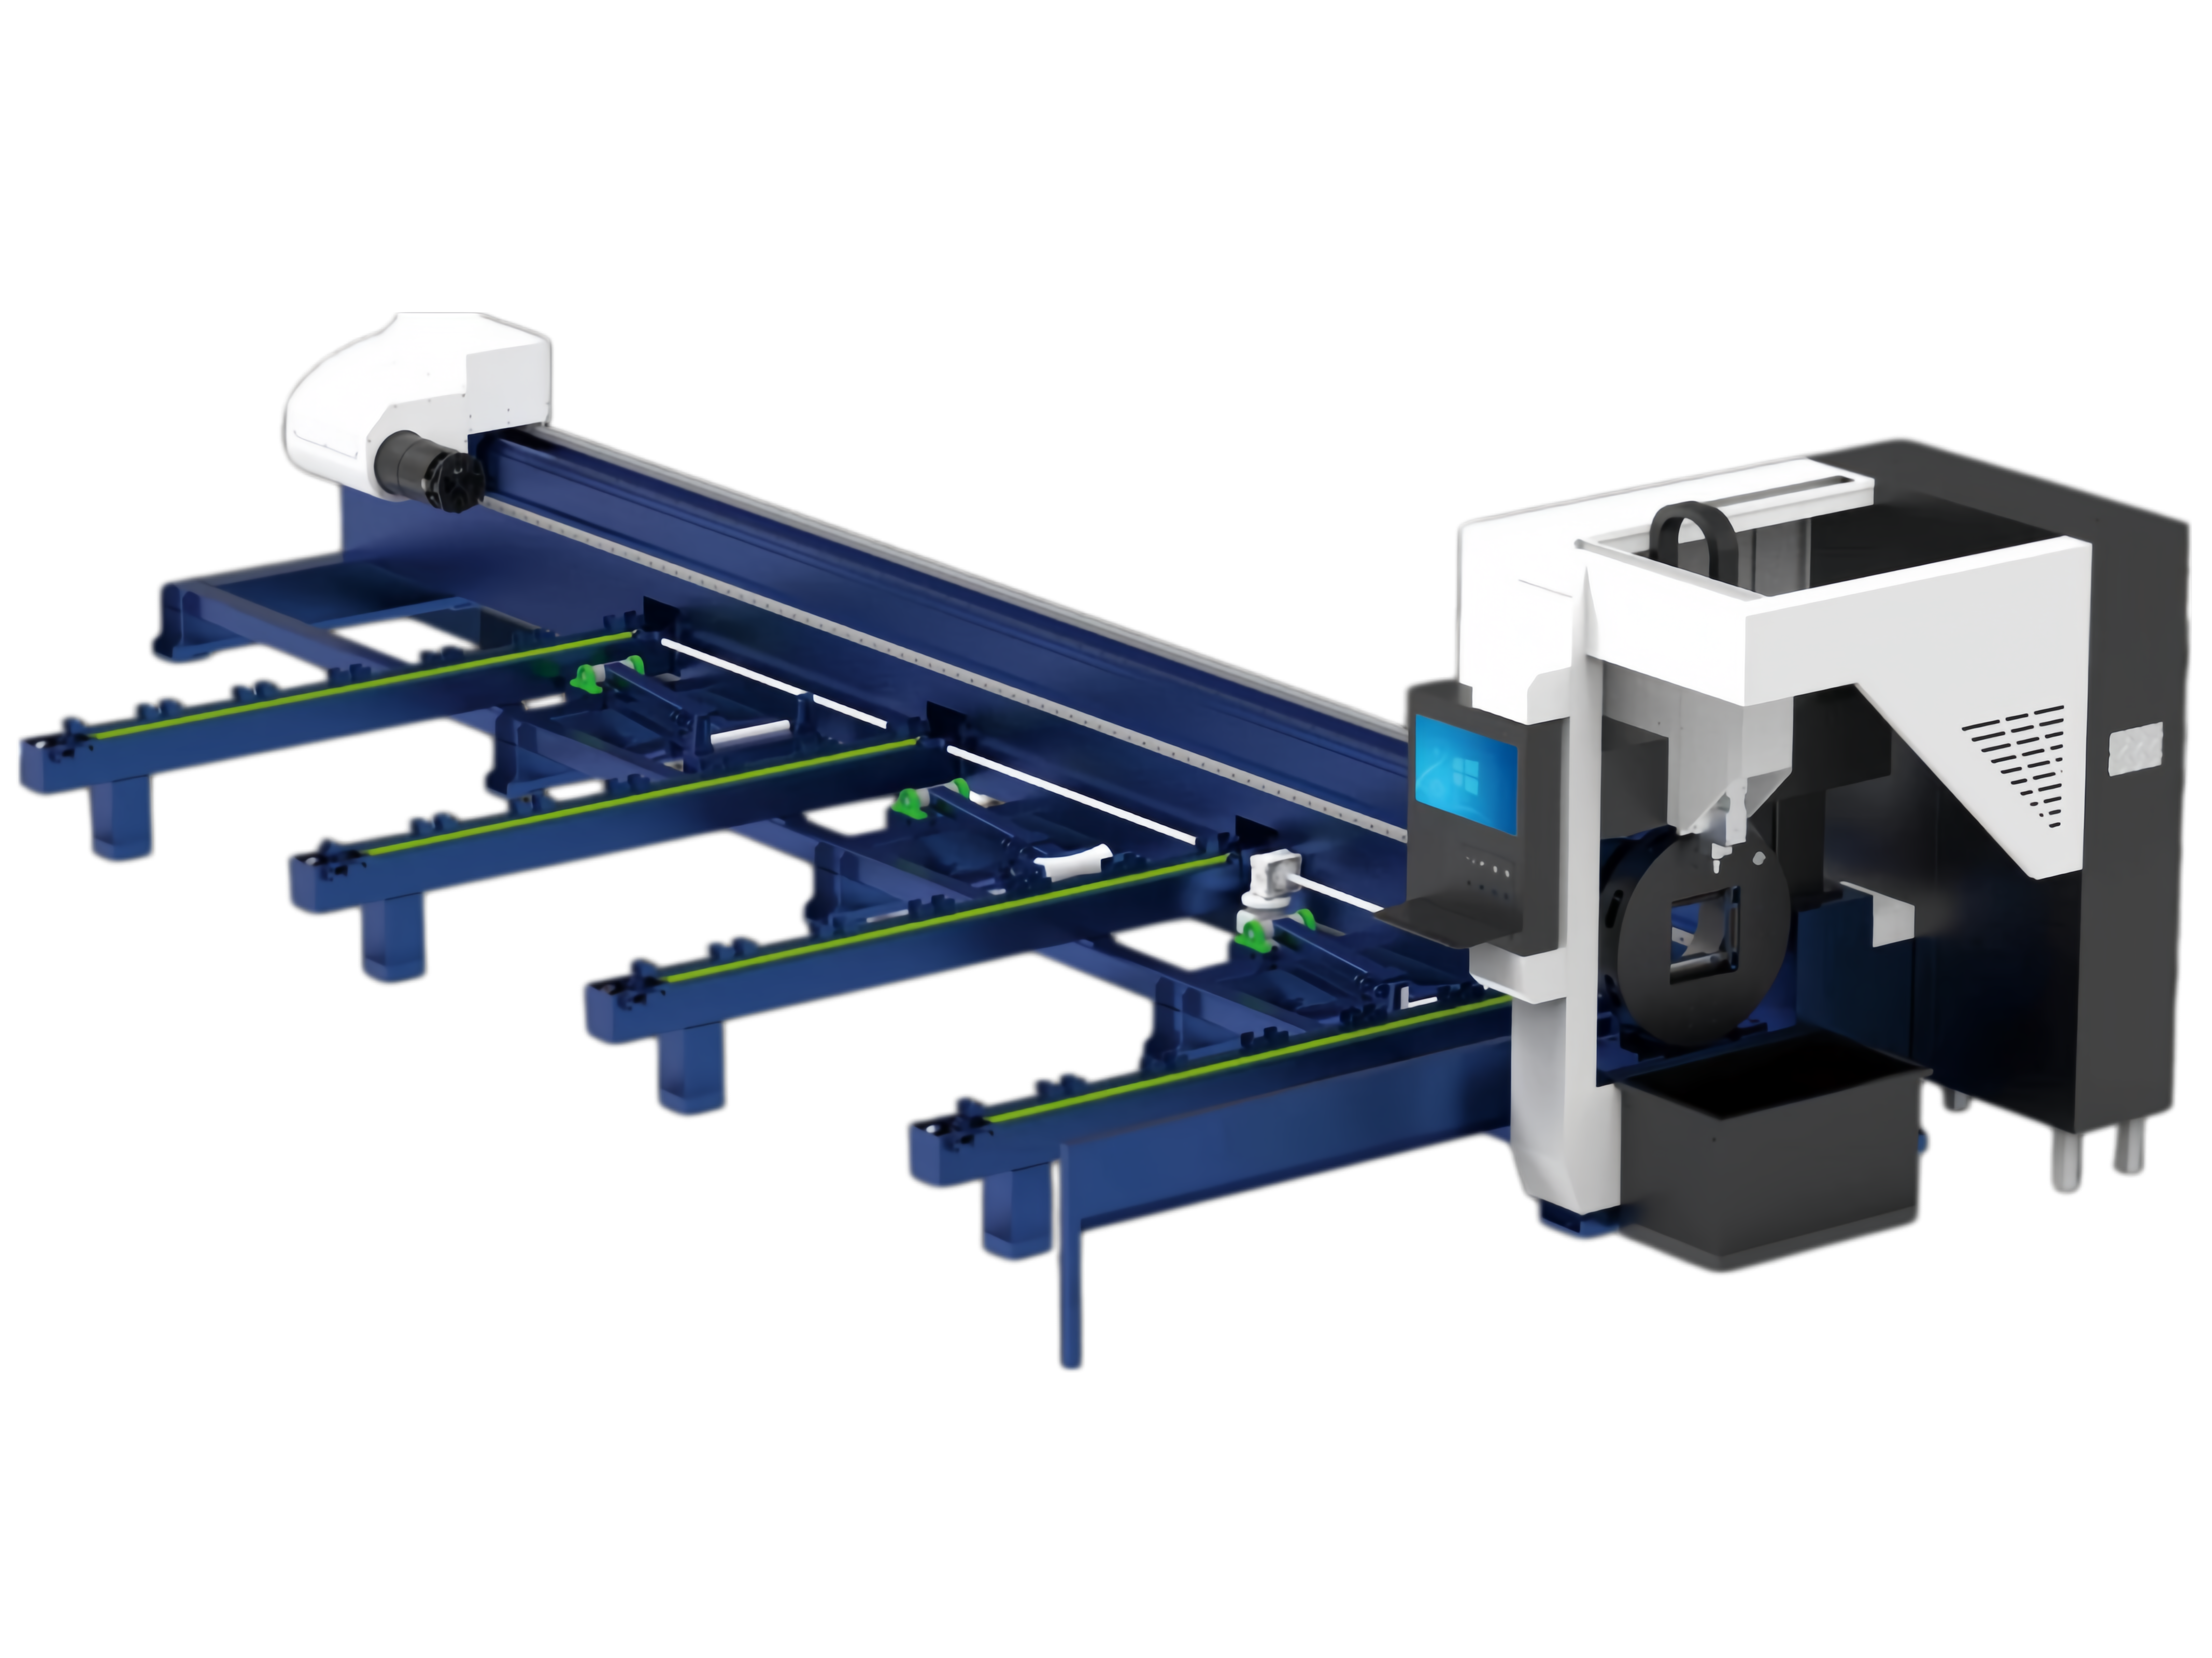
 Трубный станок для лазерной резки с ЧПУ и волоконным лазером1.Описание трубного волоконного лазерного станка с ЧПУ:
Лазерный станок фокусирует лазерный луч, излучаемый лазерным источником, через систему оптического пути в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до точки плавления или кипения. Одновременно газ высокого давления, соосный с лазерным лучом, сдувает расплавленный или испаренный металл.![Звезда 1]()
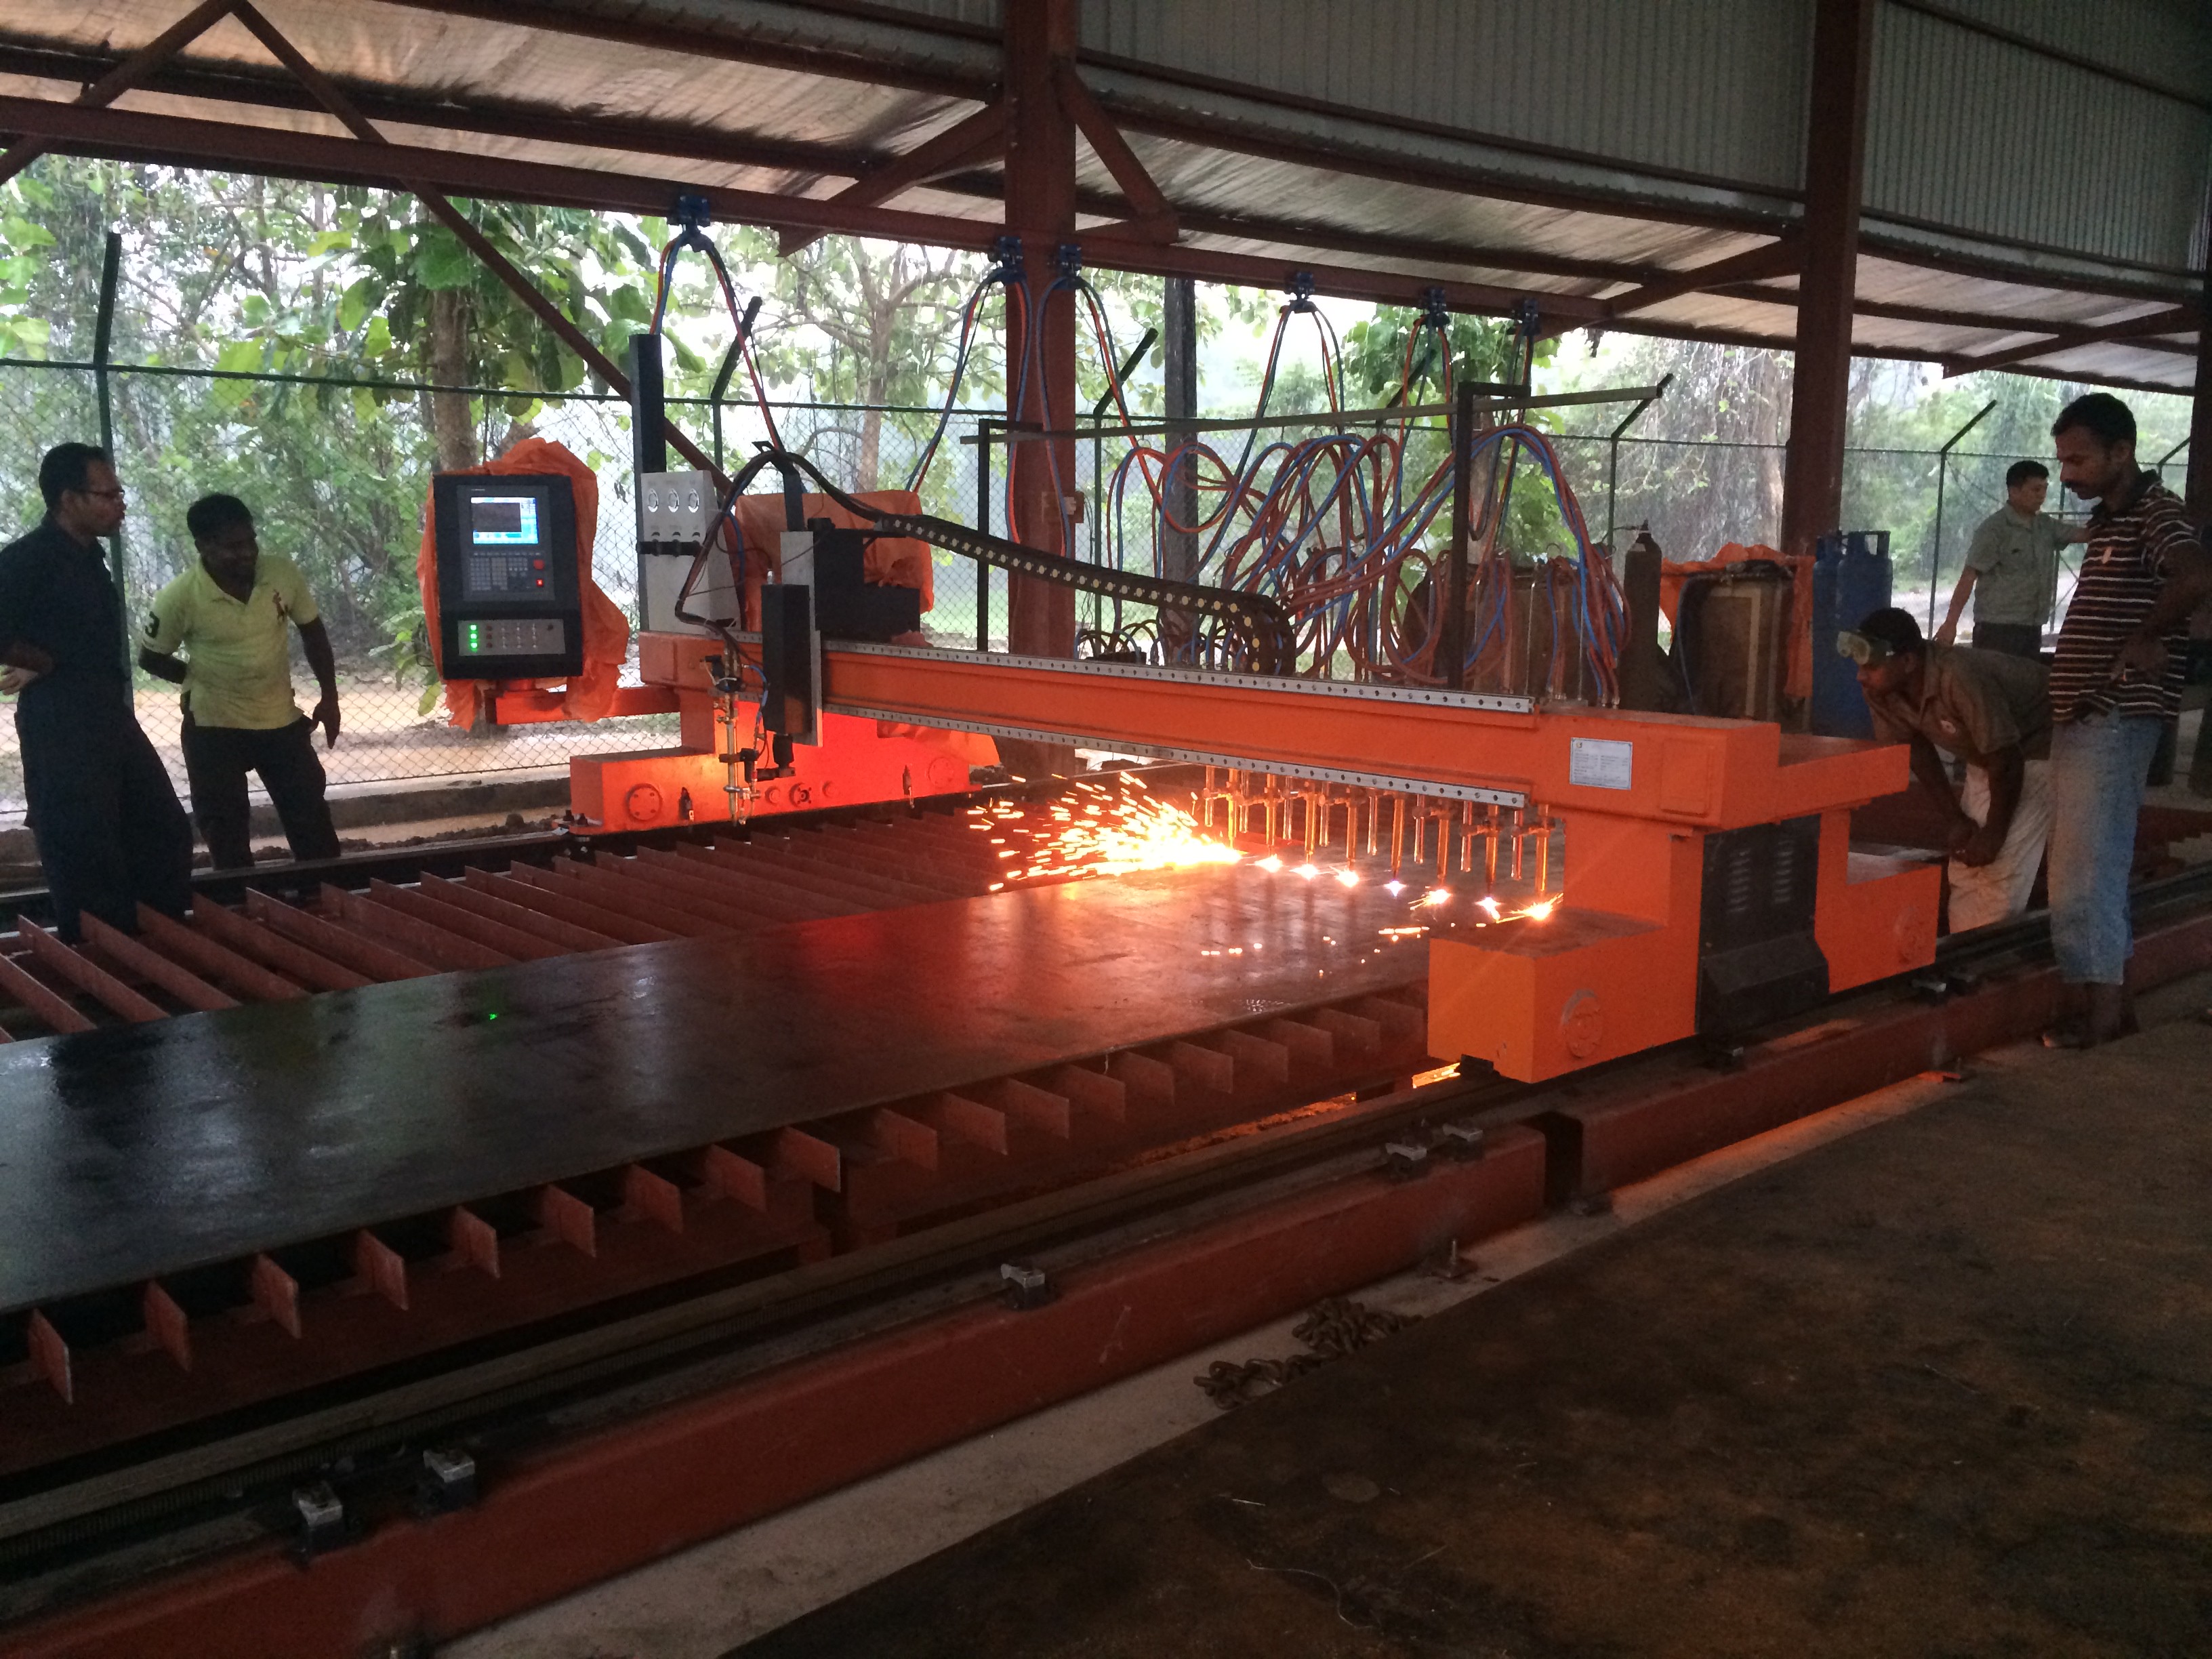
- Станок для газовой резки с ЧПУСтанок для газовой/плазменной резки с ЧПУ оснащён сварными торцевыми балками и поперечными балками коробчатого сечения с снятием напряжений, что обеспечивает компактную конструкцию, малый вес, высокую жёсткость, минимальную деформацию и привлекательный внешний вид. Продольное и поперечное перемещения приводятся в действие серводвигателями Panasonic и редукторами SHIMPO через реечную передачу для точного управления. Горизонтальные направляющие колёса с регулировкой эксцентриковым валом плотно прижимаются к рельсам, обеспечивая стабильное и точное перемещение. Высокопрочные продольные рельсы с прецизионно обработанными поверхностями и шлифованными рейками надёжно закреплены для обеспечения прямолинейности и параллельности. Для удобства эксплуатации доступны опциональные автоматический поджигатель и контроллер высоты резака.
![Звезда 1]()
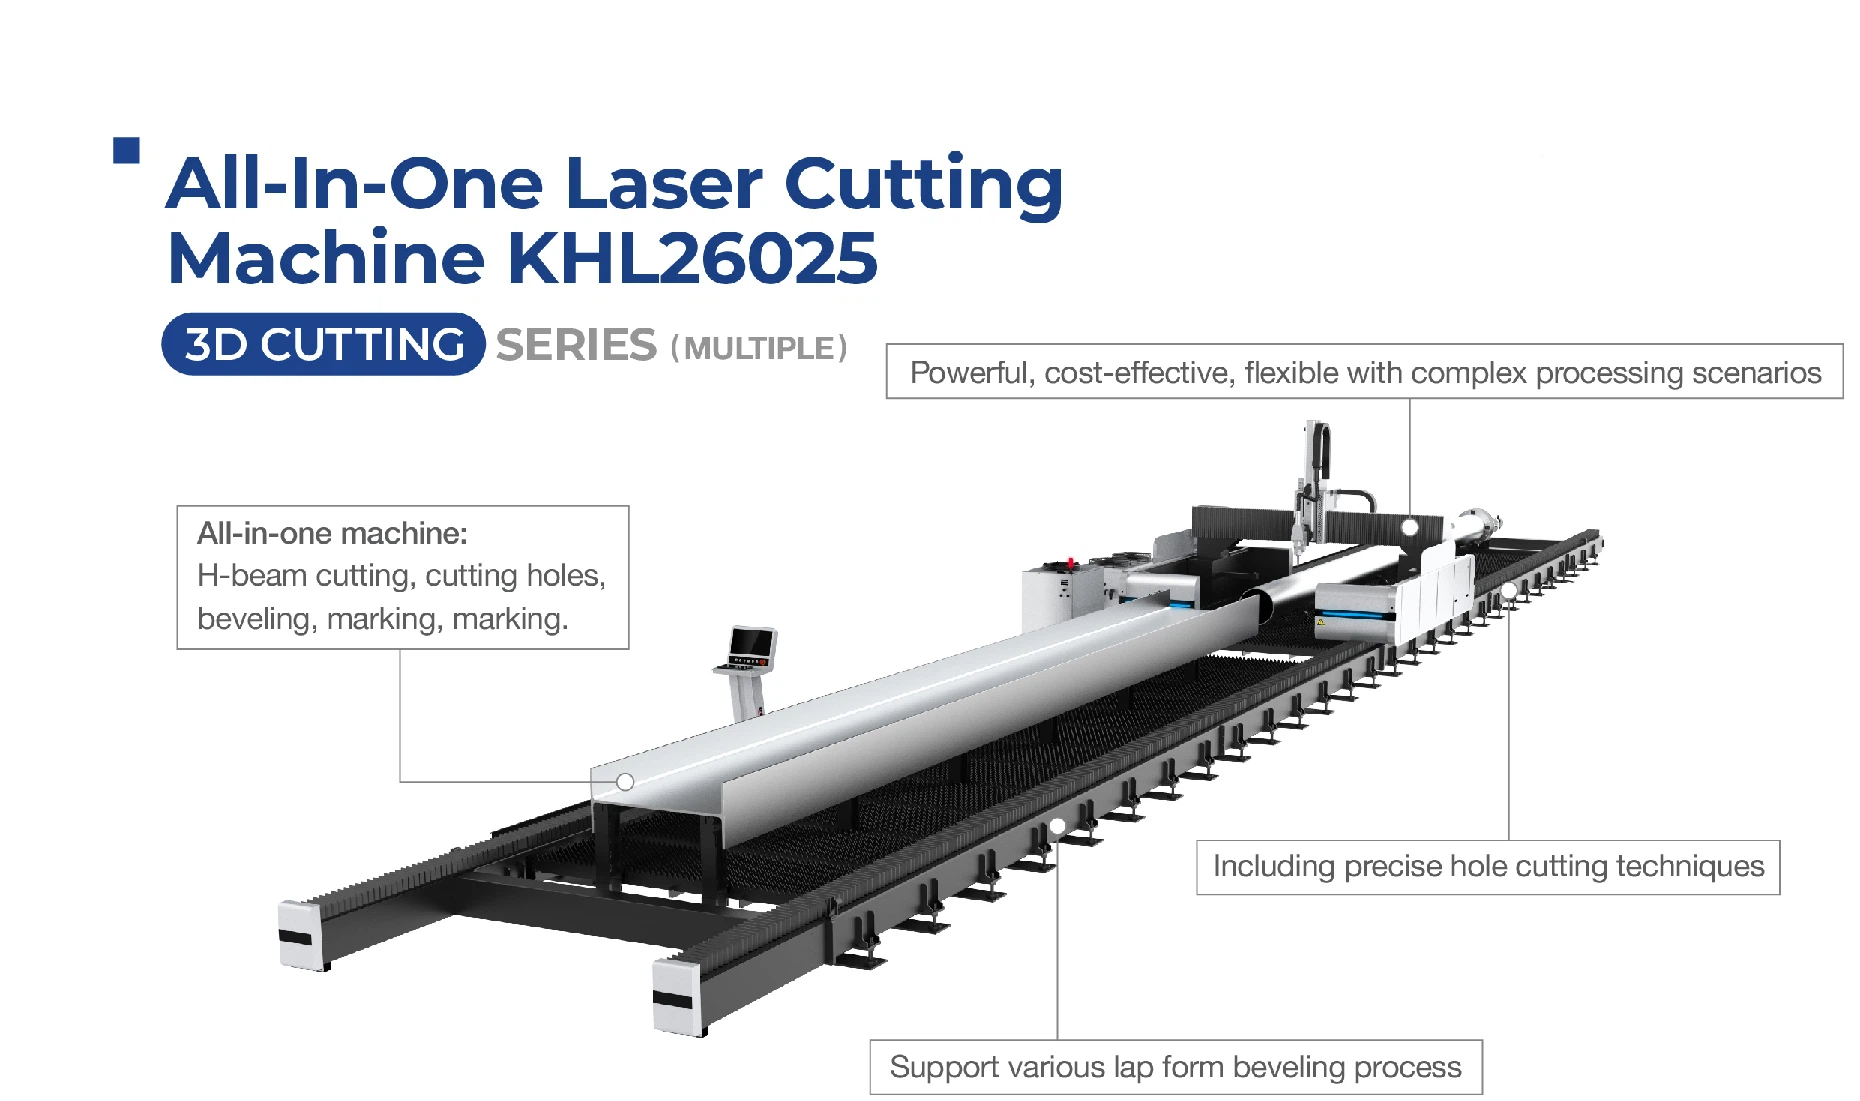
 Станок для лазерной резки H-образных балок с ЧПУ и волоконным лазером1. Введение в волоконно-лазерный станок с ЧПУ для резки двутавровых балок:
Станок лазерной резки фокусирует лазерный луч, излучаемый источником лазера, через оптическую систему в лазерный луч высокой плотности мощности. Этот лазерный луч направляется на поверхность заготовки, доводя ее до температуры плавления или кипения. Одновременно сжатый газ, соосный с лазерным лучом, сдувает расплавленный или испаренный металл.![Звезда 1]()
 Портальная машина плазменной резки с ЧПУСтанок для газовой/плазменной резки с ЧПУ оснащён сварными торцевыми балками и поперечными балками коробчатого сечения с снятием напряжений, что обеспечивает компактную конструкцию, малый вес, высокую жёсткость, минимальную деформацию и привлекательный внешний вид. Продольное и поперечное перемещения приводятся в действие серводвигателями Panasonic и редукторами SHIMPO через реечную передачу для точного управления. Горизонтальные направляющие колёса с регулировкой эксцентриковым валом плотно прижимаются к рельсам, обеспечивая стабильное и точное перемещение. Высокопрочные продольные рельсы с прецизионно обработанными поверхностями и шлифованными рейками надёжно закреплены для обеспечения прямолинейности и параллельности. Для удобства эксплуатации доступны опциональные автоматический поджигатель и контроллер высоты резака.
![Звезда 1]()
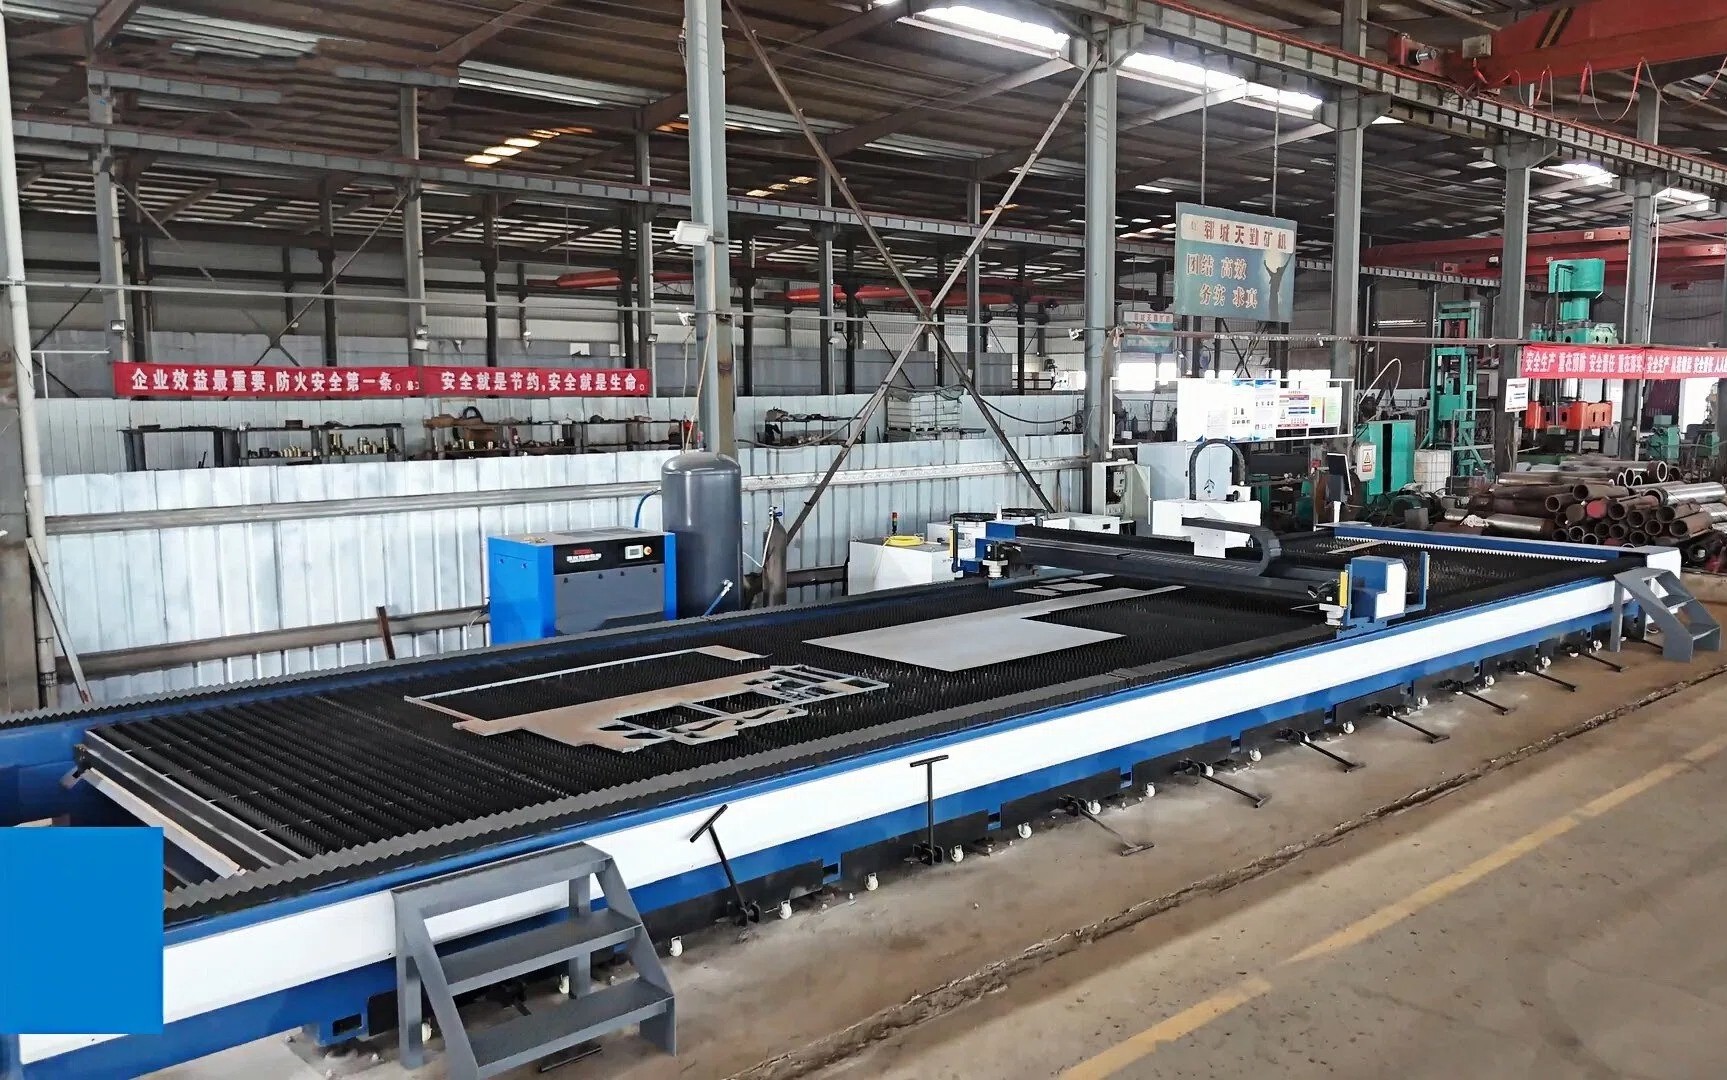
 Станок для резки стальных листов волоконным лазером с ЧПУ1.Введение в станок для волоконной лазерной резки стальных листов с ЧПУ:
Станок для лазерной резки направляет лазерный луч, излучаемый источником, через оптическую систему и фокусирует его в луч с высокой плотностью мощности. Этот концентрированный луч воздействует на поверхность заготовки, быстро повышая температуру до точки плавления или кипения. Одновременно поток газа высокого давления, соосный с лучом, удаляет расплавленный или испарившийся материал. По мере перемещения луча относительно заготовки формируется рез, завершая процесс резки.![Звезда 1]()

Рекомендуемые блоги
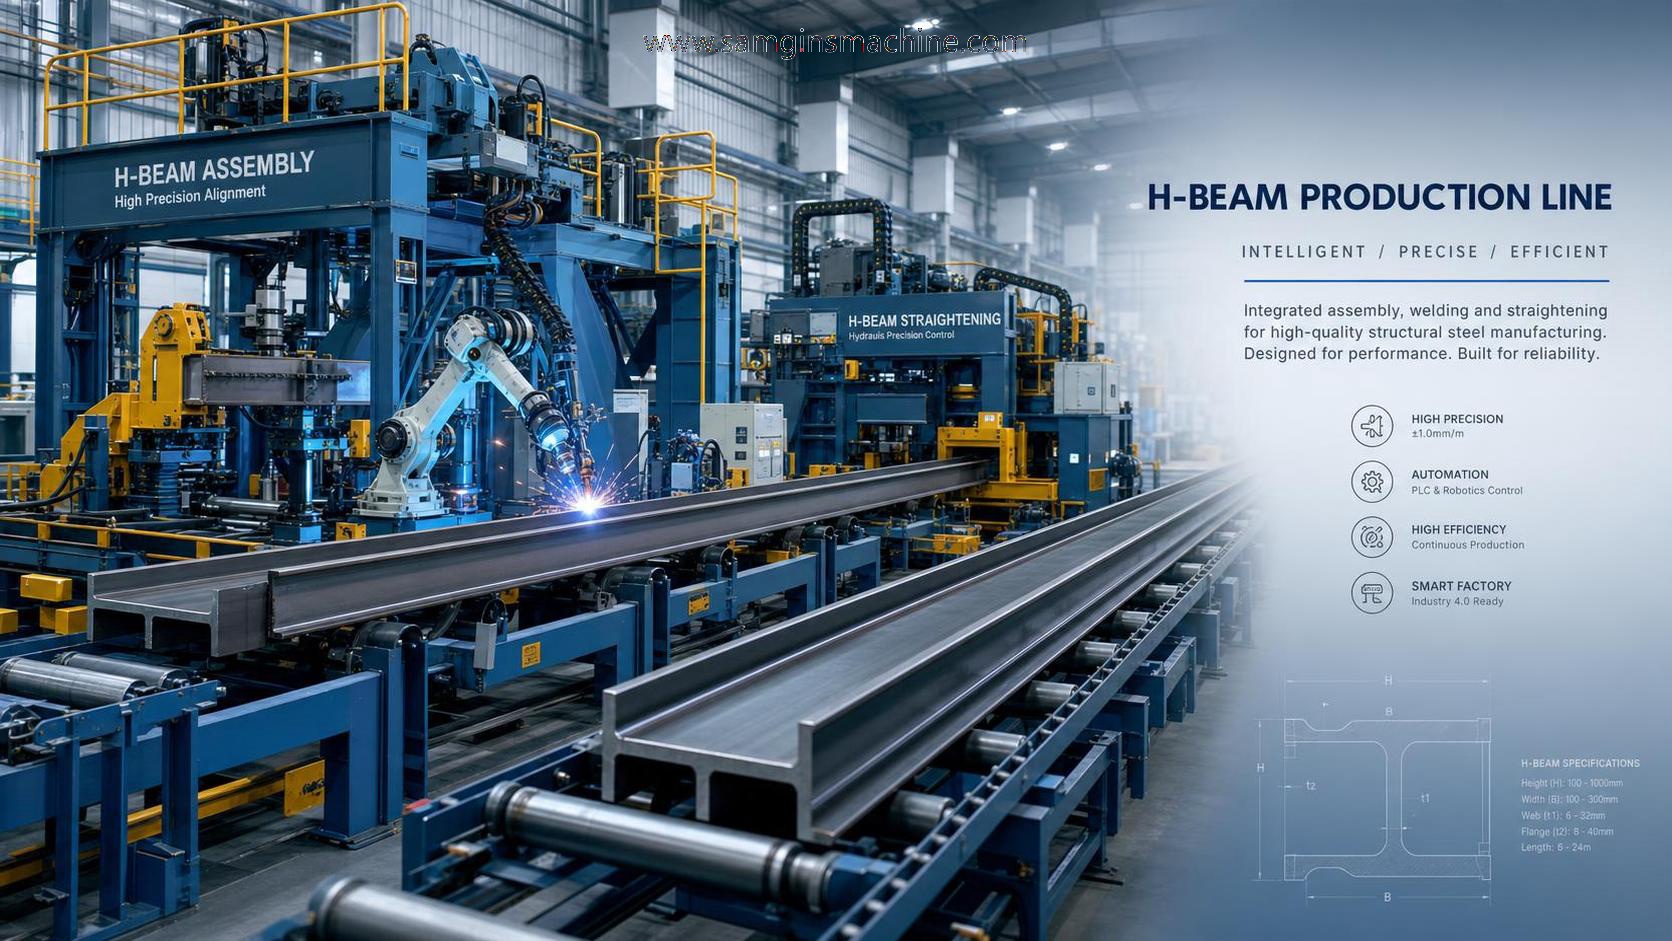
 Как оценить производителя линии по производству двутавровых балок H в 2026 году
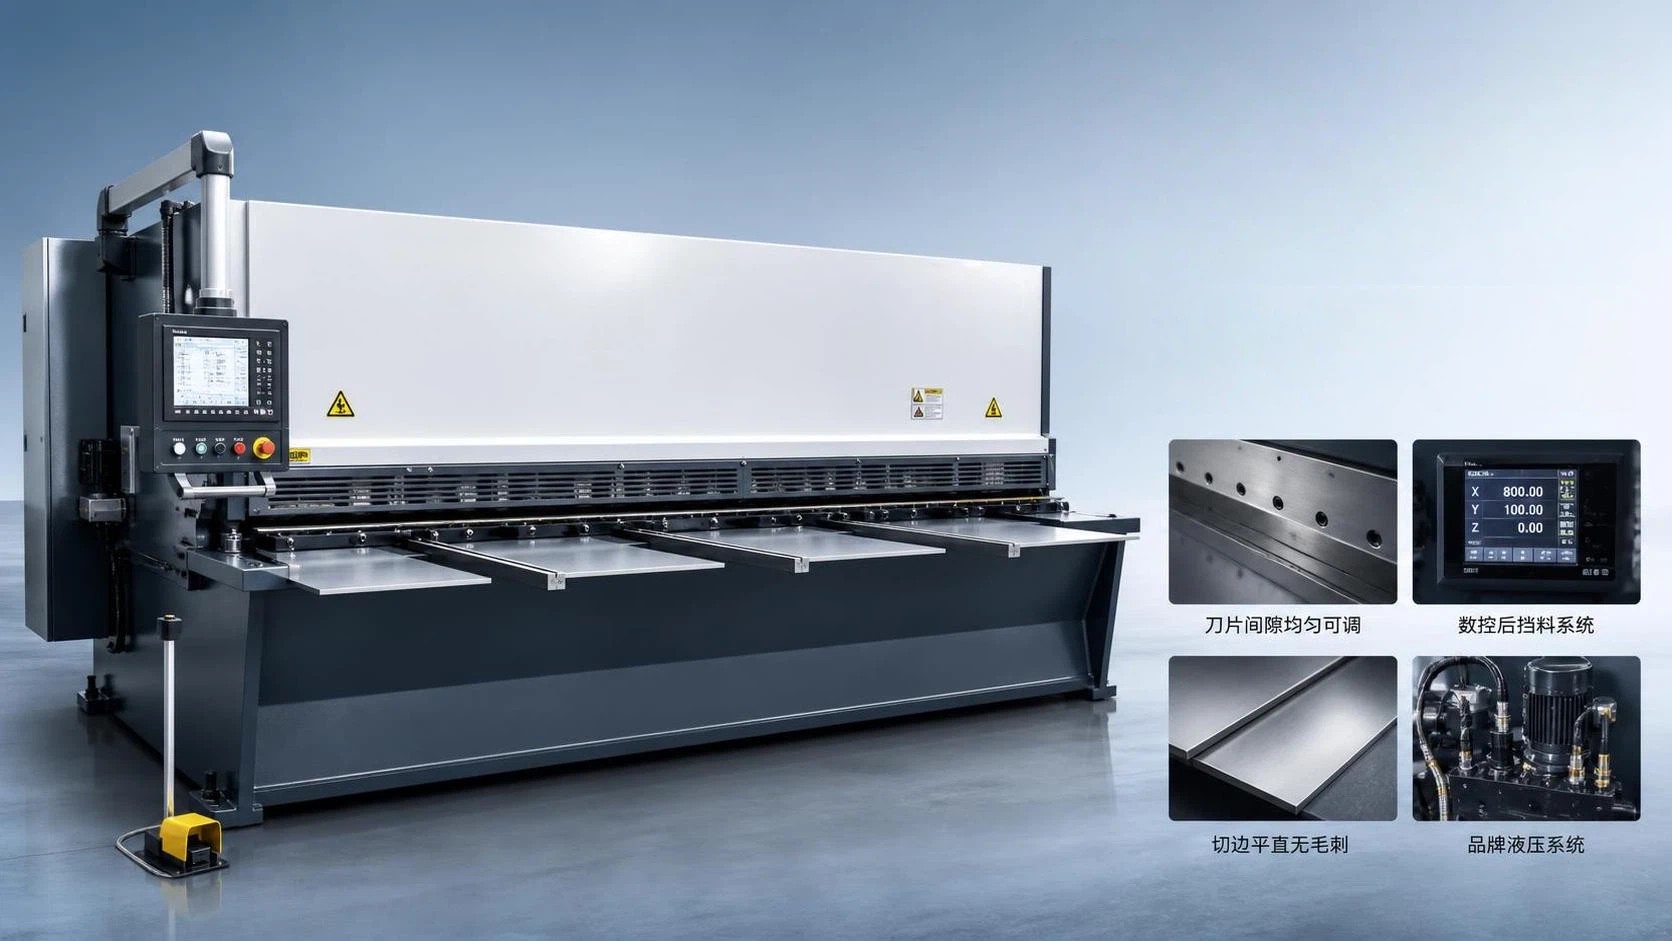
- Индивидуальные гидравлические гильотинные ножницы с поворотной балкой и ЧПУ: ключевые характеристики для сокращения доработок и отходов
- Как часто следует заменять линзы станка для лазерной резки?
- Могут ли станки для лазерной резки металла обрабатывать отражающие материалы, такие как медь?
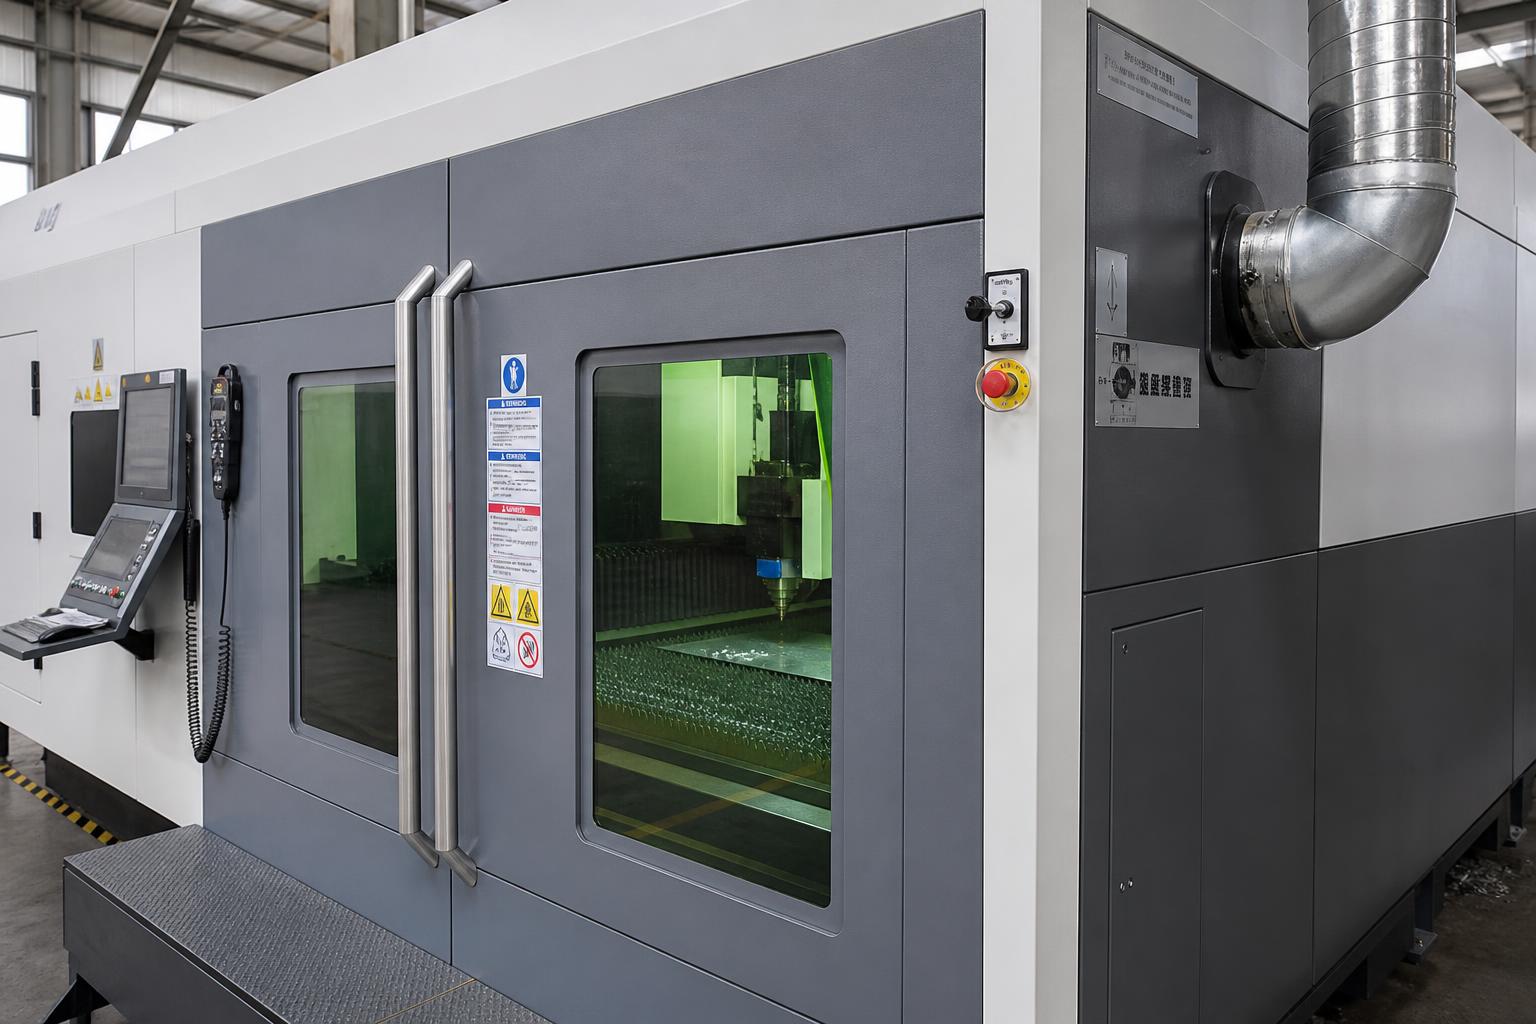
 Какие функции безопасности должны быть у заводского станка для лазерной резки?
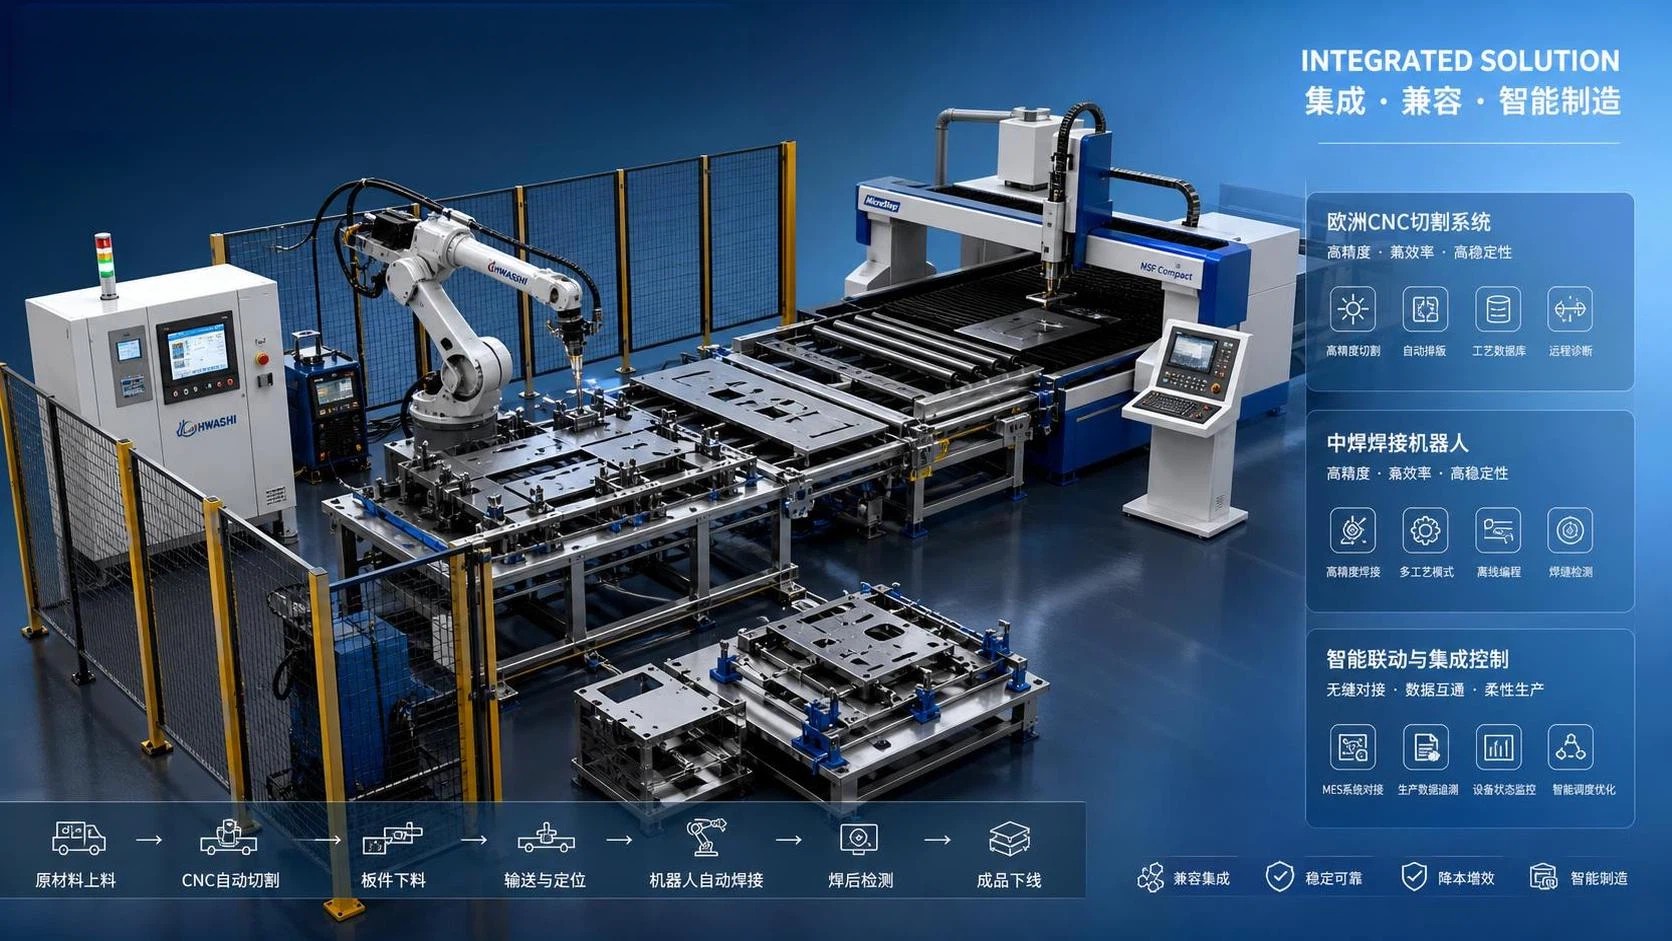
- Совместимы ли китайские сварочные роботы с европейскими системами ЧПУ-резки?
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.