




Сварочный аппарат для балок: принципы работы, компоненты и факторы производительности, которые необходимо знать
Что означает сварочный станок для балок в промышленном производстве
Сварочный станок для балок — это промышленная сварочная система, предназначенная для соединения металлических элементов с контролируемым перемещением, стабильным положением горелки и повторяемыми параметрами сварки. На практике этот термин может относиться к оборудованию для H-образных балок, коробчатых балок, T-образных балок, секций труб, продольных швов или других сварных конструкций, где критически важны стабильность размеров и целостность сварного шва.
В отличие от одной лишь ручной сварки, сварочный станок для балок объединяет механическое направление, управление движением, оснастку и источник сварочного питания в единый скоординированный процесс. Это повышает стабильность дуги, снижает различия между операторами и помогает производителям выдерживать более жесткие допуски на длинных сварных швах, толстых сечениях или в повторяющихся производственных партиях.
В секторе производственного и обрабатывающего оборудования оборудование для сварки балок особенно важно для стальных конструкций, мостовых компонентов, судовых секций, резервуаров, изделий для работы под давлением и заводского оборудования. Покупатели обычно оценивают такие системы не только по скорости сварки, но и по точности выравнивания, стабильности проплавления, контролю деформаций и совместимости с последующими операциями перемещения или правки.
С точки зрения закупок правильный сварочный станок для балок — это не просто сварочный агрегат. Он является частью производственной системы, влияющей на эффективность труда, уровень переделок, расход сварочных материалов, качество сборки и надежность поставок. Поэтому конфигурация станка, уровень автоматизации и соответствие конкретному применению требуют тщательного технического анализа перед покупкой.
Принцип работы сварки балок: основные принципы и логика процесса
Принцип работы сварочного станка для балок прост: необходимо поддерживать правильное взаимное положение между сварочной головкой и заготовкой, контролируемо подавая тепло и присадочный материал. Станок обеспечивает стабильную скорость перемещения, угол наклона горелки, вылет электрода, отслеживание шва и подачу заготовки, благодаря чему сварочная ванна остается предсказуемой на большой длине.
Во многих операциях с балками используются сварка под флюсом, дуговая сварка плавящимся электродом в защитных газах или специализированные автоматизированные методы сварки. Выбор процесса зависит от толщины материала, подготовки соединения, требуемой производительности наплавки и скорости производства. Линии для тяжелых H-образных балок часто используют высокопроизводительные процессы наплавки, поскольку они повышают выпуск при сохранении приемлемого проплавления и формы валика на длинных конструкционных швах.
Правильно сконфигурированный сварочный станок для балок также управляет тепловым балансом. Слишком низкое тепловложение может привести к неполному сплавлению или недостаточному проплавлению, тогда как чрезмерное тепло может увеличить деформацию, расширить зону термического влияния и потребовать большего объема последующей правки. Поэтому стабильность перемещения и постоянство сборки столь же важны, как и номинальная мощность оборудования.
В автоматизированном производстве станок должен одновременно синхронизировать несколько действий: зажим, позиционирование, перемещение сварочной головки, подачу флюса или проволоки при необходимости, а иногда поворот или кантование заготовки. Именно такая координация отличает промышленное оборудование для сварки балок от автономных сварочных постов и определяет, способна ли линия обеспечивать повторяемый выпуск смена за сменой.
Основные компоненты, определяющие качество сварки
Большинство систем сварочных станков для балок включают несущую раму, направляющие перемещения или портал, источник сварочного питания, механизм подачи проволоки, горелку или сварочную головку, шкаф управления и механизм поддержки заготовки. В зависимости от применения механизм поддержки может включать ролики, манипуляторы, позиционеры, гидравлические зажимы или специальные устройства транспортировки балок.
Механическая конструкция имеет большее значение, чем предполагают многие покупатели. Жесткость рамы влияет на устойчивость к вибрациям, точность перемещения и стабильность горелки. Если портальная или опорная конструкция недостаточно жесткая, возникающие перемещения могут снизить стабильность дуги и усложнить формирование равномерного валика, особенно при обработке длинных заготовок или толстых стальных сечений.
Компоненты управления и привода не менее важны. Сервосистемы, гидравлические узлы, датчики, системы CNC или программируемое управление влияют на точность позиционирования, повторяемость и удобство настройки. Wuxi Samgins подчеркивает использование импортных гидравлических, серво- и CNC-компонентов всемирно известных брендов на ключевых позициях, поскольку эти детали напрямую влияют на стабильность, срок службы и постоянство параметров в производственной среде.
Обращение со сварочными материалами также формирует производительность. Стабильность подачи проволоки, состояние контактного наконечника, возврат флюса при его использовании, надежность заземления и эффективность защиты влияют на качество сварного соединения. Даже прочная механическая платформа не может компенсировать нестабильную подачу или недостаточное обслуживание быстроизнашивающихся деталей. Поэтому опытные покупатели оценивают как конструкцию станка, так и практическую обслуживаемость критических трактов расходных материалов.
Основные типы сварочных станков для балок и области их применения
Рынок включает несколько основных категорий сварочных станков для балок, каждая из которых рассчитана на свою производственную логику. Портальные сварочные станки для балок распространены при изготовлении крупных конструкционных элементов, поскольку они поддерживают длинные траектории перемещения и стабильное движение горелки вдоль протяженных швов. Они широко применяются на предприятиях металлоконструкций, выпускающих H-образные балки, коробчатые колонны и тяжелые сварные элементы.
Комплексные линии для H-образных балок объединяют сборку, сварку, транспортировку, а в отдельных случаях и правку, в единый рабочий процесс. Для покупателей, ориентированных на выпуск строительных стальных конструкций, такое оборудование, как T type gantry H beam welding machine, Horizontal H beam line или 3 in 1 H beam welding machine, может сократить число операций перемещения и повысить непрерывность производства по сравнению с изолированными постами.
Станки для сварки продольных швов представляют собой еще одно важное направление, когда заготовка имеет цилиндрическую форму или изготовлена из листа, а не имеет форму конструкционной балки. Эти станки обычно выбирают для резервуаров, труб и изделий из листового металла, где прямолинейность шва и контроль тепла важнее транспортировки тяжелых балок. Wuxi Samgins также поставляет станки для сварки длинных швов и оборудование для труб, что актуально для покупателей, работающих как со строительными конструкциями, так и с сосудами.
Роботизированные и многоосевые системы предназначены для пользователей с более разнообразной геометрией изделий или более высокими требованиями к автоматизации. При широком ассортименте продукции индивидуально разработанные 7-осевые или 9-осевые сварочные роботы могут обеспечить гибкость, недоступную специализированным балочным линиям. Правильный выбор зависит от того, ценит ли предприятие максимальную производительность при работе со стандартными профилями или более широкую адаптируемость к различным группам деталей.
Кто использует сварочные станки для балок и почему они важны
Сварочный станок для балок обычно используется изготовителями стальных конструкций, производителями оборудования для работы под давлением, трубопроводными мастерскими, поставщиками судостроительной отрасли, заводами тяжелого машиностроения и металлообрабатывающими предприятиями, работающими с повторяющимися сварными секциями. Во всех этих отраслях станок помогает достичь общей цели: превратить длинные швы, чувствительные к выравниванию, в более контролируемую и масштабируемую производственную операцию.
Преимущество становится очевидным при сравнении автоматической сварки балок с ручными методами. Ручная сварка может быть эффективна для небольших объемов или нестандартных работ, но обычно создает больше вариаций скорости перемещения, формы валика, тепловложения и производительности труда. Сварочный станок для балок помогает стандартизировать эти параметры, повышая предсказуемость планирования, контроля и последующего изготовления.
Для руководителей станок часто означает не столько замену персонала, сколько более эффективное распределение квалифицированного труда. Операторы могут перейти от постоянной ручной наплавки к контролю, настройке, проверке качества и управлению параметрами. Это особенно актуально на рынках, сталкивающихся с нехваткой рабочей силы, ростом требований к качеству или частыми аудитами заказчиков по контролю процесса и прослеживаемости.
Wuxi Samgins позиционирует свое предложение вокруг этой более широкой производственной потребности, а не вокруг одной категории станков. Ассортимент включает сварочные манипуляторы, вращатели, позиционеры, сварочных роботов, станки для сборки и сварки H-образных балок, оборудование для правки и системы резки. Для заводов, стремящихся создать целостный сварочный процесс, такой широкий ассортимент может упростить планирование линии и подбор оборудования.
Как выбрать подходящий сварочный станок для балок
Выбор следует начинать с заготовки, а не с рекламного каталога. Покупателям необходимо определить тип балки, марку материала, диапазон толщин, размер сечения, конструкцию соединения, целевой суточный объем выпуска и допустимый уровень деформации. Сварочный станок для балок, хорошо работающий со стандартными H-образными балками, может плохо подходить для смешанных профилей, более тонких материалов или коротких серий с частой переналадкой.
Следующим этапом является совместимость процессов. Следует определить, требуются ли линии сварка под флюсом, роботизированная дуговая сварка, шовная сварка или сочетание с позиционирующим оборудованием. Также необходимо рассмотреть требования к перемещению, включая конвейеры, кантователи, вращатели и станции сборки. На многих заводах неэффективность перемещения создает больше потерь времени, чем сам сварочный цикл.
Покупателям также следует оценить глубину управления и доступность обслуживания. Хранение параметров, переключение рецептов, диагностика неисправностей, надежность датчиков и доступность запасных частей влияют на время безотказной работы. Wuxi Samgins делает акцент на индивидуальных решениях для резервуаров, трубопроводов, стальных конструкций и предприятий листовой обработки, что может быть полезно, когда стандартные конфигурации не соответствуют фактическим производственным ограничениям.
Наконец, оборудование следует оценивать с учетом реальных условий предприятия: доступной площади, доступа мостового крана, электроснабжения, квалификации операторов, требований к контролю и планов будущего расширения. Несколько более функциональный сварочный станок для балок может обеспечить более высокую долгосрочную ценность, если он поддерживает более широкий ассортимент продукции или легче интегрируется с предшествующими операциями резки, фрезерования и последующими процессами правки или дробеструйной обработки.
Показатели производительности, которые покупателям следует тщательно измерять
При оценке производительности сварочного станка для балок одной скорости перемещения недостаточно. Покупателям следует анализировать скорость наплавки, стабильность дуги, постоянство проплавления, внешний вид валика, сохранение выравнивания и прямолинейность после сварки. Станок, который быстро сваривает, но вызывает значительные переделки или деформации, может уменьшить фактическую производительность вместо ее повышения.
Допуски при сборке являются еще одним важным фактором. Автоматические сварочные системы работают лучше всего, когда поступающие заготовки подготовлены одинаково. Если качество резки, выравнивание полки и стенки или качество прихваток слишком сильно различаются, сварочный процесс становится менее предсказуемым. Поэтому многие производители объединяют сварку балок с производительным оборудованием для резки, фрезерования, сборки и позиционирования в одной производственной линии.
Продолжительность включения, тепловая стабильность и жесткость конструкции определяют, способен ли станок поддерживать выпуск в течение длительных смен. Для предприятий с большим объемом производства следует анализировать не только номинальные технические характеристики, но и поведение системы в непрерывной работе, включая стабильность подачи проволоки, реакцию управления и возможность корректировки небольших отклонений без длительной остановки.
Проверка качества должна включать контроль размеров, визуальную стабильность сварных швов и записи процесса, если это требуется заказчиком или проектным нормативом. Производителям, работающим с международными проектами, часто необходима более строгая документационная дисциплина. Wuxi Samgins заявляет о знакомстве с ASME, API и другими местными отраслевыми нормами, что актуально, когда покупателю необходимо согласовать возможности оборудования с требованиями изготовления на конкретном рынке.
Отраслевые стандарты, доступ к рынку и сценарии применения
Сварочный станок для балок, используемый в производстве, ориентированном на экспорт, следует рассматривать в контексте систем качества, электробезопасности и требований нормативов заказчика. Соответствие станка требованиям не заменяет аттестацию сварочной технологии, но способствует более простому одобрению оборудования и проведению аудитов предприятия. Wuxi Samgins заявляет, что ее станки соответствуют требованиям системы качества ISO9001 и директивам ЕС CE Machinery и LVD, что может помочь покупателям при оценке надежности поставщика.
Сценарии применения различаются в зависимости от региона и отрасли. Мастерские стальных конструкций могут уделять приоритетное внимание производительности и допустимым размерам сечений, тогда как изготовители резервуаров и трубопроводов больше концентрируются на целостности шва, повторяемости и обработке цилиндрических заготовок. В условиях смешанного производства лучшим сварочным станком для балок часто становится тот, который легко интегрируется с уже используемыми манипуляторами, вращателями, позиционерами и системами резки.
Рекомендации клиентов компании, включая URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Contevix comercio e servicos ltda, Zein Steel Industries Co.LLC, BatysMunaiGazZhabdyktary LLP и Lincoln Electric-MENA, свидетельствуют об опыте работы в различных промышленных условиях и на экспортных рынках. Эти примеры следует рассматривать как подтверждение охвата рынка, а не как замену технической проверке.
Для покупателей, сравнивающих поставщиков, практическим преимуществом является возможность получить комплексное решение для линии у одного производителя. Wuxi Samgins может сочетать оборудование для сварки балок со станками для сборки H-образных балок, правильными станками, дробеструйным оборудованием, станками CNC-резки, кромкофрезерными станками и системами обработки труб. Это важно, когда целью проекта является единый производственный маршрут, а не отдельный автономный станок.
Техническое обслуживание, срок службы и время модернизации
Сварочный станок для балок должен обслуживаться в соответствии с профилактическим графиком, основанным на контроле механического износа, электрической проверке, смазке, калибровке и замене расходных материалов. Ежедневные проверки обычно включают состояние кабелей, выравнивание горелки, контактные компоненты, стабильность подачи, функцию зажима и чистоту рельсов, направляющих и чувствительных элементов. Небольшие проблемы в этих областях могут быстро повлиять на стабильность сварки.
Еженедельное и ежемесячное обслуживание часто включает проверку приводов, контроль гидравлики при ее наличии, затяжку крепежных элементов, оценку точности перемещения и проверку сохраненных параметров сварки. Предприятия, работающие в несколько смен, должны сокращать интервалы проверки и поддерживать запас критически важных деталей для компонентов с предсказуемым характером износа. Простой балочной линии может одновременно прервать несколько последующих процессов.
Вопрос модернизации обычно становится актуальным при изменении размеров изделий, ужесточении стандартов качества или переходе к более высокой автоматизации труда. Предприятие, начинающее с специализированного сварочного станка для балок одного диапазона размеров, позднее может потребовать гибкости роботов, более развитой автоматизации перемещения или улучшенного цифрового управления для прослеживаемости процессов и управления рецептами.
Послепродажная поддержка напрямую влияет на полезный срок службы оборудования. Wuxi Samgins подчеркивает долгосрочные гарантии и сервис, охватывающий проектирование, производство, продажи, послепродажное обслуживание и техническую поддержку. Для зарубежных покупателей практическими вопросами являются скорость реагирования, рекомендации по вводу в эксплуатацию, планирование запасных частей и способность поставщика помогать в диагностике проблем на уровне линии, а не только неисправностей отдельных станков.
Совокупная стоимость владения и аспекты ROI
Цена покупки сварочного станка для балок является лишь частью финансовой картины. Совокупная стоимость владения включает монтаж, обучение, электромонтажные и фундаментные работы, оснастку, расходные материалы, запасные части, трудозатраты на обслуживание, энергопотребление и стоимость потерь производства во время остановок. Станки с более высоким исходным качеством изготовления могут стоить дороже вначале, но со временем уменьшать скрытые эксплуатационные потери.
ROI во многом зависит от производственного профиля завода. Наибольшую выгоду обычно получают предприятия с большим объемом повторяющихся работ по балкам, поскольку автоматизация снижает вариативность цикла и трудоемкость для множества аналогичных деталей. В условиях меньшего объема финансовое обоснование часто зависит от того, снижает ли станок переделки, повышает надежность поставок или открывает доступ к проектам с более строгими требованиями к качеству.
Покупателям следует смоделировать как минимум пять переменных: годовой объем выпуска, экономию труда или перераспределение персонала, эффективность расходных материалов, снижение брака или переделок и ожидаемое время безотказной работы. Также разумно оценить стоимость вспомогательных процессов. Например, сварочный станок для балок, работающий в комплексе с подходящим оборудованием для резки, подготовки кромок и правки, может обеспечить лучшую фактическую экономику, чем более дешевый сварочный агрегат, установленный в нестабильный предшествующий процесс.
Для закупочных команд наиболее надежное инвестиционное обоснование объединяет техническое соответствие, возможности сервисного обслуживания поставщика и реалистичные предположения на уровне предприятия. Wuxi Samgins может быть актуальной для покупателей, которым требуются индивидуальные сварочные роботы, тяжелые сварочные вращатели, линии для H-образных балок или системы длинных швов в рамках одного поставщика. Такой подход может снизить риск интеграции и помочь оборудованию работать как производственный актив, а не как отдельная покупка станка.
Будущие тенденции в технологии сварки балок
Будущее рынка сварочных станков для балок движется в сторону более интеллектуальной автоматизации, более эффективной обратной связи по процессу и более тесной интеграции с оборудованием до и после сварки. Покупатели все чаще ожидают не только автоматизации движения, но и более простого управления рецептами, диагностики неисправностей и более стабильной работы с широким ассортиментом продукции. Цифровое управление и более широкое применение датчиков будут продолжать влиять на решения о покупке.
Еще одной тенденцией является модульное проектирование производства. Заводы хотят, чтобы оборудование для сварки балок могло соединяться с CNC-резкой, кромкофрезерованием, сборкой, правкой, дробеструйной обработкой и роботизированным перемещением без чрезмерной доработки после поставки. Поставщики с широким портфелем оборудования часто лучше подготовлены для поддержки такого системного планирования, поскольку они понимают зависимости процессов, выходящие за пределы самого сварочного поста.
Энергоэффективность, оптимизация труда и сокращение времени переналадки также становятся важнее простых заявлений о максимальной скорости. При сравнении капитальных проектов покупатели уделяют больше внимания фактическому времени безотказной работы, удобству обслуживания и возможности переключения между типами продукции без длительных перерывов на настройку. Это благоприятствует качественно спроектированным станкам с надежным управлением и практичным доступом для сервиса.
Компаниям, рассматривающим следующие инвестиции, следует оценивать сварочный станок для балок как часть более широкой стратегии изготовления металлоконструкций. Знания о смежных процессах, например темы, рассматриваемые в руководствах по обслуживанию, выбору ножниц или настройке CNC-гибки, часто имеют значение, поскольку качество сварки начинается на предыдущих этапах. Наилучшие результаты обычно достигаются, когда автоматизация сварки рассматривается как одна согласованная часть всего процесса обработки металла.
поиск
Рекомендуемые товары
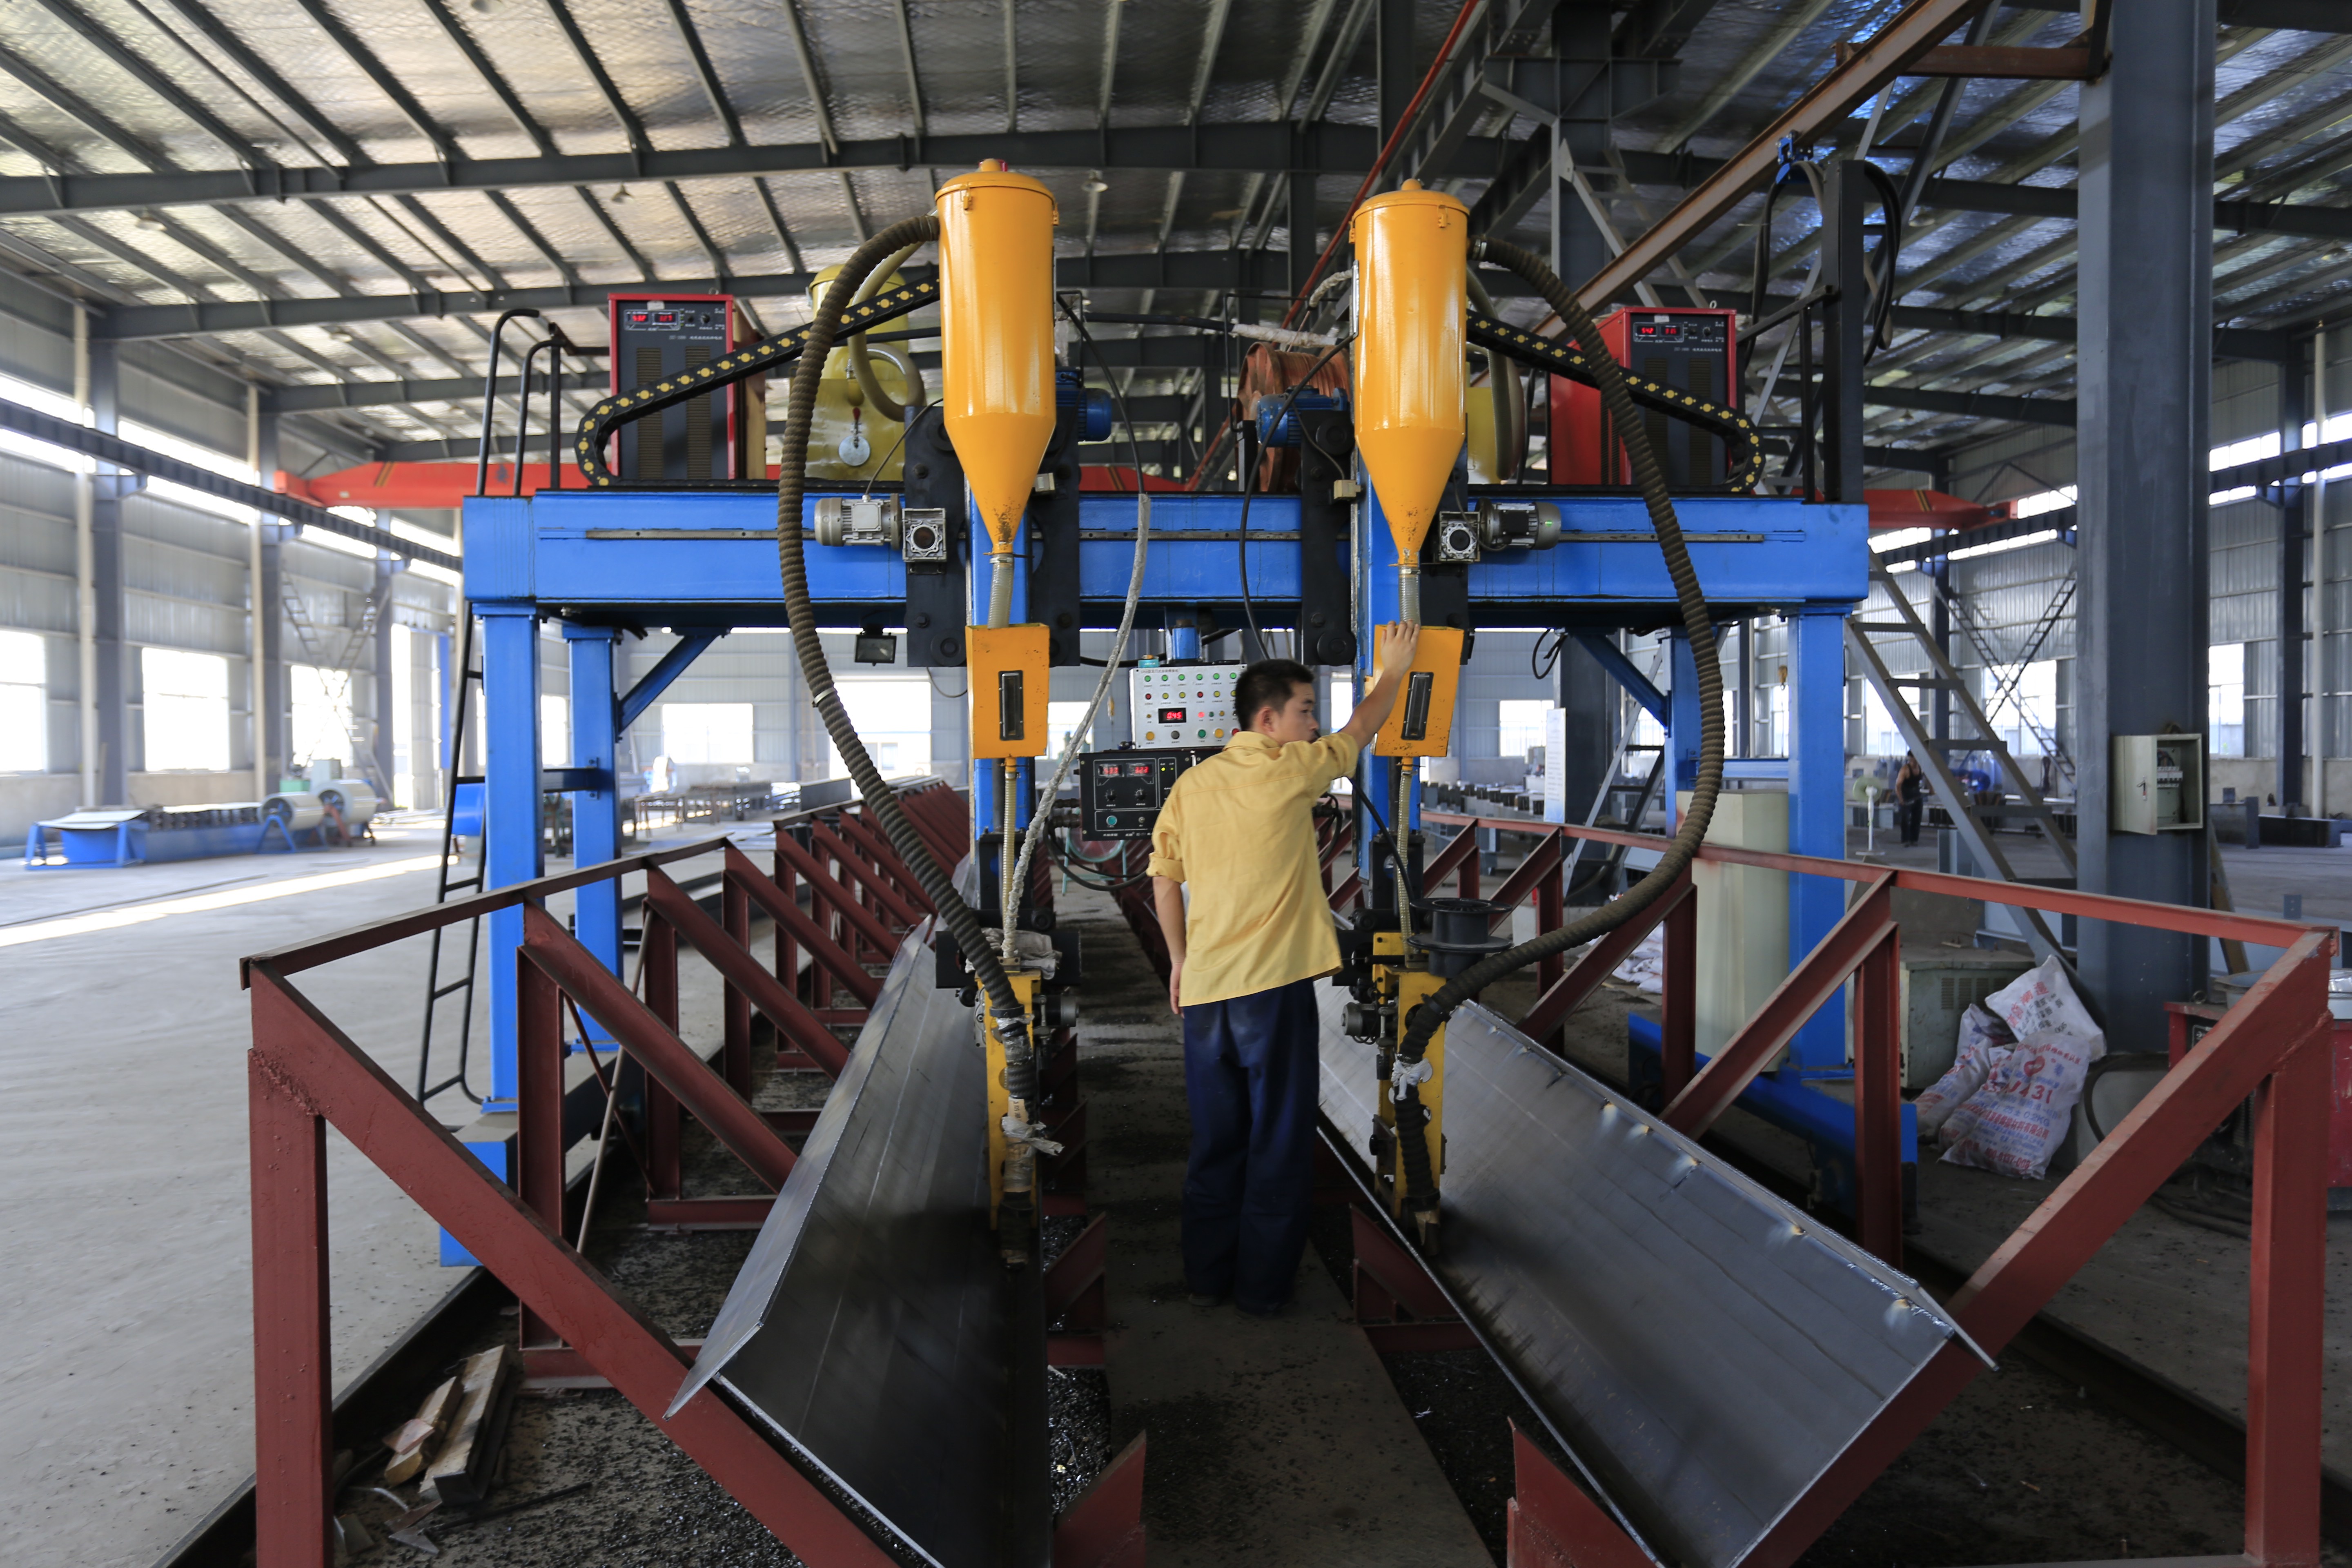
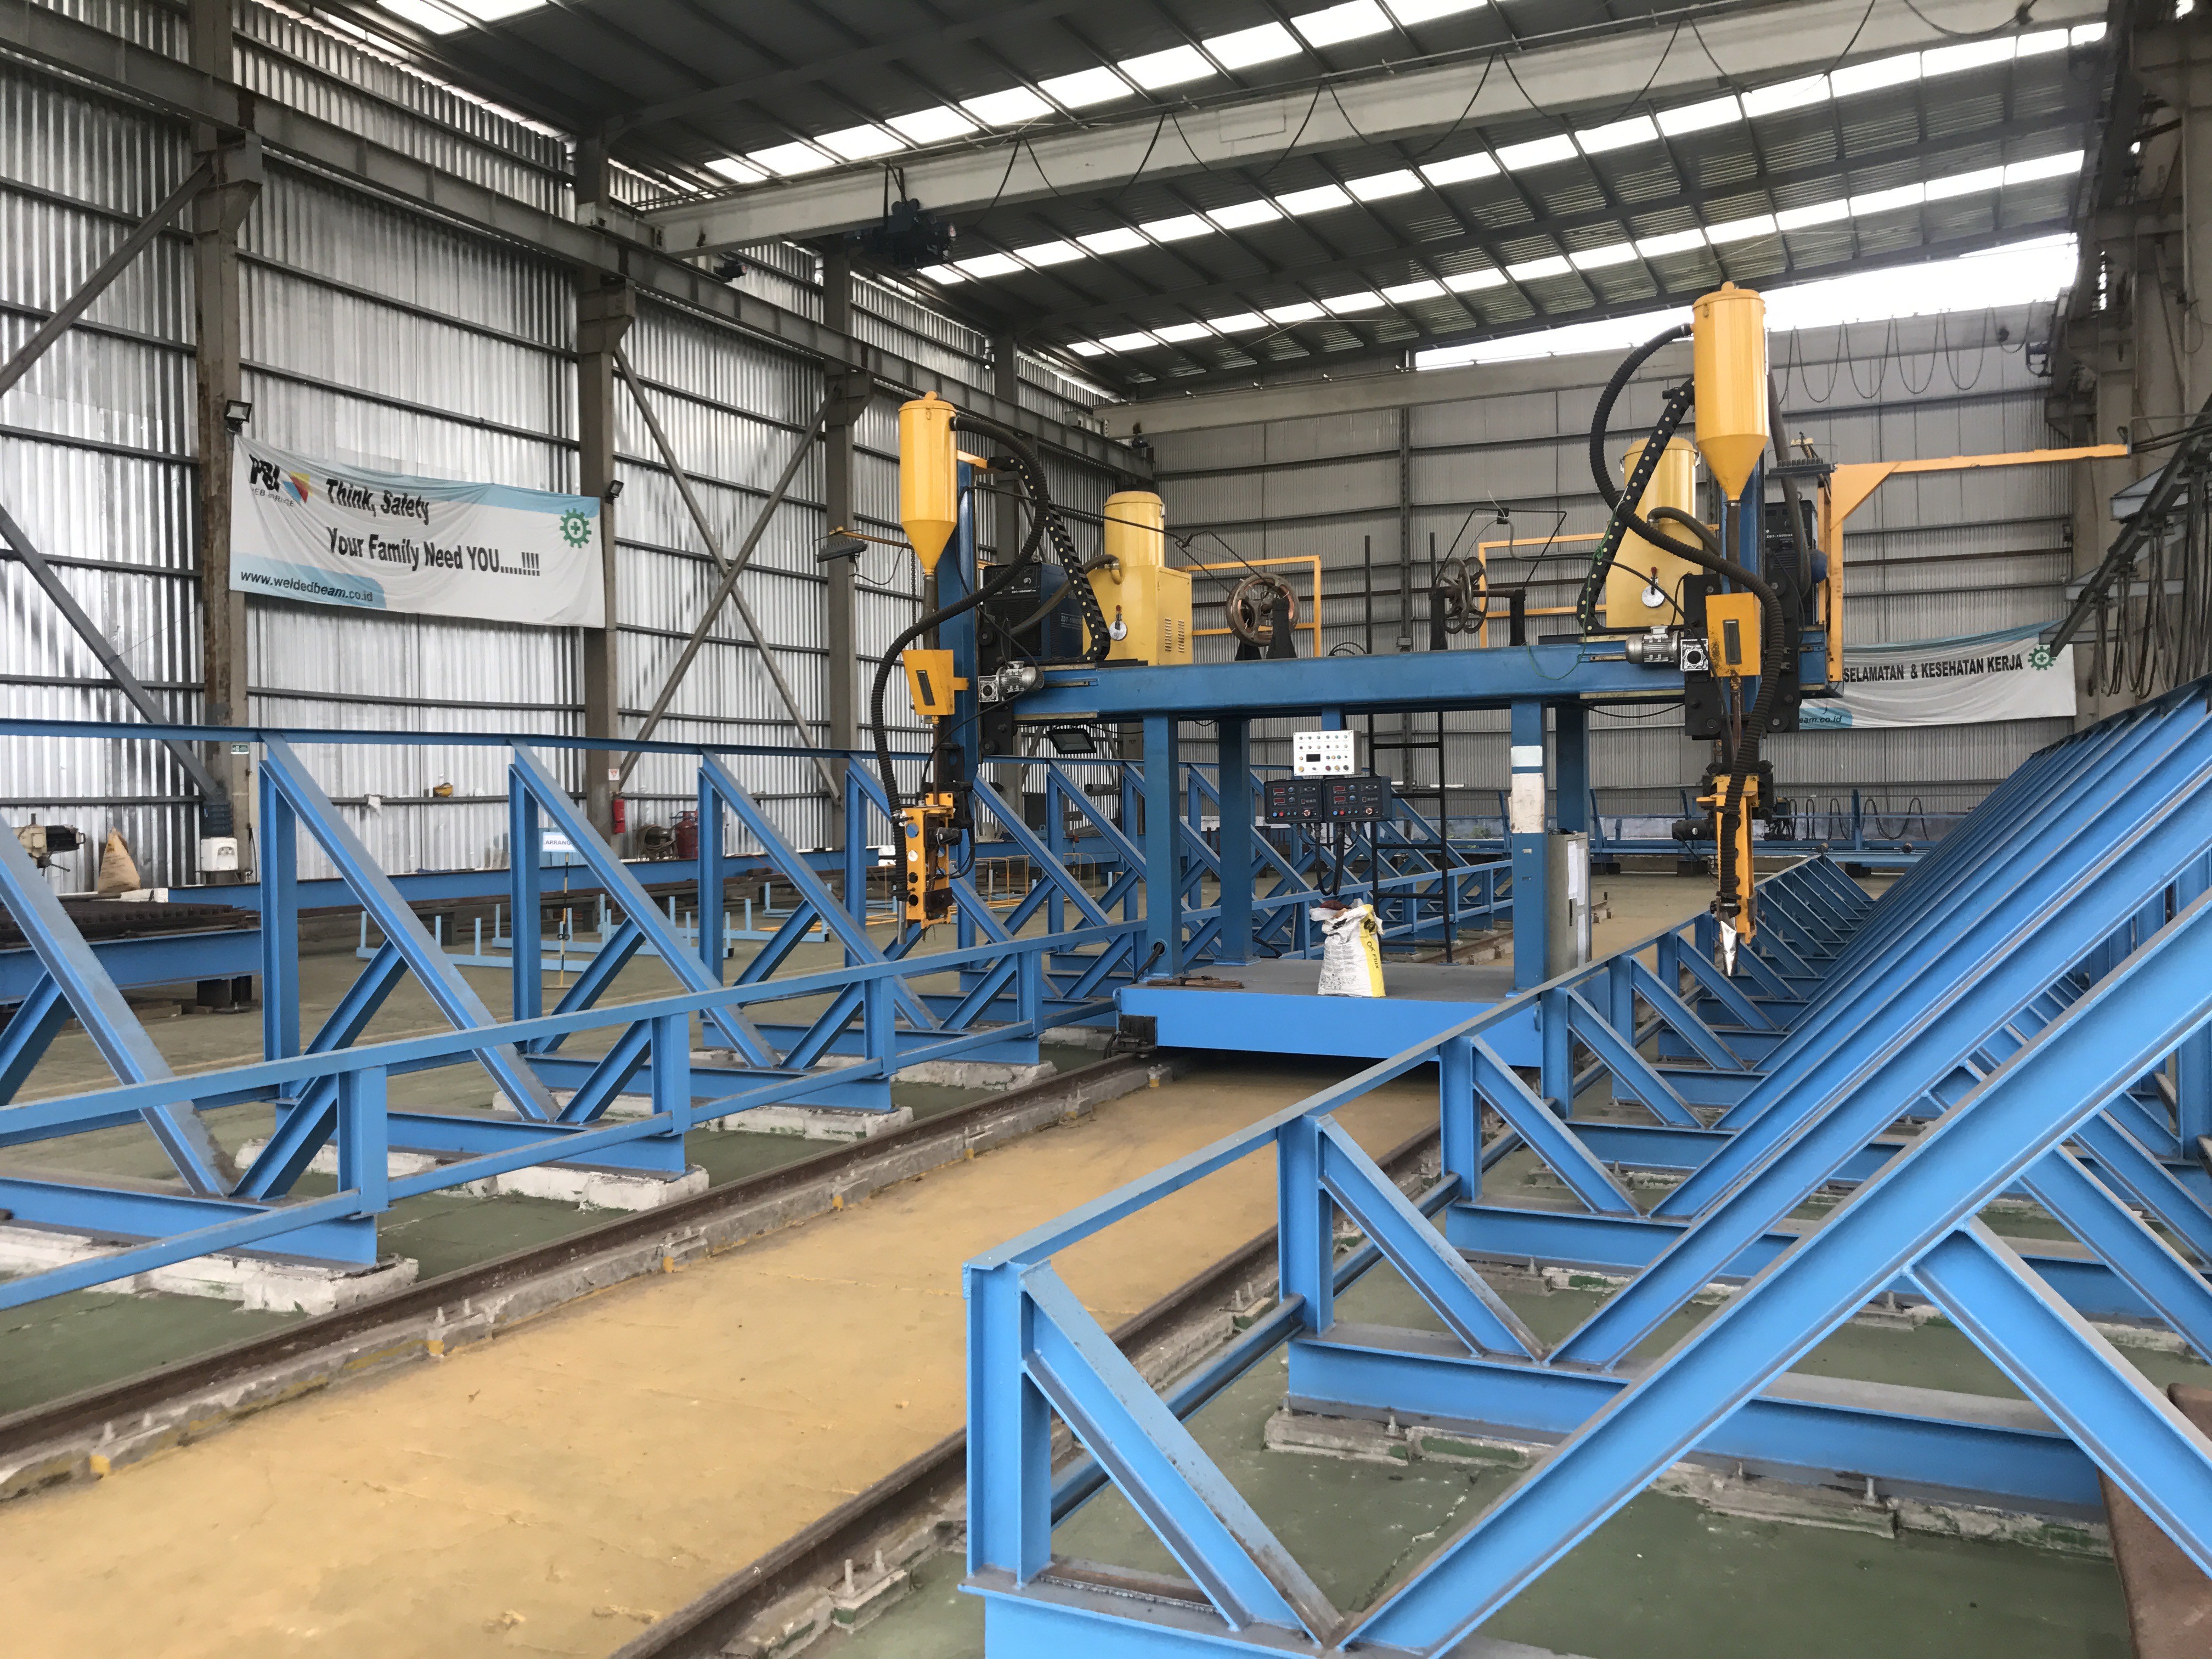
 Стандартный портальный сварочный станок для двутавровых балокСварочный станок для двутавровых балок доступен в двух конфигурациях: портального типа с перемещением портала и двухконсольного типа с перемещением, обе с приводом от двигателей переменного тока с червячными редукторами серии R. Система оснащена головкой дуговой направляющей рамы для механического слежения (вверх/вниз и влево/вправо), обеспечивающей точное позиционирование сварочной горелки. Скорость сварки регулируется в диапазоне от 0,15 до 1,5 м/мин; импортные преобразователи частоты обеспечивают бесступенчатое регулирование скорости, высокую точность и постоянный крутящий момент. Электрическое управление включает главный шкаф и выносной пульт управления для гибкой эксплуатации. Станок поддерживает одновременную сварку двух заготовок, что значительно повышает эффективность производства.
![Звезда 1]()
 Портальный сварочный аппарат для двутавровых балок T-типаСварочный станок для H-образных балок представляет собой автоматическую систему, предназначенную для высокоэффективного изготовления стальных H-образных балок. Доступен в двух конфигурациях: портального типа и типа с двойной консолью, обе оснащены приводом от двигателя переменного тока с червячным редуктором серии R.
Скорость сварки регулируется в диапазоне от 0.15 до 1.5 m/min с помощью импортного преобразователя частоты, обеспечивающего бесступенчатое регулирование скорости с высокой точностью и постоянным крутящим моментом. Рама направления дуги оснащена механизмом слежения вверх/вниз и влево/вправо для точного позиционирования горелки вдоль сварного шва.
Управление осуществляется через главный шкаф и удобный выносной пульт управления. Станок способен одновременно сваривать две заготовки за один проход, значительно повышая производительность.
Идеально подходит для изготовления стальных конструкций, строительства мостов и производства тяжелого машиностроительного оборудования.![Звезда 1]()
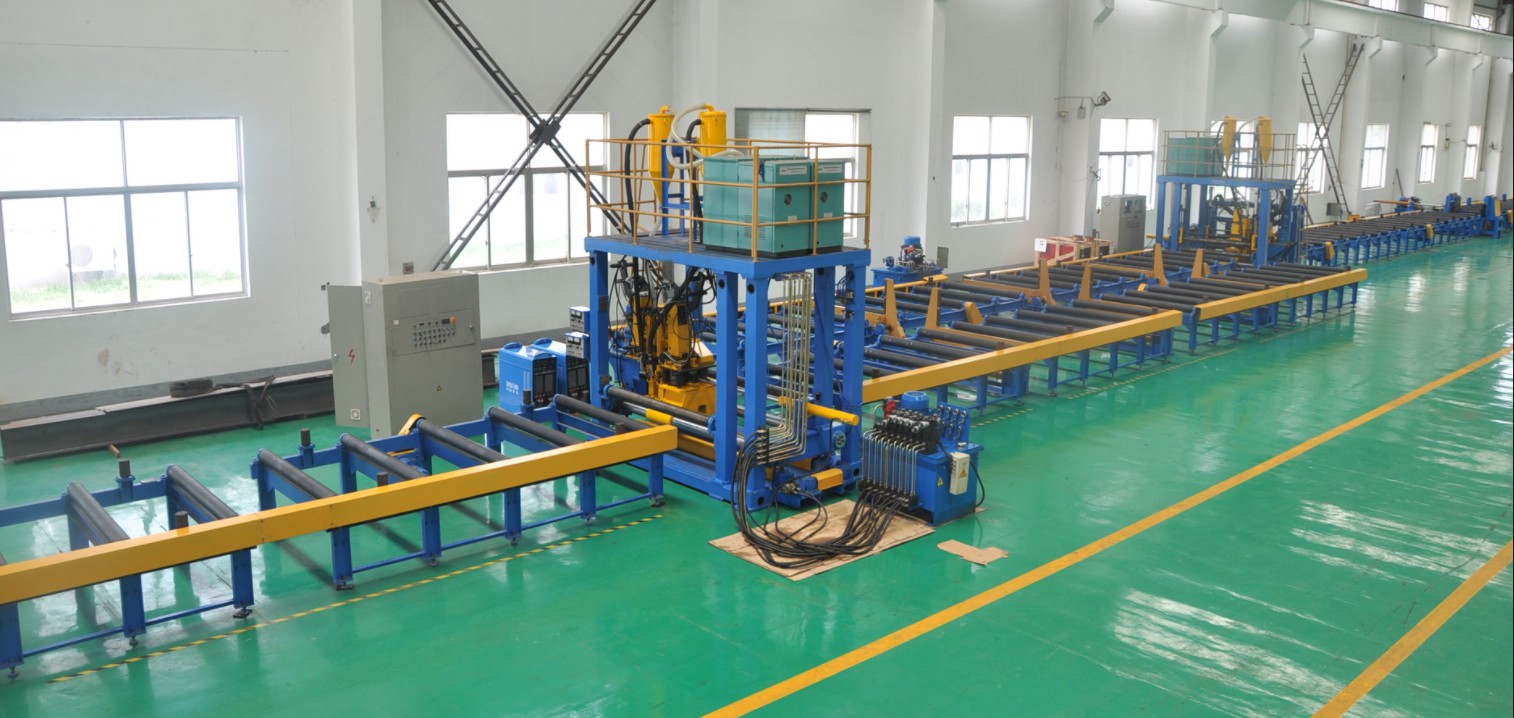
 Горизонтальная линия для H-балок1.Описание горизонтальной линии для H-образных балок:
Горизонтальная линия сварки H-образных балок включает горизонтальный сборочный станок для H-образных балок, горизонтальный сварочный станок для H-образных балок, наклонное устройство и приводные ролики. Она наиболее подходит для крупносерийного производства легких H-образных балок. Скорость производства H-образных балок в 1,2–1,5 раза выше по сравнению с традиционной линией сварки H-образных балок.
Технические функции:![Звезда 1]()
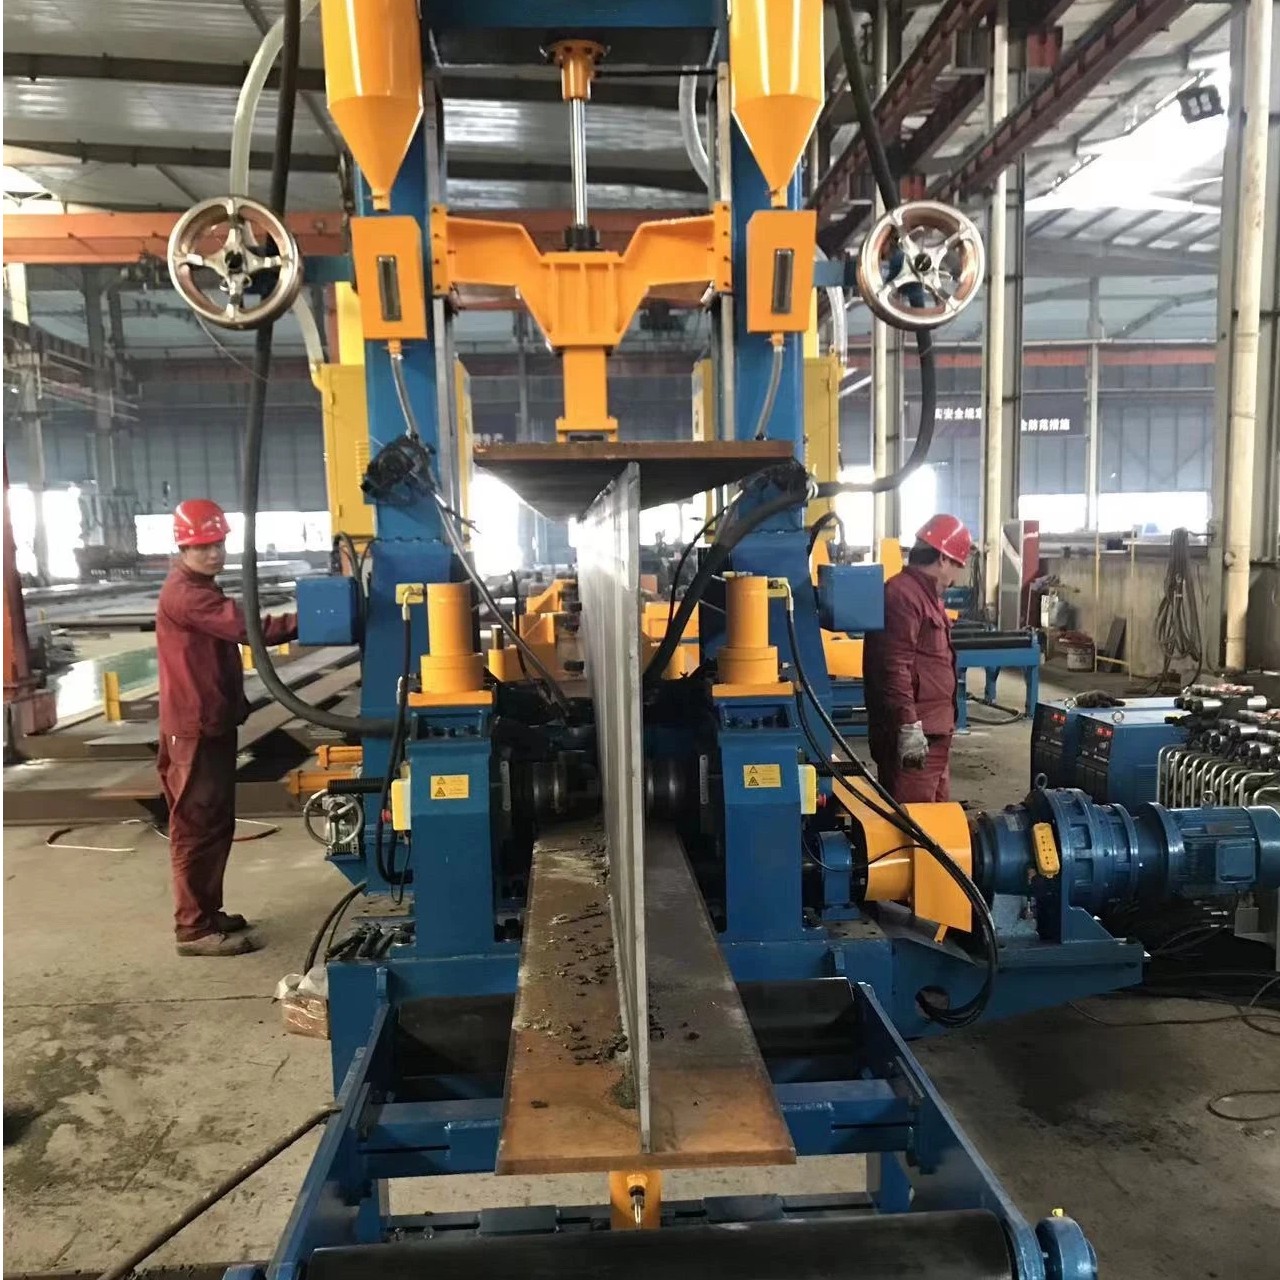
 Сварочный станок для двутавровых балок 3-в-1Сварочный станок для двутавровых балок 3-в-1 оснащен защищенным патентом усиленным основным сборочным модулем с автоматическим центрированием стенки и полок, обеспечивающим высокую точность и эффективность. Независимый механизм сварочной горелки позволяет гибко регулировать высоту, горизонтальное положение и угол для получения качественных сварных швов. Его уникальный узел правки использует два активных колеса, не перекрывая обзор оператору. Система отличается универсальностью: основной сборочный модуль может работать отдельно как сварочный аппарат или использоваться вместе с узлом правки для полной сборки и сварки. Узел правки также может быть модифицирован в небольшой правильный станок, что обеспечивает дополнительную ценность.
![Звезда 1]()

Рекомендуемые блоги
- Окупаемость автоматического станка для шовной сварки: экономия на рабочей силе, производительность и сокращение переделок
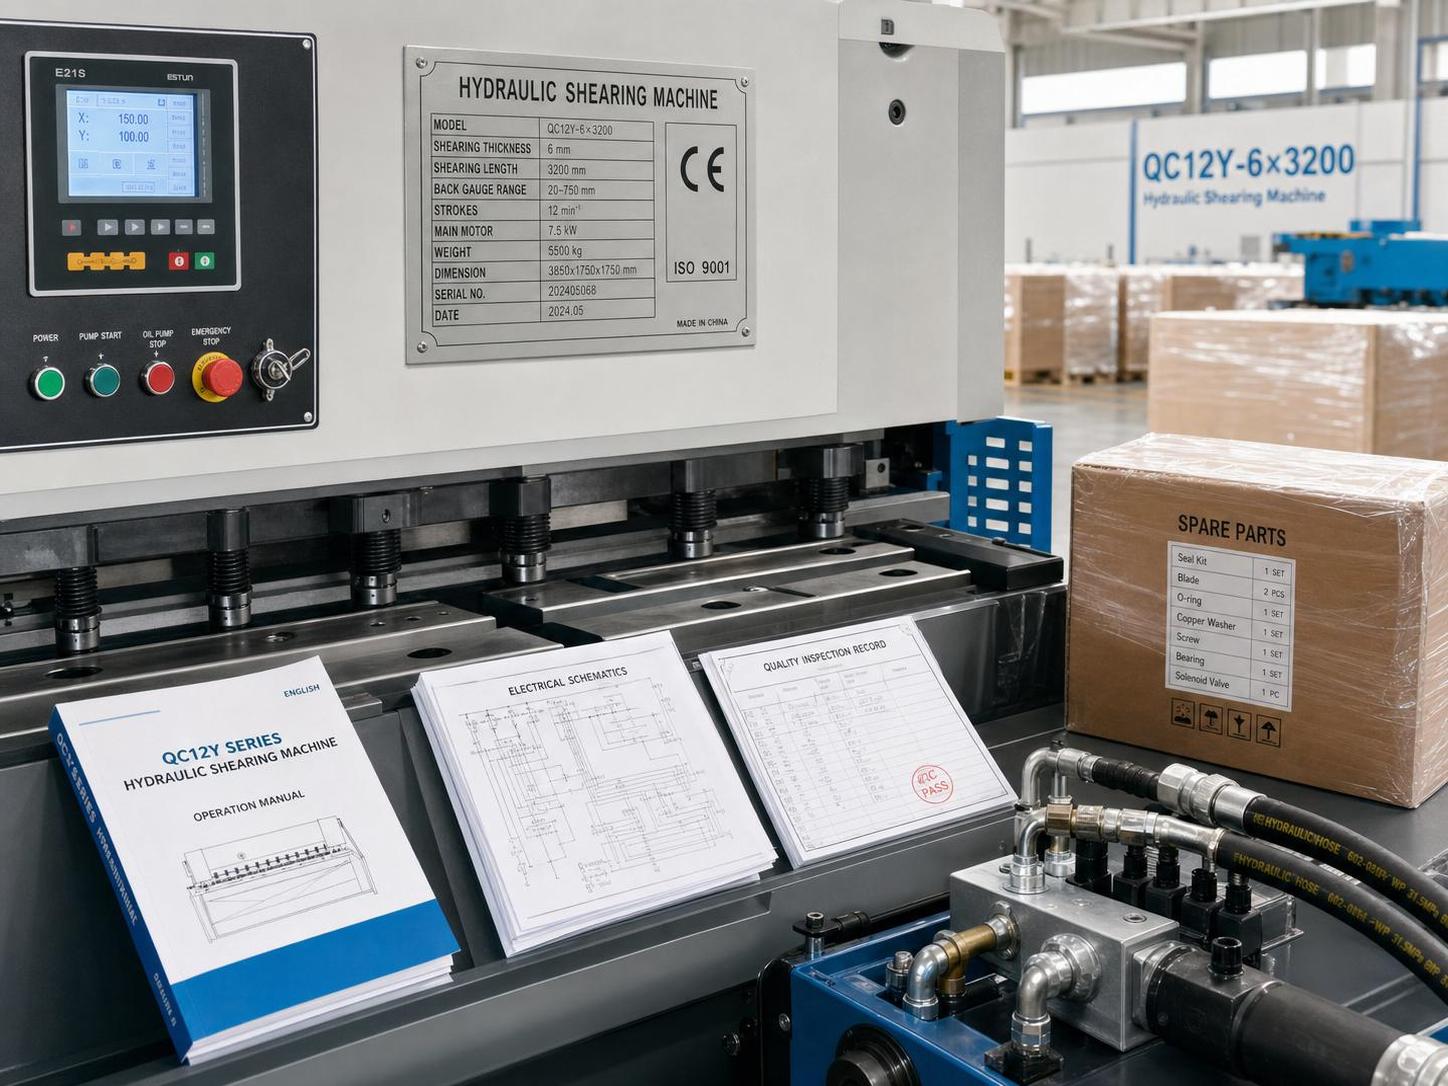
- Как оценить экспортёра гидравлических гильотинных ножниц по качеству документации и послепродажной поддержке
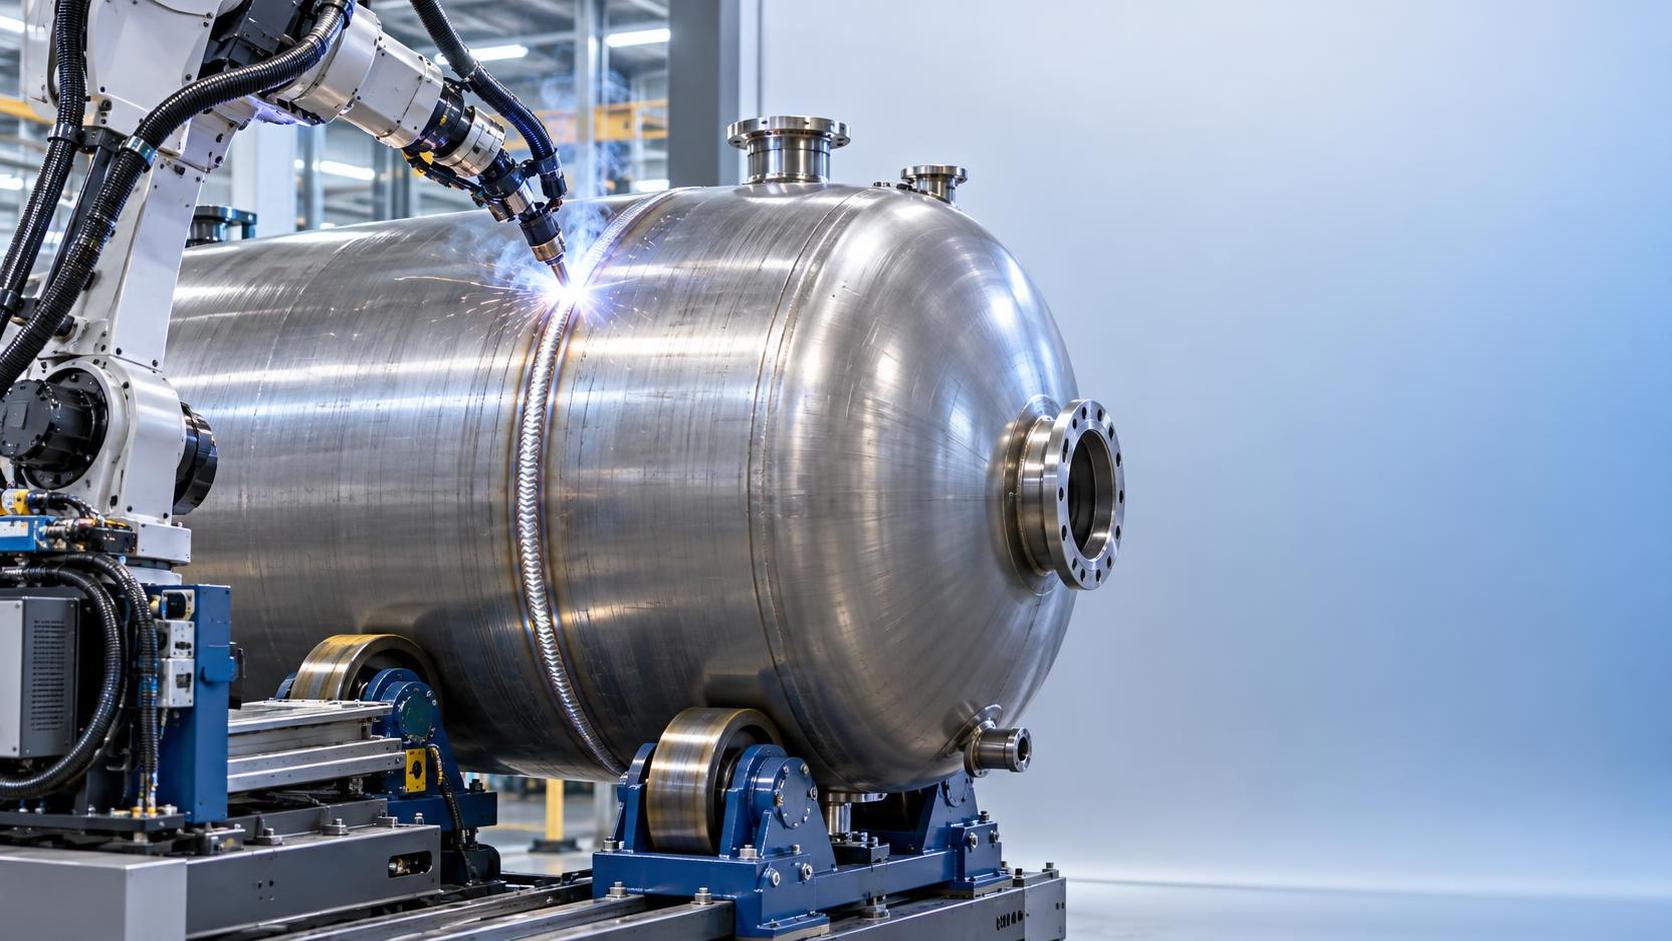
 Совместимы ли сварочные роботы для сосудов под давлением со спецификациями сварочных процедур ASME Section VIII Div. 1?
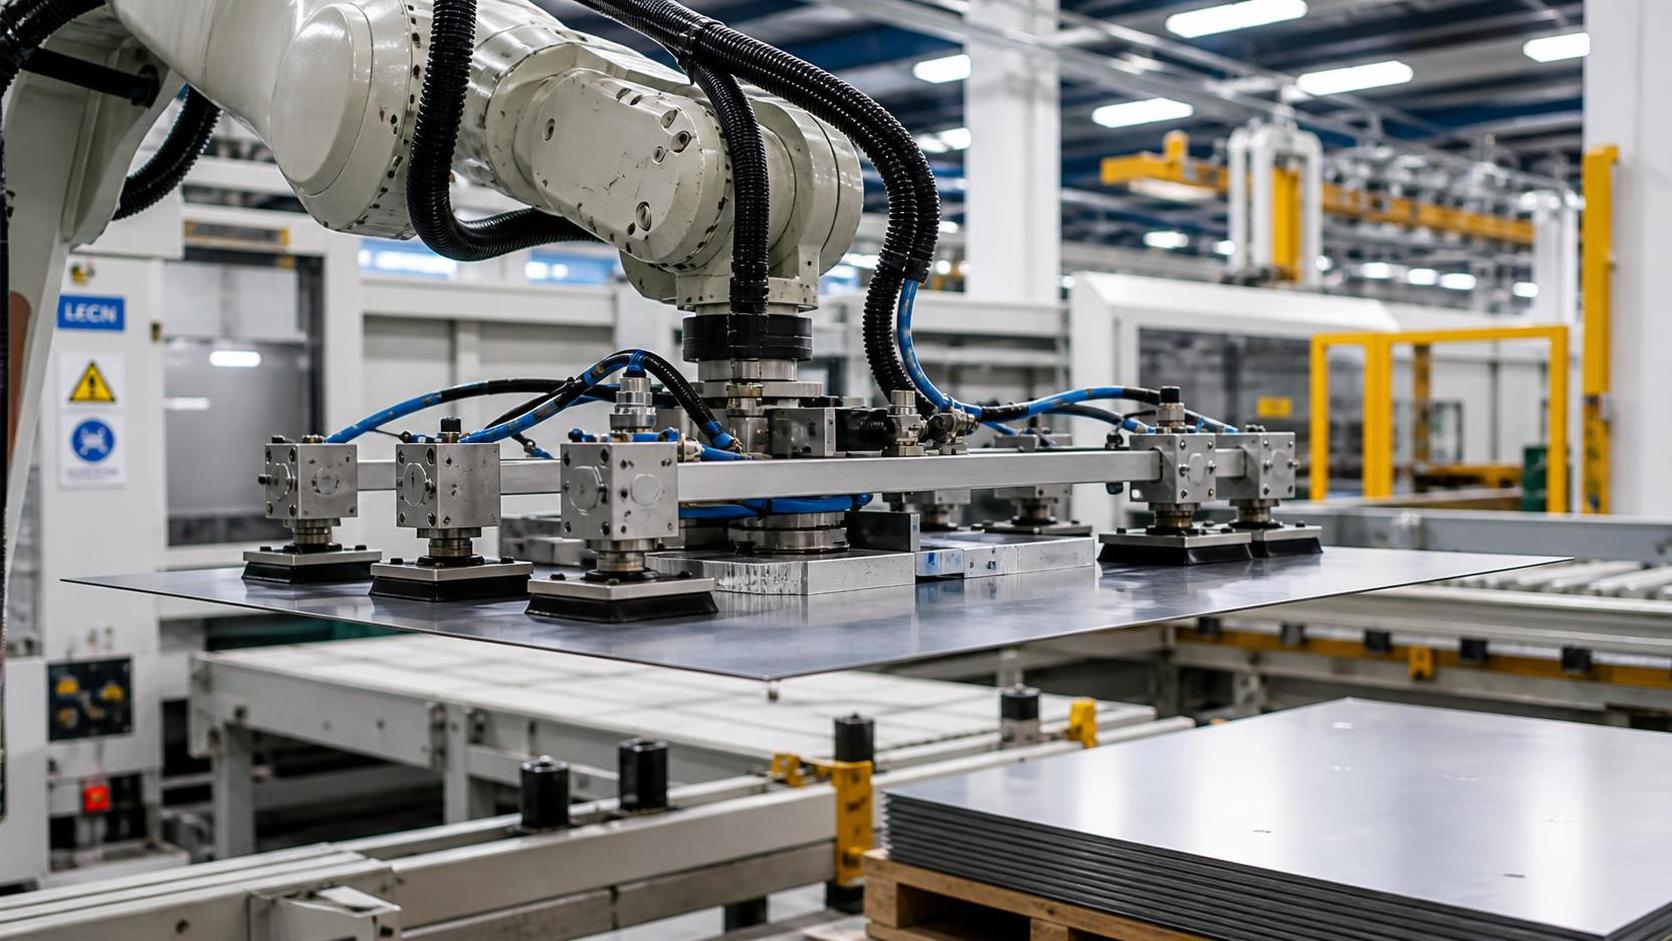
- Какой захват подходит для роботизированного манипулятора для перемещения листового металла?
- Что проверить при выборе производителя портального станка для сварки коробчатых балок
- Почему удаление заусенцев с кромок листового металла важно для качества сварки и безопасности оператора
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.