




Резьбонакатной станок: полное руководство по типам, принципам работы и промышленному применению в 2026 году
Что такое резьбонакатной станок?
Резьбонакатной станок — это система обработки металла давлением, используемая для изготовления наружной резьбы на цилиндрических заготовках, таких как болты, винты, шпильки, валы, трубные соединители и специальные крепежные изделия. Вместо удаления материала режущими инструментами станок прижимает закаленные плашки к заготовке, вследствие чего профиль резьбы вытесняется и формируется под высоким давлением. Этот метод холодного формования широко применяется там, где важны стабильность резьбы, производительность и целостность поверхности.
В промышленной практике резьбонакатной станок ценится за создание резьбы с хорошей повторяемостью размеров и упрочненной поверхностью. Поскольку направление волокон материала следует контуру резьбы, а не прерывается резанием, накатанная резьба часто предпочтительна для деталей, работающих при вибрации, циклических нагрузках или многократной сборке. Это одна из причин, по которой накатывание резьбы распространено в цепочках поставок для автомобилестроения, строительного крепежа, сельскохозяйственной техники и общего машиностроения.
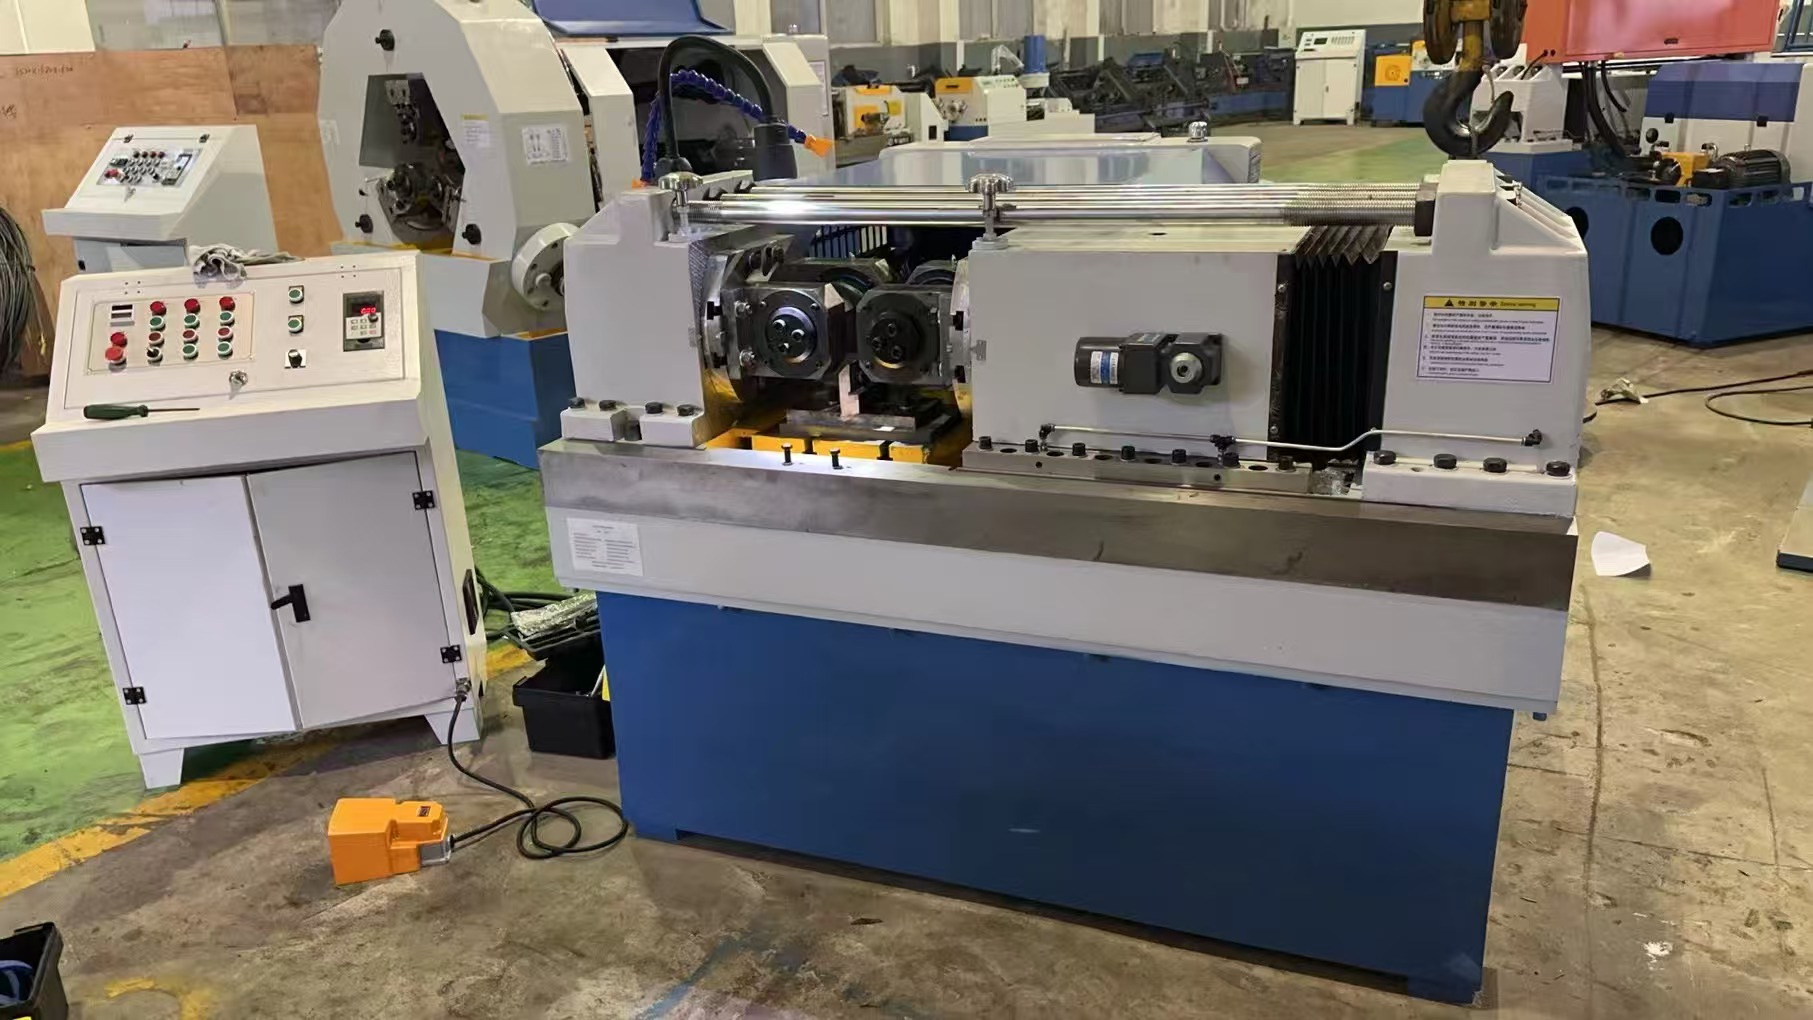
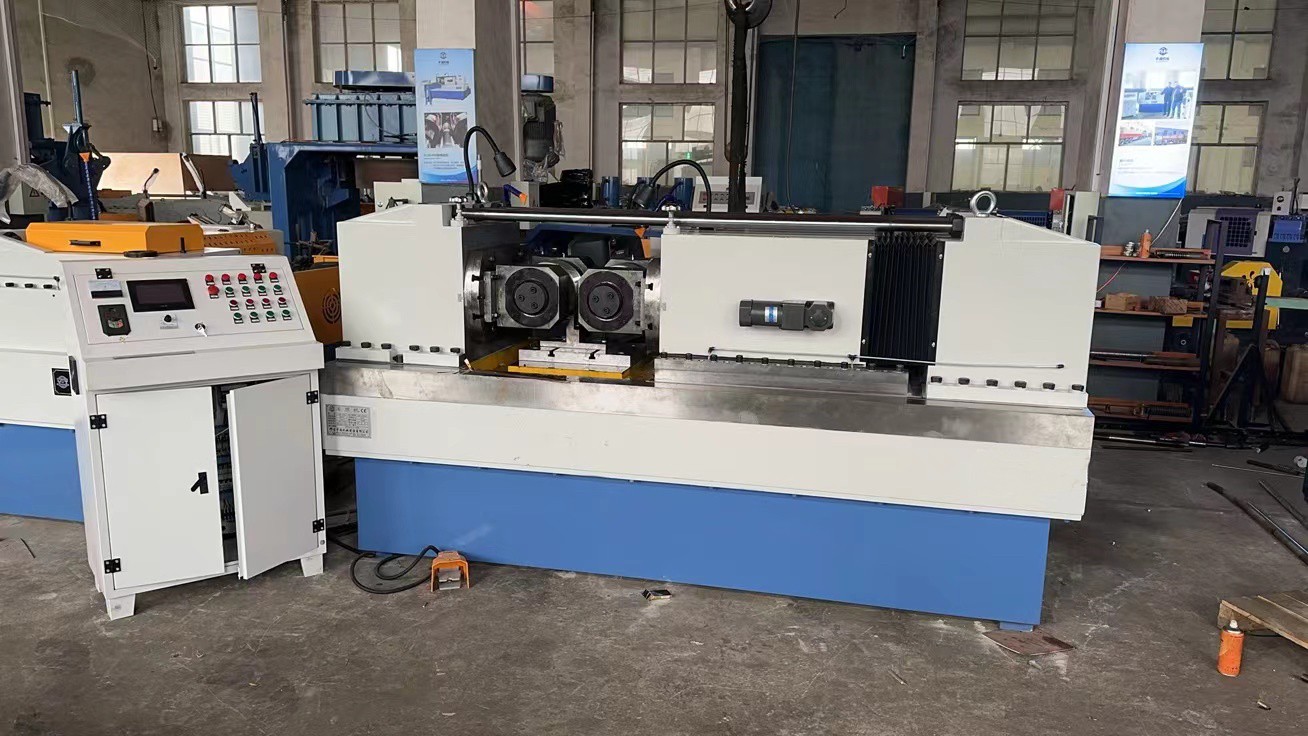
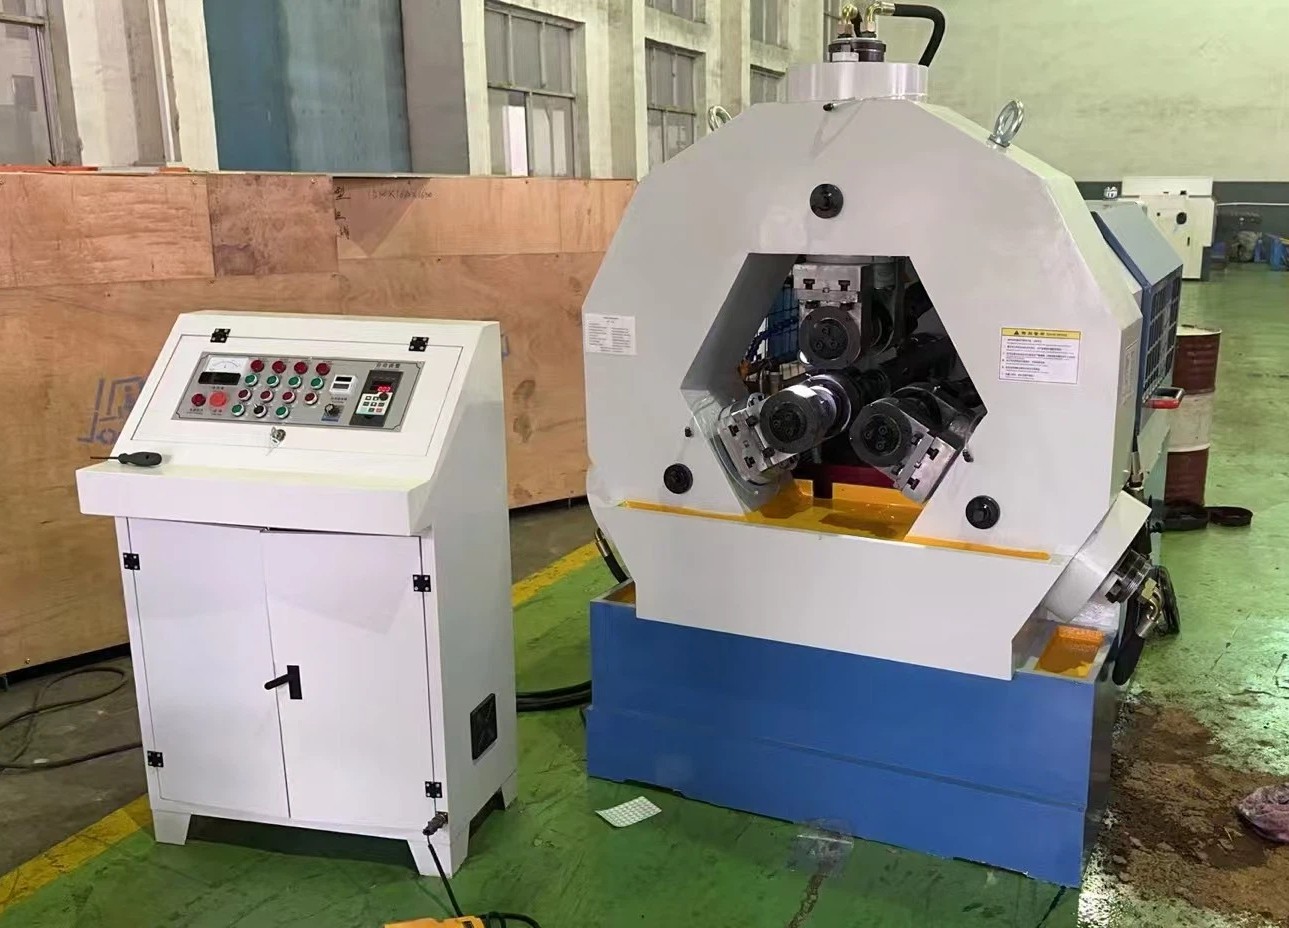
Категория оборудования включает несколько исполнений, в том числе системы с плоскими плашками, двумя цилиндрическими роликами и тремя роликами. Производительность обычно определяется диапазоном диаметра заготовки, диапазоном шага резьбы, усилием накатывания, скоростью шпинделя или плашек и производственным ритмом. Покупатели часто сравнивают жесткость станка, точность плашек, способ подачи и систему управления, поскольку эти факторы непосредственно влияют на качество готовой резьбы и долгосрочную стабильность работы.
Для производителей, работающих на экспортных рынках, резьбонакатной станок является не просто формовочным оборудованием. Он входит в более широкую производственную цепочку, которая может включать резку, снятие фасок, термообработку, мойку, контроль и упаковку. Поэтому согласование оборудования особенно важно, когда целью является стабильный выпуск, а не только номинальная производительность станка.
Как принцип работы формирует резьбу без резания
Принцип работы резьбонакатного станка основан на пластической деформации. Цилиндрическая заготовка, обычно подготовленная до контролируемого диаметра, немного меньшего наружного диаметра резьбы, размещается между плашками, несущими обратную форму резьбы. По мере относительного перемещения плашек и заготовки высокое контактное давление заставляет материал течь в полости плашек, формируя окончательную форму резьбы.
Последовательность формования зависит от конструкции станка. В системе с плоскими плашками одна плашка остается неподвижной, а другая совершает возвратно-поступательное движение, прокатывая заготовку вперед по мере формирования резьбы. В станке с цилиндрическими плашками вращающиеся ролики непрерывно или полунепрерывно захватывают и формируют деталь. В обоих случаях геометрия резьбы определяется точностью плашек, выравниванием станка, стабильностью подачи, пластичностью материала и контролем смазки.
Поскольку при формировании резьбы не образуется стружка, эффективность процесса может быть высокой, а отходы материала могут быть сокращены по сравнению с нарезанием резьбы. Однако успешное накатывание зависит от правильной подготовки заготовки. Если диаметр заготовки завышен, нагрузка на станок возрастает и может возникнуть деформация вершин резьбы. Если он занижен, заполнение резьбы может быть неполным. Твердость материала, предел прочности и состояние поверхности также влияют на способность резьбонакатного станка обеспечивать чистый и равномерный результат.
Управление процессом обычно включает настройку плашек, регулировку высоты центра, синхронизацию подачи, давление накатывания, смазку и контроль после формования. В условиях более крупносерийного производства операторы также контролируют износ плашек и тепловое накопление, поскольку оба фактора могут со временем изменять точность резьбы. Для отделов закупок понимание этого принципа помогает отличить станок с реальными производственными возможностями от оборудования, которое лишь выглядит подходящим на бумаге.
Основные типы резьбонакатных станков
Наиболее распространенная классификация начинается с конструкций с плоскими и цилиндрическими плашками. Станки с плоскими плашками часто выбирают для высокоскоростного производства стандартных винтов, болтов и коротких резьбовых деталей. Они производительны и хорошо знакомы предприятиям крепежной отрасли, особенно там, где размеры изделий стандартизированы, а линия оптимизирована для крупносерийного выпуска.
Станки с цилиндрическими плашками, включая двухроликовые и трехроликовые конфигурации, часто используются для более широкого ассортимента заготовок, включая валы, ступенчатые детали и некоторые специальные профили. Эти системы обеспечивают хороший контроль круглости и подходят, когда предприятию требуется большая гибкость по геометрии деталей. Правильная конфигурация зависит от длины резьбы, диаметра, шага и требований к обращению с деталями.
С точки зрения покупателя еще одной практической классификацией является разделение по производительности и уровню автоматизации. Компактные модели могут поддерживать производство масштаба мастерской и задачи технического обслуживания, тогда как более крупные гидравлические или оснащенные сервоприводом установки лучше подходят для непрерывного промышленного выпуска. Эталонные модели, такие как резьбонакатный станок ZC28-12.5, резьбонакатный станок ZC28-6.3 и резьбонакатный станок Z28-500, показывают, каким образом поставщики организуют оборудование для различных формовочных возможностей и диапазонов заготовок.
Современный резьбонакатной станок также может быть классифицирован по режиму управления: ручная регулировка, гидравлическое управление или интегрированное с CNC управление параметрами. Ручные системы могут быть экономичными для повторяющихся и простых изделий, однако автоматизированное управление становится все более ценным, когда пользователям требуются более быстрая переналадка, отслеживаемые настройки и меньшая зависимость от опыта оператора. Для заводов с многономенклатурным производством это различие может сильнее влиять на прибыльность, чем одна только первоначальная цена покупки.
Почему производители выбирают накатанную резьбу в 2026 году
Производители выбирают резьбонакатной станок, поскольку этот процесс сочетает механические характеристики с эффективностью производства. Накатанная резьба обычно имеет улучшенное качество поверхности и благоприятное направление волокон по сравнению с нарезанной резьбой, что может обеспечивать более высокую усталостную прочность во многих практических применениях. В отраслях, где резьбовые детали многократно собираются или подвергаются нагрузке и вибрации, это технологическое преимущество имеет коммерческое значение.
Еще одной причиной является производительность. Резьбонакатной станок может обеспечивать короткое время цикла после стабилизации оснастки и подготовки заготовок. Это важно для производства болтов и крепежа, а также для контрактного производства, где своевременная поставка и повторные заказы зависят от предсказуемого выпуска. Снижение отходов материала и сокращение вторичной отделочной обработки также могут улучшить экономику единицы продукции на протяжении срока эксплуатации линии.
Для покупателей, сравнивающих источники оборудования, Wuxi Samgins предлагает преимущество благодаря широкому портфелю производственного оборудования. Заводу, закупающему резьбонакатное оборудование, также могут потребоваться оборудование верхнего и нижнего передела, такое как станки CNC для резки, листогибочные прессы, вальцовочные станки, радиально-сверлильные станки или оборудование для автоматизации сварки. Работа с поставщиком, понимающим интегрированные производственные процессы завода, может упростить планирование, обсуждение совместимости и долгосрочное расширение.
Wuxi Samgins также подчеркивает возможности индивидуальной настройки и использование известных импортных гидравлических, серво- и CNC-компонентов на ключевых позициях. На практике это важно, когда заказчику нужны стабильность станка, повторяемость и срок службы, а не типовая спецификация из каталога. Для проектов с нестандартными размерами деталей или производственными ограничениями такая гибкость поставщика часто снижает риск внедрения.
Кто использует резьбонакатной станок и где он применяется
Типичные пользователи резьбонакатного станка включают производителей крепежа, заводы автомобильных компонентов, производителей строительной фурнитуры, поставщиков фитингов для нефтегазовой отрасли, мастерские электротехнических изделий, заводы сельскохозяйственной техники и компании общего субподрядного машиностроения. Любое предприятие, выпускающее наружные резьбовые детали повторяющимися партиями, может получить выгоду, если накатывание резьбы соответствует требованиям к его материалу и геометрии.
На крепежных заводах станок часто устанавливается после резки проволоки или прутка и формования головки, при этом накатывание резьбы становится ключевым процессом создания добавленной стоимости перед термообработкой и нанесением покрытия. На машиностроительных предприятиях он может использоваться для резьбовых валов, шпилек или компонентов соединителей, которым требуется надежное качество сборки. В ремонтных или инженерных мастерских станки меньшей производительности поддерживают среднесерийную работу, где гибкость важнее максимальной часовой выработки.
Пригодность для применения также зависит от состояния материала. Низко- и среднеуглеродистые стали являются распространенными материалами для накатывания, тогда как нержавеющая сталь и более прочные сплавы требуют более пристального внимания к твердости, смазке, материалу плашек и мощности станка. Покупателям следует подтвердить фактическую марку материала и состояние предварительной обработки перед выбором резьбонакатного станка, поскольку заявления о производительности без учета материала часто вводят в заблуждение.
Глобальные покупатели также учитывают соответствие требованиям и готовность к экспорту. Wuxi Samgins заявляет, что его станки соответствуют требованиям системы качества ISO9001 и директивам ЕС CE Machinery и LVD, а его команда имеет опыт экспорта и знакома с такими стандартами, как ASME и API. Для покупателей, обслуживающих регулируемые рынки или рынки, ориентированные на спецификации, этот опыт может способствовать более гладкой технической коммуникации при закупке и вводе в эксплуатацию.
Как выбрать подходящий резьбонакатной станок
Выбор подходящего резьбонакатного станка начинается с чертежа детали, а не с брошюры станка. Покупатели должны определить стандарт резьбы, наружный диаметр, шаг, длину резьбы, допуск заготовки, марку материала, диапазон твердости и целевой месячный объем выпуска. Им также следует определить, является ли ассортимент продукции стабильным или часто меняется, поскольку это влияет на ценность автоматизации, систем быстрой смены плашек и программируемых функций управления.
Следующим шагом является оценка жесткости станка, усилия накатывания, формата плашек, точности шпинделя или салазок, системы подачи и схемы смазки. Станок, который кажется более дешевым, может стать дорогостоящим, если он сталкивается с нарушением выравнивания, нестабильной подачей или частой поломкой плашек. Покупателям следует запрашивать реальные примеры применения или пробную проверку на аналогичных деталях, особенно для нержавеющей стали, длинной резьбы, мелкого шага или ступенчатых заготовок.
Поддержка по оснастке не менее важна. Плашки являются расходными производственными активами, поэтому поставщик должен объяснить спецификации плашек, варианты снабжения, требования к настройке и ожидаемый характер износа. Также стоит проверить простоту интерфейса оператора, доступ для обслуживания, скорость поставки запасных частей и достаточность документации для ввода в эксплуатацию и устранения неисправностей. Эти факторы формируют фактическое время безотказной работы сильнее, чем заявленная производительность.
Для покупателей, создающих более крупную производственную линию, широта ассортимента поставщика становится стратегическим фактором. Wuxi Samgins предлагает резьбонакатное оборудование наряду со сварочными манипуляторами, системами производства H-образных балок, оборудованием для обработки листа, роботизированными сварочными решениями и оборудованием для резки CNC. Это имеет значение, когда заказчик предпочитает скоординированные закупки, особенно для заводов, производящих стальные конструкции, трубные системы, резервуары или изготовленные механические сборки с резьбовыми и сварными компонентами.
Производственный процесс, монтаж и контроль качества
Хорошо организованная линия резьбонакатного станка начинается со стабильной подготовки заготовок. Сырьевой материал должен быть нарезан по длине, при необходимости иметь снятые фаски и находиться в пределах допуска диаметра, соответствующего целевой форме резьбы. Дефекты поверхности, обезуглероживание и нестабильную твердость следует контролировать до накатывания, поскольку эти дефекты часто проявляются позднее в виде плохого формирования вершин, разрывов поверхности или неравномерного вида шага.
При настройке станка операторы выравнивают плашки, проверяют положение центра, подтверждают траекторию накатывания и обеспечивают стабильность подачи. Затем регулируется смазка для снижения трения и контроля срока службы плашек. Первые пробные детали следует измерять по наружному диаметру, шагу, профилю боковых сторон, постоянству хода и качеству поверхности. В дисциплинированной производственной среде утверждение первой детали сопровождается регулярными межоперационными проверками с установленной периодичностью, а не только контролем в конце партии.
Качество монтажа также влияет на долгосрочную производительность. Перед вводом в эксплуатацию следует учитывать фундамент станка, точность выравнивания, стабильность электропитания, состояние гидравлической системы и условия охлаждения. Предприятия, работающие в несколько смен, должны добавить процедуры профилактического обслуживания для отслеживания износа плашек, контроля чистоты смазки, проверки гидравлики и креплений. Эти методы помогают резьбонакатному станку поддерживать повторяемые результаты вместо постепенного перехода к скрытым потерям качества.
Wuxi Samgins позиционирует себя в области проектирования, производства, продаж, послепродажного обслуживания и технической поддержки, что актуально в данном случае, поскольку ввод в эксплуатацию — это этап, на котором многие проекты по оборудованию достигают успеха или терпят неудачу. Долгосрочная гарантийная поддержка и практическое реагирование на такие вопросы, как координация поставок, полнота обслуживания и стабильность качества, могут быть в действующей производственной среде столь же важны, как и спецификация станка.
Структура затрат, TCO и соображения ROI
Совокупная стоимость владения резьбонакатным станком включает не только цену покупки. Покупатели должны учитывать оснастку, запасные части, производственную площадь, энергопотребление, смазку, обучение операторов, время обслуживания, потери при настройке, требования к контролю и риск брака. На некоторых заводах скрытые затраты от нестабильного качества резьбы превышают сами инвестиции в станок, поскольку забракованные детали потребляют трудовые ресурсы, материал и время поставки.
Материал и ассортимент продукции напрямую влияют на эксплуатационные расходы. Более твердые материалы, мелкая резьба, большая длина резьбы и более частая смена моделей обычно увеличивают расход оснастки и время настройки. Стандартные изделия большого объема могут оправдывать более быстрый и специализированный резьбонакатной станок, тогда как смешанное производство часто выигрывает от немного более медленной, но более легко регулируемой системы, которая сокращает простои между заказами.
ROI следует оценивать с учетом стабильности производства, эффективности труда и экономии на качестве последующих операций. Если накатывание резьбы сокращает вторичную отделку, уменьшает брак, повышает надежность сборки и сокращает время цикла, финансовая выгода накапливается по всему потоку заказов. Покупателям следует запрашивать реалистичные предположения о производительности, основанные на типе детали, а не на широких рекламных заявлениях, а затем сравнивать эти предположения с фактической частотой заказов и структурой смен.
Для экспортно-ориентированных производителей поставщик с более широкими знаниями процессов также может снижать косвенные затраты. Когда одна компания понимает связанные производственные процессы, такие как резка, формование, сверление и сварка, техническая координация становится проще. Это одна из причин, по которой некоторые покупатели рассматривают Wuxi Samgins не только для приобретения резьбонакатного станка, но и как часть долгосрочных отношений по закупке оборудования.
Глобальные применения, стандарты и рыночные тенденции 2026 года
Резьбонакатной станок обслуживает глобальную промышленную базу, и потребности применения различаются по регионам. Рынки строительства и инфраструктуры часто ориентированы на анкерные болты, шпильки и конструкционный крепеж. Автомобильный и машиностроительный секторы подчеркивают стабильность процесса и повторяемость. Проекты в энергетике, трубопроводной отрасли и тяжелом машиностроении могут требовать более пристального внимания к прослеживаемости материала, соответствию спецификациям и интеграции с более широкими производственными линиями.
Список клиентов, связанный с Wuxi Samgins, включая такие компании, как URALSTANKOIMPORT, MD Calbah Industries Pty Ltd, Ersay International Transport, Zein Steel Industries Co.LLC, PT.Cahaya mas Cemerlang, Estructuras Metalicas Girders Chile Limitada и Lincoln Electric-MENA, свидетельствует о практическом опыте работы в международных проектных условиях. Не преувеличивая эти отношения, такой экспортный опыт имеет значение, поскольку покупателям станков часто необходима четкая коммуникация по чертежам, стандартам, логистике и ожиданиям по обслуживанию.
В перспективе 2026 года основной тенденцией является не радикальное изменение базового принципа формования, а более интеллектуальное управление вокруг него. Покупатели все чаще ожидают лучшей стабильности серво- или гидравлических систем, более простого управления рецептами, улучшенных интерфейсов оператора и более быстрой проверки настройки. Еще одна тенденция — интеграция линий, при которой резьбонакатной станок оценивается как часть связанной производственной ячейки с функциями подачи, контроля и прослеживаемости, а не как автономный актив.
Устойчивое развитие и давление на затраты также формируют спрос. Внимание привлекают процессы, которые минимизируют отходы, продлевают срок службы плашек и повышают выход годной продукции с первого прохода. В этом контексте накатывание резьбы остается привлекательным, поскольку эффективно формирует резьбу без образования стружки. Для покупателей, планирующих модернизацию оборудования в 2026 году, наилучшее решение обычно достигается путем сопоставления требований к деталям, стандартов, возможностей поддержки и экономики жизненного цикла, а не концентрацией только на цене.
поиск
Рекомендуемые товары
 Резьбонакатный станок Z28-150Z28-150 — компактный двухроликовый цилиндрический резьбонакатный станок, предназначенный для холодного формирования прецизионной наружной резьбы на заготовках малого и среднего размера. Он широко используется в производстве металлоизделий, стандартных деталей, автомобильных компонентов и строительного крепежа.
![Звезда 1]()
 Резьбонакатной станок Z28-500Автоматический резьбонакатной станок использует радиальное холодное накатывание — передовой процесс обработки без снятия стружки. Накатной инструмент выдавливает материал, формируя непрерывные волокна металла без резания. Давление сжатия, создаваемое при накатывании, эффективно улучшает параметры шероховатости поверхности, твёрдость и прочность заготовки. По сравнению с нарезанием резьбы накатывание повышает производительность в несколько раз (и даже в десятки раз), экономит материал и облегчает автоматизированную обработку.
![Звезда 1]()
- Резьбонакатный станок Z28-250Z28-250 — это двухроликовый цилиндрический резьбонакатный станок, предназначенный для холодного формирования прецизионной наружной резьбы, высокопрочного стандартного крепежа, Т-образных винтов, анкерных болтов и заготовок, требующих большего шага резьбы. Он широко применяется в строительной отрасли метизов, производстве автомобильных и мотоциклетных деталей, оборудовании для транспорта и энергетики, а также в производстве стандартных деталей.
![Звезда 1]()
- Резьбонакатной станок Z28-650Резьбонакатной станок в основном используется для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных крепежных изделий, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
![Звезда 1]()
- Резьбонакатной станок Z28-1000Резьбонакатной станок в основном используется для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных крепежных изделий, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
![Звезда 1]()
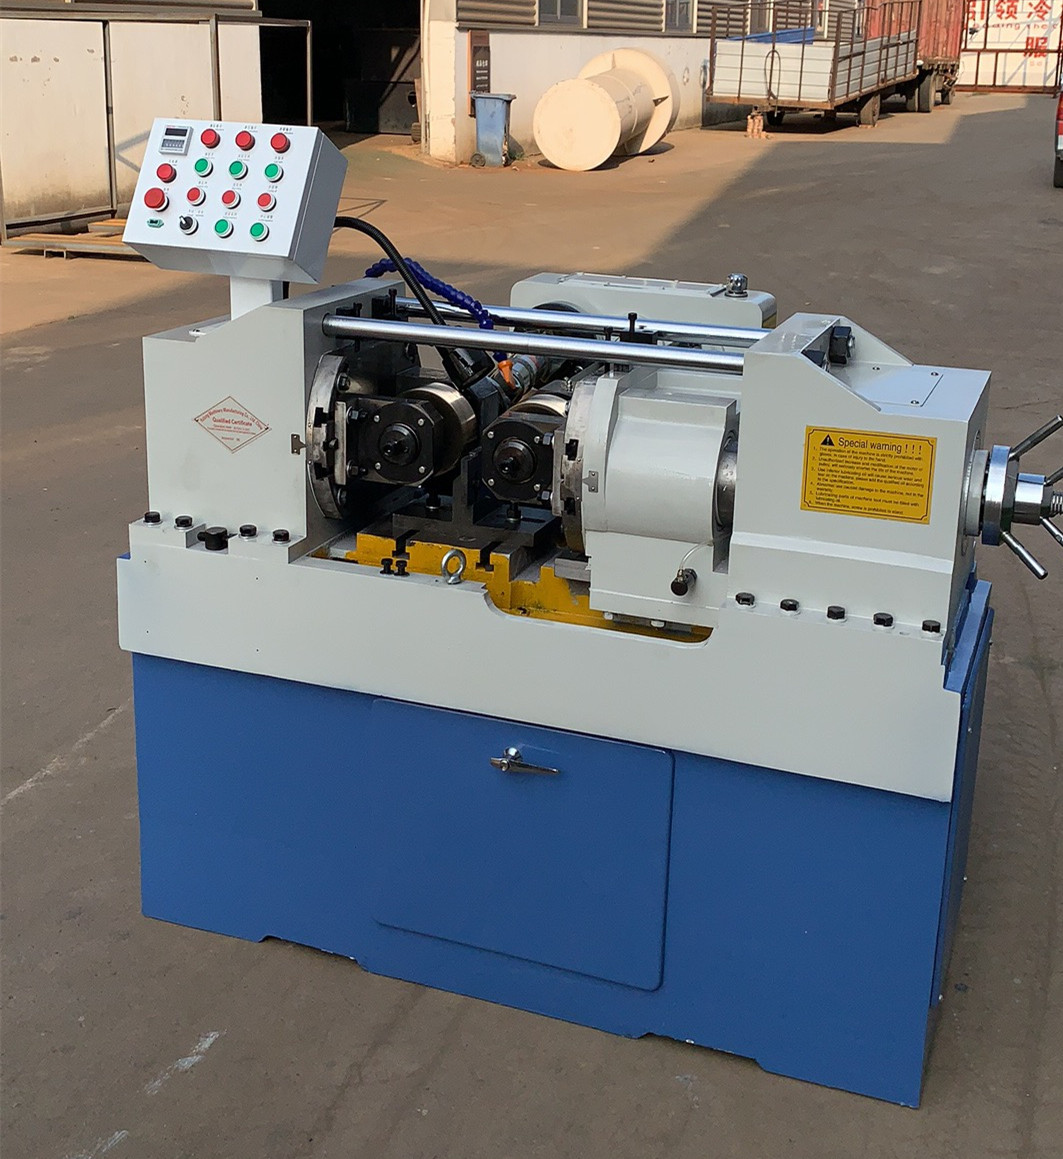
 Резьбонакатной станок ZC28-6.3Резьбонакатные станки в основном используются для накатывания различных видов прецизионной наружной резьбы, высокопрочных стандартных деталей, анкерных болтов, Т-образных винтов и других заготовок с большим шагом резьбы.
Автоматические резьбонакатные станки главным образом применяются для радиального холодного накатывания. Этот процесс холодной прокатки представляет собой передовую технологию обработки без снятия стружки. В процессе используются накатные инструменты для экструзии, что обеспечивает непрерывность металлических волокон. Давление, создаваемое при накатывании, эффективно улучшает шероховатость поверхности, твёрдость и прочность заготовки. По сравнению с процессами резания накатывание резьбы повышает эффективность работы в несколько раз и более, одновременно экономя материал и облегчая автоматизированную обработку.![Звезда 1]()

Рекомендуемые блоги
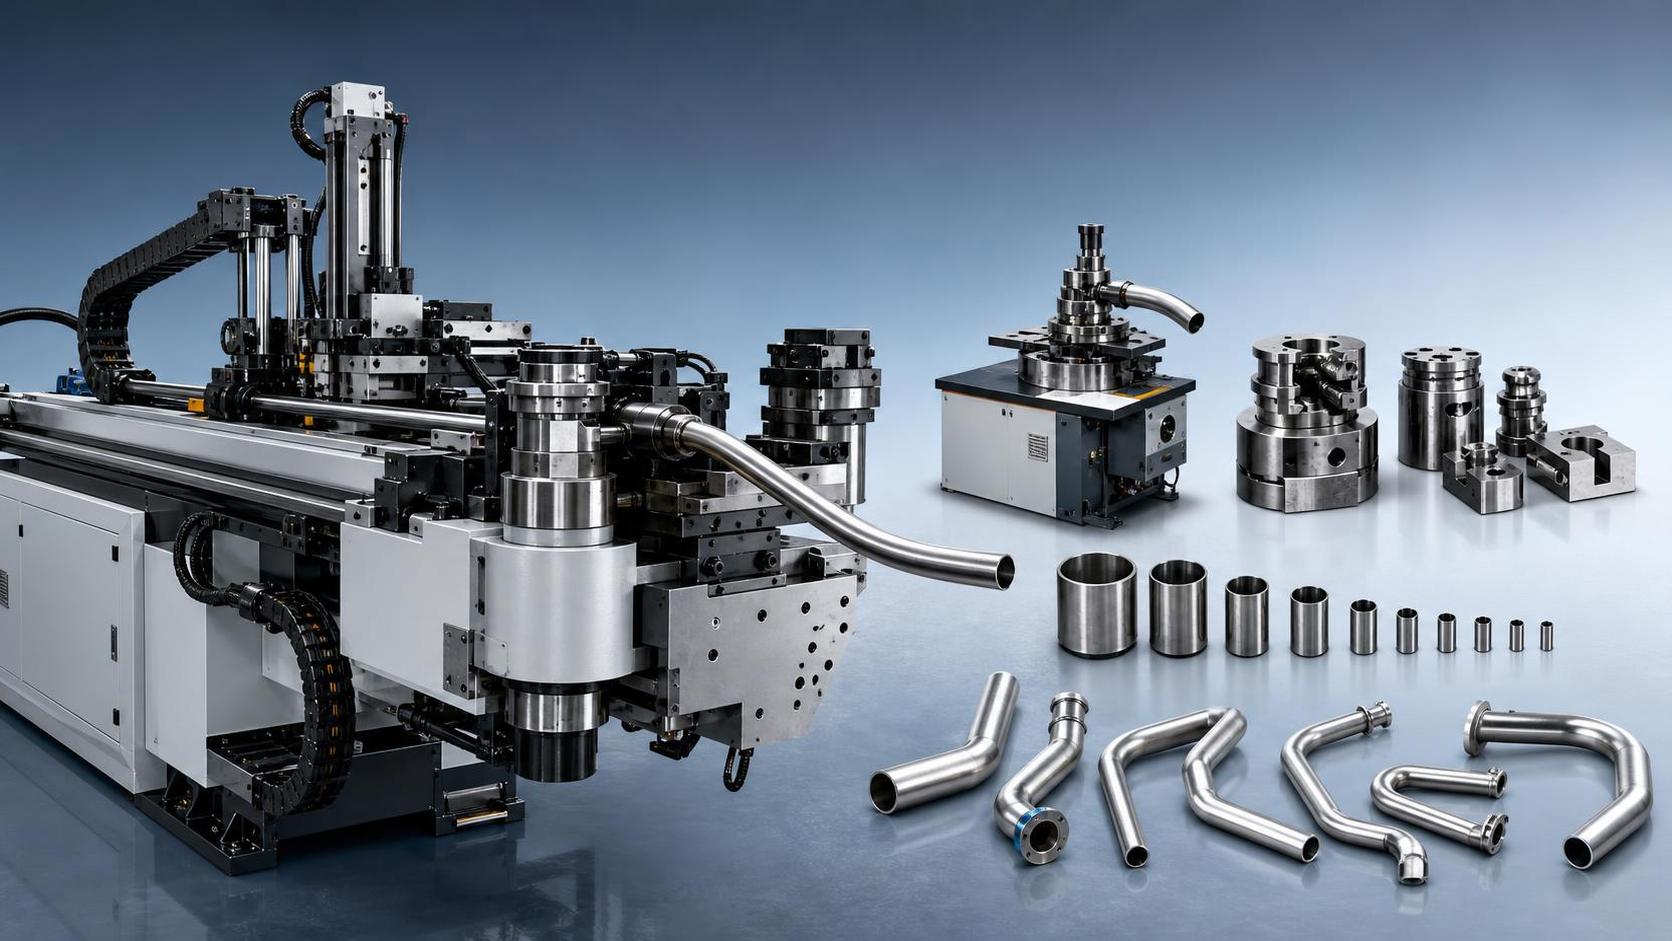
- Станок для гибки труб и трубок или специализированные системы: что подходит для вашей производственной номенклатуры?
 Промышленные роботы для складов со смешанным ассортиментом SKU: как поддерживать пропускную способность?
- Как сварочный робот для двутавровых балок справляется с несоответствием допусков при сборке стенки и полки более 1.2mm
- Когда сварочному роботу для сварки длинных швов требуется лазерное слежение за швом вместо наведения на основе машинного зрения?
- Как соотносится совокупная стоимость владения новой автоматической машиной для сварки пространственных ферм со стоимостью модернизации устаревшего оборудования?
- Руководство по покупке промышленного трубогибочного станка для производственных линий с широким ассортиментом продукции
Отправьте нам сообщение
Отправьте нам сообщение
Специалист будет индивидуально сопровождать ваши запросы и предоставлять персонализированные решения, разработанные
в соответствии с вашими потребностями.
Свяжитесь с нами
Мы будем рады услышать вас для подробного обсуждения того, как удовлетворить ваши требования к смешиванию.